Odpowiedzialność redakcyjna za ten artykuł spoczywa na Wuhan Ooi Photoelectric Technology Co., Ltd. Napisane i zweryfikowane przez zespół redakcyjny Ooitech. Zobacz naszą politykę redakcyjną dotyczącą tego, jak piszemy, gdzie wykorzystywane są narzędzia AI oraz jak zgłosić prośbę o korektę.
Pełna nazwa TOPCon: struktura i zasada działania
Spis treści
Krótka odpowiedź: TOPCon to skrót od Tunnel Oxide Passivated Contact (kontakt pasywowany tlenkiem tunelowym). To technologia ogniw słonecznych z krzemu typu N, która umieszcza ultracienką warstwę tlenku tunelowego, około 1 do 2 nanometrów, pod domieszkowaną warstwą polikrzemu na tylnej powierzchni. Ten stos robi dwie rzeczy: pasywuje tylną powierzchnię, dzięki czemu mniej nośników ładunku ulega tam rekombinacji, oraz pozwala nośnikom większościowym tunelować, blokując jednocześnie przeciwną polaryzację. Rezultatem jest wyższe napięcie obwodu otwartego niż w PERC, a więc wyższa wydajność — powód, dla którego TOPCon wyparł PERC jako dominującą przemysłową technologię ogniw. Co istotne dla producentów, TOPCon jest w dużej mierze kompatybilny z istniejącym sprzętem do PERC, wymagając głównie dodania etapów dyfuzji boru, osadzania tlenku tunelowego i polikrzemu. Jest także podstawą rodziny ogniw z kontaktami tylnymi: ogniwa IBC, TBC, HBC i HIBC wszystkie opierają się na pasywującym kontakcie TOPCon.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie do ogniw słonecznych TOPCon
TOPCon to pierwszy krok w dłuższej sekwencji kontaktów tylnych. Jak IBC, TBC, HBC i HIBC na nim bazują, przedstawiono w Mapa drogowa technologii ogniw BC: od struktury do procesu.
TOPCon (Tunnel Oxide Passivating Contact) to technologia ogniw z waferem typu N, która po raz pierwszy pojawiła się w 2013 roku. Ogniwo słoneczne TOPCon to ogniwo słoneczne z kontaktem pasywowanym tlenkiem tunelowym zbudowane na podłożu typu N.
W porównaniu z ogniwami PERC, ogniwa TOPCon wykorzystują warstwę tlenku tunelowego o doskonałych właściwościach transportu ładunku jako warstwę transportu ładunku na tylnej stronie ogniwa. Na tym osadza się domieszkowaną warstwę polikrzemu o grubości około 20nm, tworząc strukturę kontaktu pasywowanego na tylnej stronie. Skutecznie zmniejsza to rekombinację powierzchniową i rekombinację na kontakcie metalowym, podnosi napięcie obwodu otwartego i poprawia wydajność konwersji energii.
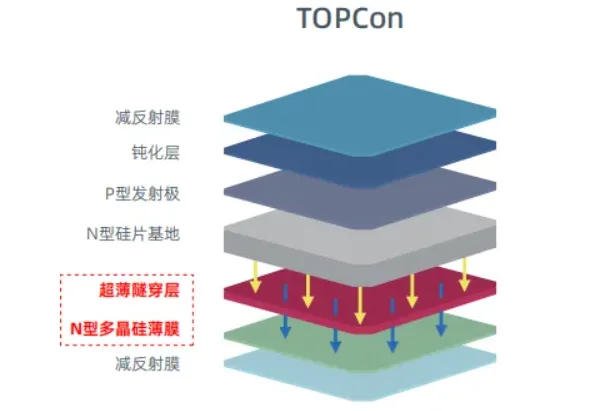
TOPCon to technologia ogniw słonecznych z kontaktem pasywowanym tlenkiem tunelowym oparta na zasadzie selektywnych nośników, osiągająca doskonały efekt pasywacji.
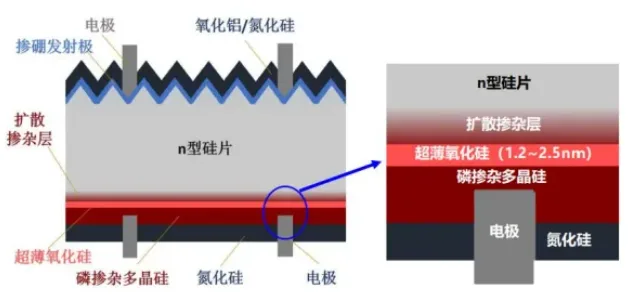
Ogniwo TOPCon wykorzystuje podłoże typu N. Na tylnej stronie ogniwa przygotowuje się cienką warstwę tlenku, a następnie domieszkowaną cienką warstwę. Razem tworzą one strukturę kontaktu pasywowanego, która skutecznie zmniejsza rekombinację powierzchniową i rekombinację na kontakcie metalowym, zapewniając większe możliwości dalszej poprawy wydajności konwersji ogniw N-PERT.
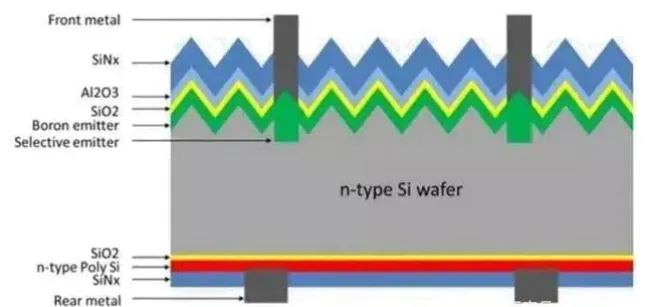
Technologia TOPCon w jak największym stopniu zachowuje i ponownie wykorzystuje istniejące urządzenia i procesy dla konwencjonalnych ogniw typu P. Wymaga jedynie dodania urządzeń do dyfuzji boru i osadzania cienkich warstw, bez konieczności otwierania tylnej strony ani wyrównywania. Znacznie to upraszcza proces produkcji ogniw i utrzymuje niski poziom trudności produkcji masowej. Linia procesowa oferuje wysoką kompatybilność i może działać równolegle z liniami produkcyjnymi wysokotemperaturowymi stosowanymi dla ogniw dwustronnych PERC i N-PERT.
Ogniwa TOPCon oferują zalety takie jak niska degradacja, wysoka dwustronność i niski współczynnik temperaturowy, zapewniając wyraźne korzyści w zakresie wytwarzania energii na poziomie końcowej elektrowni.
Etapy rozwoju ogniw TOPCon
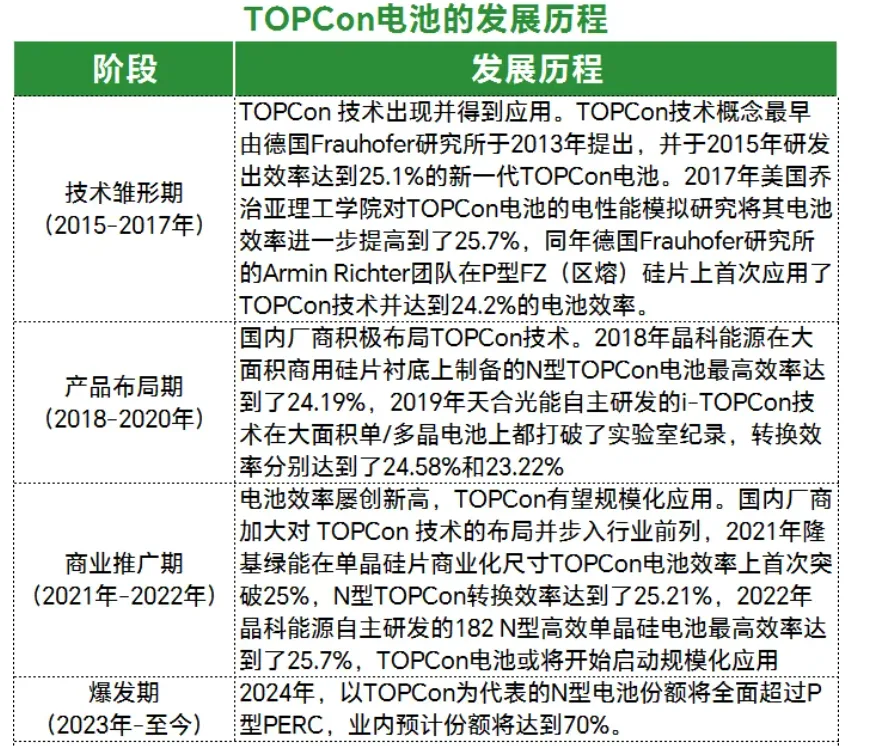
Historię rozwoju ogniw TOPCon można podzielić na cztery etapy: okres prototypu technologii, okres układu produktów, okres promocji komercyjnej i okres gwałtownego wzrostu.
Zalety ogniw TOPCon
Zalety wydajności
Wysoka wydajność konwersji. Dzięki unikalnej konstrukcji pasywowanego kontaktu ogniw TOPCon teoretyczny limit wydajności sięga nawet 28,7%. Wiodący producenci TOPCon osiągnęli już wydajność produkcji masowej powyżej 25,5%, co stanowi znaczącą poprawę w stosunku do głównych ogniw PERC (obecna wydajność konwersji w produkcji masowej około 23,5%, limit teoretyczny 24,5%).
Wysoka dwustronność. Dwustronne ogniwa TOPCon wytwarzają około 3% więcej mocy na wat niż dwustronne ogniwa PERC. W tym samym scenariuszu elektrowni naziemnej przekłada się to na wyższe korzyści w zakresie wytwarzania energii.
Niski współczynnik temperaturowy. Współczynnik temperaturowy modułów TOPCon typu N wynosi zaledwie -0,30%/℃, lepiej niż -0,35%/℃ modułów typu P, wykazując doskonałą stabilność w środowiskach wysokotemperaturowych.
Niska degradacja. Krzem krystaliczny typu N domieszkowany fosforem zawiera bardzo niską zawartość boru, więc praktycznie nie występuje rekombinacja bor-tlen, co daje przewagę pod względem współczynnika degradacji. Niektóre moduły TOPCon wykazują degradację w pierwszym roku na poziomie 1% i liniową roczną degradację 0,4%, w porównaniu z 2% w pierwszym roku i 0,45% liniowo dla modułów PERC, co przynosi zysk w wytwarzaniu energii na wat w całym cyklu życia modułu.
Wysoka wydajność w słabym oświetleniu. Ogniwa TOPCon dobrze reagują zarówno na krótkie, jak i długie fale, utrzymując doskonałą zdolność wytwarzania energii w warunkach słabego oświetlenia, takich jak wczesny ranek, wieczór i pochmurna pogoda.
Korzyści ekonomiczne
Wysoka kompatybilność z produkcją PERC, obniżająca trudność modernizacji technologicznej. TOPCon można rozszerzyć z technologii procesowej PERC, wymagając jedynie czterech dodatkowych kroków: przygotowania emitera borowego, wzrostu warstwy tlenku tunelowego, osadzania i domieszkowania polikrzemu oraz czyszczenia po dyfuzji. Obniża to trudność modernizacji i przyspiesza wdrażanie technologii TOPCon.
Płynna konwersja linii przy niskim koszcie inwestycji w sprzęt. Budowa nowej linii TOPCon wymaga inwestycji w sprzęt na poziomie około 200-250 milionów, podczas gdy nowa linia HJT wymaga 350-400 milionów. Ponieważ TOPCon oferuje dobrą kompatybilność sprzętową z istniejącymi liniami PERC, należy dodać jedynie sprzęt do dyfuzji boru oraz osadzania polikrzemu/amorficznego krzemu (LPCVD / PECVD / PVD), przy inwestycji w sprzęt na poziomie około 50-70 milionów. Pozwala to uniknąć inwestycji na dużą skalę w nowy sprzęt i poważnych modernizacji linii, co czyni go wysoce ekonomicznym.
Znaczący potencjał premii cenowej. W porównaniu z modułami PERC, moduły TOPCon oferują wyższą produkcję energii na wat, wyższe zyski z wytwarzania i niższe koszty systemu, tworząc znaczne pole dla premii cenowej.
Proces produkcji ogniw TOPCon
W porównaniu z procesami monokrystalicznego PERC, proces produkcji ogniw TOPCon dodaje 2 do 3 dodatkowych kroków: osadzanie warstwy tlenku tunelowego (ultracienki SiO2, 1-2nm), osadzanie wewnętrznej warstwy pasywacyjnej z polikrzemu (60-100nm) oraz implantacja fosforu.
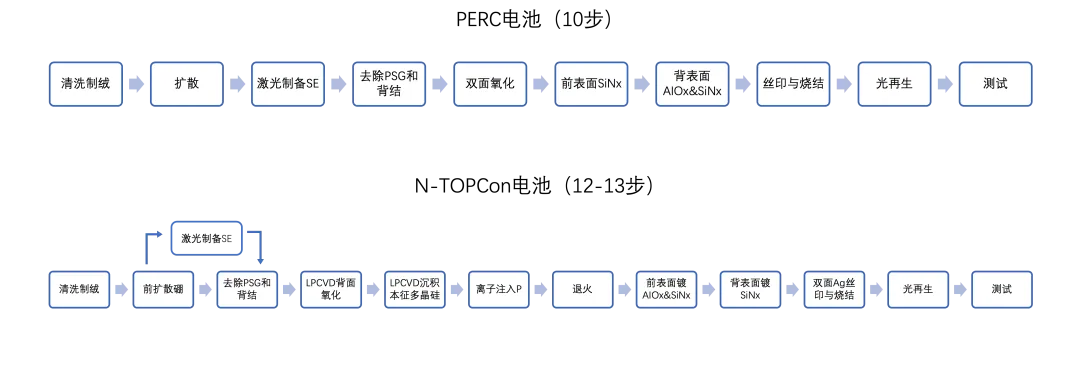
Główne kroki procesu i ich funkcje
1. Czyszczenie i teksturowanie
Cel: Po cięciu wafla krawędzie są uszkodzone, struktura sieci krystalicznej jest zerwana, a rekombinacja powierzchniowa jest silna. Czyszczenie i teksturowanie mają głównie na celu usunięcie uszkodzeń powierzchni i utworzenie na powierzchni piramidalnej struktury pułapkującej światło. Światło odbija się wielokrotnie na powierzchni wafla, zmniejszając współczynnik odbicia.
2. Dyfuzja boru
Cel: Główną funkcją jest utworzenie złącza PN. Ponieważ bor ma niską rozpuszczalność stałą w krzemie, do dyfuzji wymagane są wysokie temperatury i dłuższy czas. Wybór źródła dyfuzji wpływa również na produkcję: chlorki są żrące, natomiast bromki są lepkie, co utrudnia czyszczenie i zwiększa koszty utrzymania.
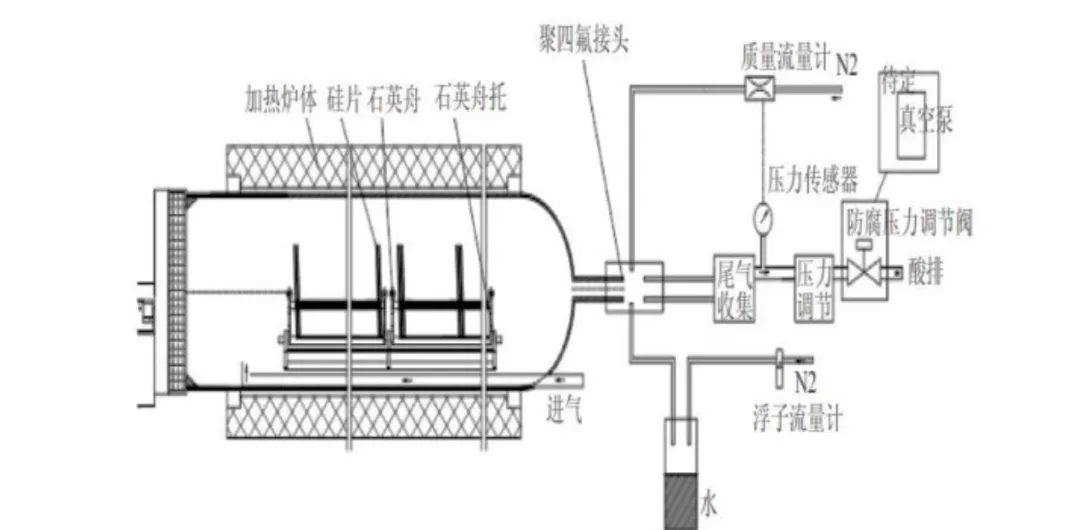
Dyfuzja boru jest zwykle przeprowadzana w wyższych temperaturach—powyżej 1000℃—i w porównaniu z 102-minutowym cyklem wymaganym do dyfuzji fosforu, cykl dyfuzji boru trwa 150 minut.
Zasada:
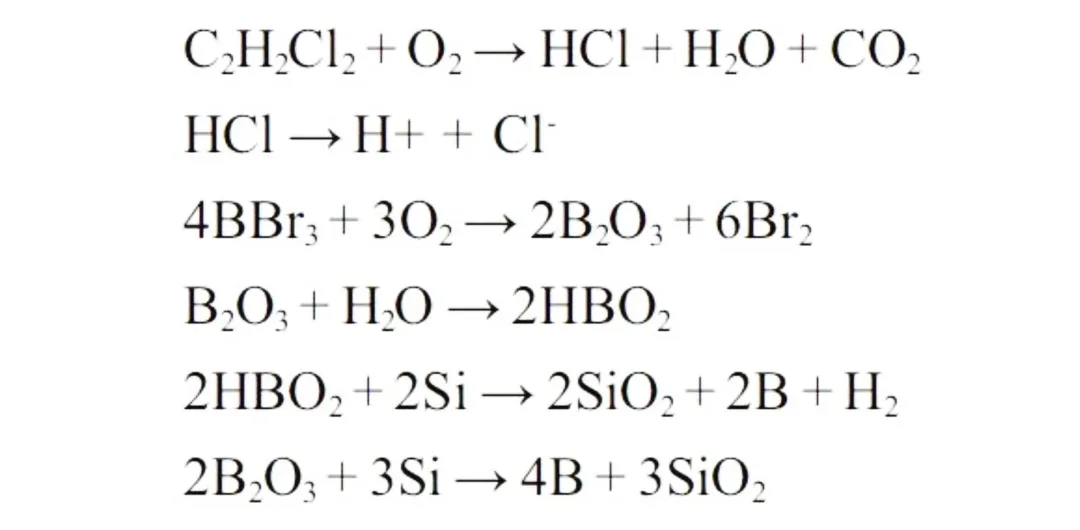
Gazowe HCl i H2O powstające w wyniku reakcji wewnątrz rury pieca są przenoszone przez N2 i równomiernie rozprowadzane w całej rurze. H2O reaguje również z BBr3 i O2, tworząc B2O3, który w dalszej reakcji tworzy gazowy HBO2; w wysokich temperaturach HBO2 rozkłada się z powrotem do B2O3, co pozwala B2O3 równomiernie rozprowadzić się na powierzchni ogniwa słonecznego. Ponadto H2O reaguje z B2O3 osadzonym wewnątrz rury pieca, zapobiegając gromadzeniu się B2O3 na ściankach rury dyfuzyjnej, wydłużając żywotność elementów kwarcowych i zwiększając efektywne źródło boru. HCl może również reagować z zanieczyszczeniami metalicznymi na powierzchni ogniwa i wewnątrz rury, tworząc gazowe chlorki metali, które są usuwane wraz z gazem odlotowym, zapobiegając dyfuzji zanieczyszczeń metalicznych do ogniwa słonecznego podczas procesu wysokotemperaturowego.
3. Doping laserowy SE
Cel: Utworzenie emitera selektywnego. Wysokie stężenie domieszki stosuje się w obszarach kontaktu i w ich pobliżu między liniami siatki metalowej a płytką, aby zmniejszyć rezystancję kontaktu między przednim elektrodą metalową a płytką, natomiast niskie stężenie domieszki poza obszarami elektrod zmniejsza rekombinację w warstwie dyfuzyjnej. Optymalizacja emitera zwiększa prąd wyjściowy i napięcie ogniwa słonecznego, poprawiając tym samym sprawność konwersji fotoelektrycznej.
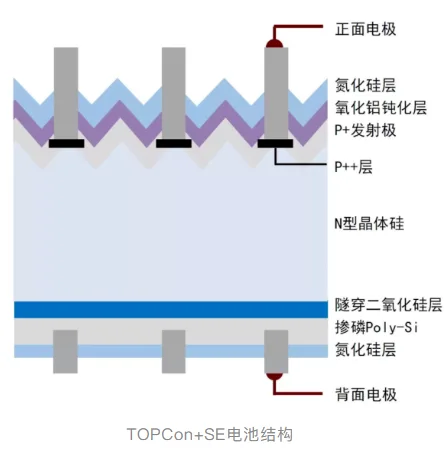
Gdzie laser znajduje się w procesie TOPCon: PERC SE wykorzystuje domieszkowanie fosforem, natomiast TOPCon SE wykorzystuje domieszkowanie borem. Ponieważ bor i fosfor mają różne współczynniki segregacji, fosfor łatwiej dyfunduje z dwutlenku krzemu do krzemu, natomiast bor trudniej jest wprowadzić i wymaga więcej energii. Jednak nadmierna energia lasera łatwo uszkadza płytkę, co czyni domieszkowanie borem trudniejszym. W porównaniu z tradycyjną dyfuzją boru, dodanie technologii SE do ogniw TOPCon może teoretycznie poprawić wydajność o 0,5%, a w rzeczywistej produkcji masowej może osiągnąć wzrost wydajności o 0,2-0,4%.
4. Trawienie
Cel: Główną funkcją trawienia jest usunięcie BSG i złącza tylnego. Proces dyfuzji tworzy warstwy dyfuzyjne zarówno na powierzchni płytki, jak i na jej krawędziach; krawędziowa warstwa dyfuzyjna łatwo powoduje zwarcia, a powierzchniowa warstwa dyfuzyjna wpływa na późniejszą pasywację, więc obie muszą zostać usunięte. Trawienie jest obecnie wykonywane głównie metodami mokrymi, usuwając tylną i krawędziową warstwę dyfuzyjną w urządzeniach taśmowych przed obróbką strony przedniej.
5. Przygotowanie warstwy tlenku tunelowego i warstwy polikrzemu
Cel: Osadzić warstwę tlenku tunelowego o grubości 1-2nm na tyle, następnie osadzić warstwę polikrzemu o grubości 60-100nm, aby utworzyć strukturę pasywacyjną. Istnieje kilka metod przygotowania warstwy pasywacyjnej TOPCon, głównie trasy LPCVD, PECVD i PVD. LPCVD jest obecnie metodą dominującą, ale osadzanie dookoła jest poważnym problemem, natomiast PECVD oferuje duży potencjał pod względem ogólnych osiągów.
6. Przygotowanie tylnej warstwy antyrefleksyjnej
Cel: Przygotować antyrefleksyjną warstwę pasywacyjną na tyle ogniwa, aby zwiększyć absorpcję światła. Jednocześnie atomy wodoru generowane podczas procesu tworzenia warstwy SiNx pasywują płytkę.
7. Osadzanie tlenku glinu na stronie przedniej
Cel: Osadzić warstwę filmu tlenku glinu na przedniej stronie płytki, która wraz z innymi filmami tworzy efekt pasywacji przedniej strony.
8. Przygotowanie przedniej warstwy antyrefleksyjnej
Cel: Przednia warstwa antyrefleksyjna działa zasadniczo w taki sam sposób jak tylna. Ponadto warstwa tlenku glinu osadzona na przedniej stronie jest bardzo cienka i łatwo ulega uszkodzeniu podczas późniejszej produkcji ogniw i modułów, więc przednia warstwa SiNx również chroni tlenek glinu.
9. Sitodruk - Transfer wzoru laserowego
Obecnie większość drukowania ogniw nadal wykorzystuje sitodruk. W przyszłości, w zakresie zmniejszania zużycia pasty srebrowej dla ogniw typu N, przewagę może mieć Pattern Transfer Printing. Transfer laserowy to nowy rodzaj bezkontaktowej technologii drukowania: wymagana pasta jest nakładana na specjalny elastyczny przezroczysty materiał, a wiązka lasera o dużej mocy wykonuje szybkie skanowanie wzorcowe w celu przeniesienia pasty z elastycznego przezroczystego materiału na powierzchnię ogniwa, tworząc linie siatki i przygotowując elektrody przednie i tylne.
10. Spiekanie
Dobry kontakt omowy jest tworzony poprzez spiekanie w wysokiej temperaturze.
11. Automatyczna sortownia
Ogniwa są sortowane do pojemników według ich różnych wydajności konwersji.
Przyszłe trendy rozwojowe ogniw TOPCon
W 2023 roku średnia wydajność konwersji ogniw N-type TOPCon osiągnęła 25,0%, a średnia wydajność konwersji ogniw heterozłączowych osiągnęła 25,2%, co stanowi znaczącą poprawę w porównaniu z 2022 rokiem.
W 2023 roku nowo uruchomione linie produkcyjne masowej produkcji to głównie linie ogniw typu N. W miarę stopniowego uwalniania zdolności produkcyjnych ogniw typu N udział ogniw PERC w rynku został zmniejszony do 73,0%. Ogniwa typu N stanowiły łącznie około 26,5%, przy czym ogniwa N-type TOPCon około 23,0%, ogniwa heterozłączowe około 2,6%, a ogniwa XBC około 0,9% — wszystko to stanowi znaczny wzrost w porównaniu z 2022 rokiem.
Od 2024 roku udział ogniw typu N reprezentowanych przez TOPCon kompleksowo przewyższy ogniwa P-type PERC, a branża oczekuje, że udział osiągnie i przekroczy 70%.
Perspektywa Ooitech
Ooitech uważa: TOPCon, technologia ogniw N-type z tunelowym tlenkowym kontaktem pasywowanym, oparta na istniejących liniach PERC, zapewnia wyższą wydajność, niższą degradację i silniejsze zyski z wytwarzania energii, i staje się obecnie głównym nurtem branży fotowoltaicznej.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe:
- VDMA — Międzynarodowa mapa drogowa technologii fotowoltaicznej (ITRPV)
- Fraunhofer ISE — Raport fotowoltaiczny
- pv magazine — globalne wiadomości z branży PV i relacje techniczne
Projekt ogniwa ma sens tylko wtedy, gdy linia modułów nadąża, dlatego opublikowaliśmy również opis stacja po stacji przewodnika po maszynach do produkcji paneli słonecznych dla urządzeń obsługujących ogniwa TOPCon.