Ogniwa słoneczne BC wyjaśnione: struktura, różnice
Spis treści
Krótka odpowiedź: Ogniwo słoneczne BC, skrót od ogniwa z kontaktami tylnymi, to wysokowydajne krzemowe ogniwo krystaliczne z dodatnim i ujemnym kontaktem na tylnej powierzchni. Przeniesienie kontaktów z przodu usuwa zacienienie od szyn zbiorczych, które występuje w konwencjonalnym ogniwie, dzięki czemu większa powierzchnia ogniwa jest dostępna dla światła, a także eliminuje potrzebę stosowania przedniej taśmy lutowniczej. Kosztem jest gęstszy wzór na tylnej stronie: ponieważ obie biegunowości są naprzemiennie rozmieszczone na tyle, metalizacja tylna i izolacja między dwoma zestawami kontaktów muszą być zdefiniowane znacznie precyzyjniej niż w ogniwie TOPCon lub PERC. Ta złożoność tylnej strony sprawia, że ogniwa BC są droższe w produkcji i trudniejsze do łączenia w łańcuchy, i dlatego ta architektura pozostała w segmencie wysokowydajnych produktów, zamiast przejść na rynek masowy, na którym znajduje się TOPCon.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie produktu
Ogniwo słoneczne BC, skrót od Ogniwo słoneczne z tylnym kontaktem, to technologia wysokowydajnych ogniw z krystalicznego krzemu, w której emiter, tylne pole powierzchniowe i elektrody metalowe są umieszczone po tylnej stronie ogniwa. Jej podstawowa forma jest zwykle znana jako IBC, czyli Interdigitated Back Contact cell.
W porównaniu z konwencjonalnymi ogniwami z krystalicznego krzemu najbardziej widoczną cechą ogniw BC jest brak metalowych linii siatki na przedniej powierzchni. Ponieważ przednia strona jest wolna od zacienienia przez szyny zbiorcze i palce, więcej światła słonecznego może wnikać w powierzchnię ogniwa, straty optyczne są zmniejszone, a efektywna powierzchnia generowania energii jest zwiększona. Dlatego ogniwa BC są często stosowane w wysokowydajnych i wysoce estetycznych modułach słonecznych.
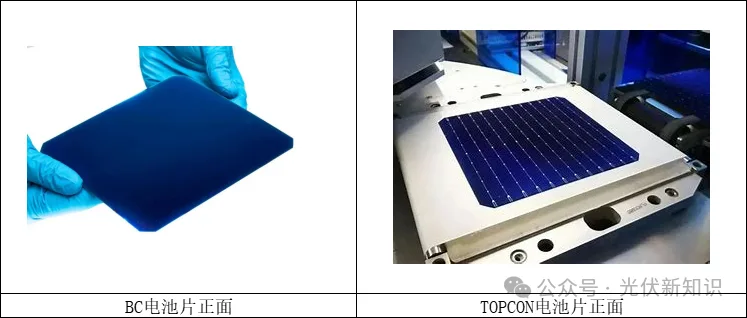
Co wyróżnia ogniwa BC
Kluczowa różnica między ogniwami BC a ogniwami PERC, TOPCon lub HJT nie polega wyłącznie na typie płytki ani pojedynczej warstwie pasywacyjnej. Kluczowa idea technologii BC ma charakter strukturalny: złącze PN i elektrody metalowe są przenoszone na tylną stronę ogniwa.
Na przykład TOPCon jest często omawiany w odniesieniu do podłoży krzemowych typu N, pasywacji przedniej strony i struktur kontaktowych pasywowanych tlenkiem tunelowym na tylnej stronie. PERC jest zwykle oparty na ulepszeniu pasywacji tylnej strony. HJT wykorzystuje pasywację amorficznym krzemem i kontakt heterozłączowy. BC natomiast koncentruje się na usunięciu zacienienia elektrod na przedniej stronie poprzez przeniesienie struktury zbierania prądu na tył.
Z tego powodu BC można również łączyć z innymi technologiami ogniw. Czysta technologia BC jest ogólnie reprezentowana przez IBC. TOPCon plus BC może tworzyć technologię TBC; HJT plus BC może tworzyć technologię HBC. HPBC jest powszechnie znany jako ścieżka związana z IBC typu P, podczas gdy ABC odnosi się do technologii All Back Contact, często omawianej razem z koncepcjami projektowania redukcji srebra lub bez srebra.
Parametry techniczne
Typowa struktura ogniwa BC
Na przykładzie IBC najważniejszą zmianą strukturalną jest to, że zarówno złącze PN, jak i elektrody metalowe znajdują się na tylnej stronie ogniwa. Powierzchnia przednia służy głównie do absorpcji światła i pasywacji, natomiast powierzchnia tylna realizuje separację nośników i zbieranie prądu poprzez naprzemiennie ułożone obszary dodatnie i ujemne.
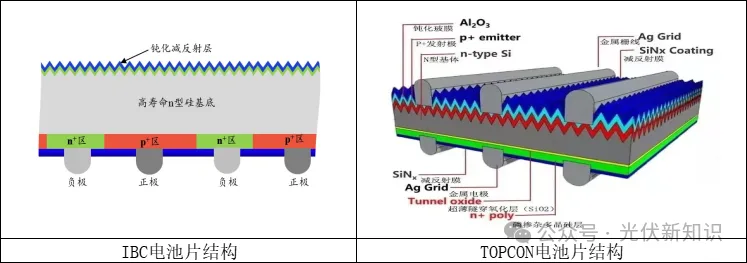
| Pozycja | Opis |
|---|---|
| Typ ogniwa | Ogniwo słoneczne z tylnym kontaktem |
| Podstawowa ścieżka technologiczna | IBC, Interdigitated Back Contact |
| Cecha strony przedniej | Brak zacienienia przez przednie metalowe linie siatki |
| Cecha strony tylnej | Elektrody dodatnie i ujemne rozmieszczone na stronie tylnej |
| Kluczowa konstrukcja strukturalna | Złącze PN i elektrody metalowe przeniesione na stronę tylną |
| Główna korzyść | Zmniejszona strata optyczna związana z zacienieniem i zwiększona efektywna powierzchnia absorpcji światła |
| Kompatybilne ścieżki | IBC, TBC, HBC, HPBC, ABC i inne struktury oparte na BC |
| Wpływ na proces modułu | Wymaga innej logiki lutowania stringów w porównaniu z ogniwami PERC, TOPCon i HJT |
Proces produkcji ogniw IBC
Typowy proces ogniwa IBC można podsumować następująco:
Polerowanie chemiczne i usuwanie uszkodzeń
Dyfuzja rurkowa BBr3
Wzrost maski tlenkowej w suchym tlenie
Sitodruk do lokalnego otwarcia BSF
Dyfuzja rurkowa POCl3
Teksturowanie
Pasywacja dwustronna
Sitodruk do lokalnego otwarcia kontaktów
Metalizacja sitodrukiem
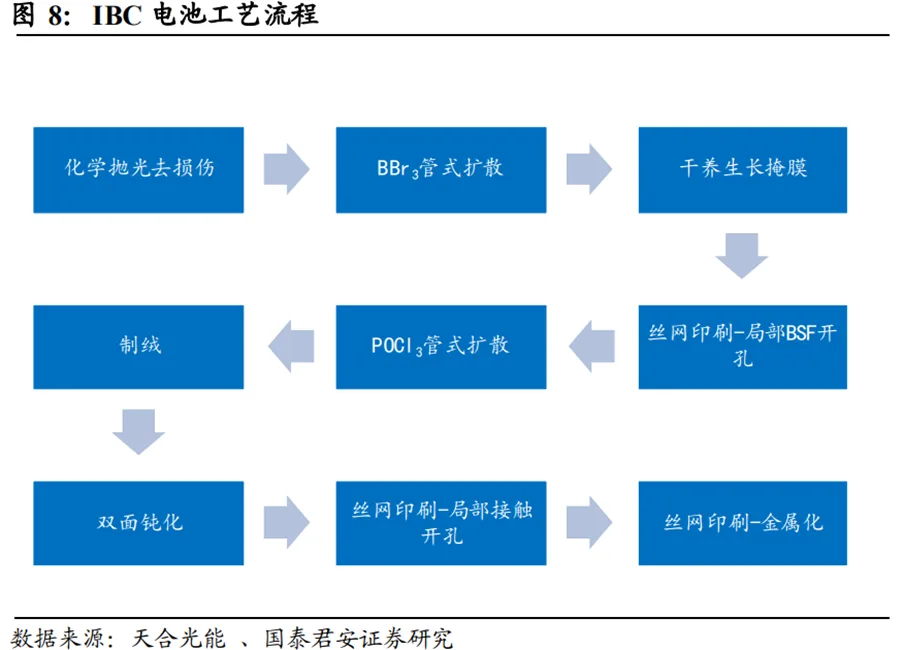
Kluczowym wyzwaniem technologii BC jest wytworzenie wysokiej jakości obszarów typu p i typu n na tylnej stronie ogniwa w naprzemiennym układzie. W typowym procesie na stronie tylnej można nadrukować zawierającą bor maskę dyfuzyjną o naprzemiennym wzorze. Po dyfuzji bor wnika do podłoża typu N i tworzy obszar p+. Obszar bez nadrukowanej maski może następnie utworzyć obszar n+ poprzez dyfuzję fosforu.
Na przedniej stronie stosuje się teksturowanie piramidalne w celu poprawy pułapkowania światła, natomiast pole powierzchniowe przednie, często nazywane FSF, jest formowane w celu poprawy wydajności elektrycznej. To połączenie zarządzania optycznego i zbierania nośników po stronie tylnej jest jednym z powodów, dla których technologia BC jest atrakcyjna dla modułów premium.
Zalety techniczne
Brak zacienienia przez siatkę przednią
Najbardziej bezpośrednią zaletą ogniw BC jest to, że przednia powierzchnia nie ma metalowych linii siatki. Zmniejsza to straty związane z zacienieniem i zwiększa wykorzystanie światła. Jeśli chodzi o wygląd modułu, całkowicie czarna lub prawie jednolita przednia powierzchnia może również zapewnić czystszy efekt wizualny, co jest szczególnie atrakcyjne w rozproszonych zastosowaniach PV w sektorze komercyjnym, przemysłowym i budowlanym.
Wyższy potencjał wydajności
Ponieważ przednia powierzchnia może odbierać więcej padającego światła, ogniwa BC mają silną teoretyczną i praktyczną przewagę wydajności. W połączeniu z zaawansowanymi technologiami pasywacji, takimi jak TOPCon lub HJT, struktury BC mogą dodatkowo poprawić wydajność konwersji.
Elastyczna integracja technologii
BC nie jest ograniczona do jednej ścieżki ogniw. Może działać jako struktura platformowa i łączyć się z innymi technologiami wysokiej wydajności. Dlatego branża dyskutuje o ścieżkach takich jak TBC, HBC, HPBC i ABC. Wspólny kierunek jest ten sam: zmniejszyć straty optyczne, poprawić zbieranie nośników i zwiększyć moc wyjściową modułu.
Specjalna konstrukcja siatki tylnej
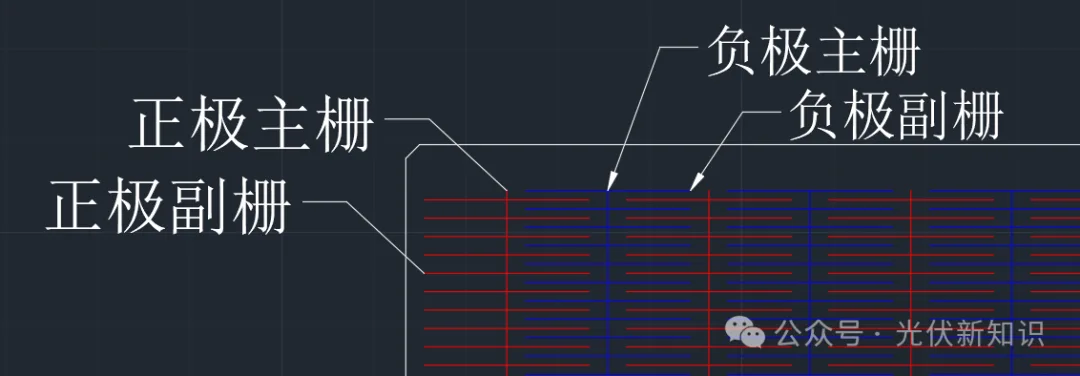
Ponieważ zarówno elektrody dodatnie, jak i ujemne znajdują się po stronie tylnej, układ siatki ogniw BC znacznie różni się od konwencjonalnych ogniw. Poniższy przykład używa czerwonych linii dla szyn dodatnich i niebieskich linii dla szyn ujemnych, na przykładzie układu tylnego 18BB.
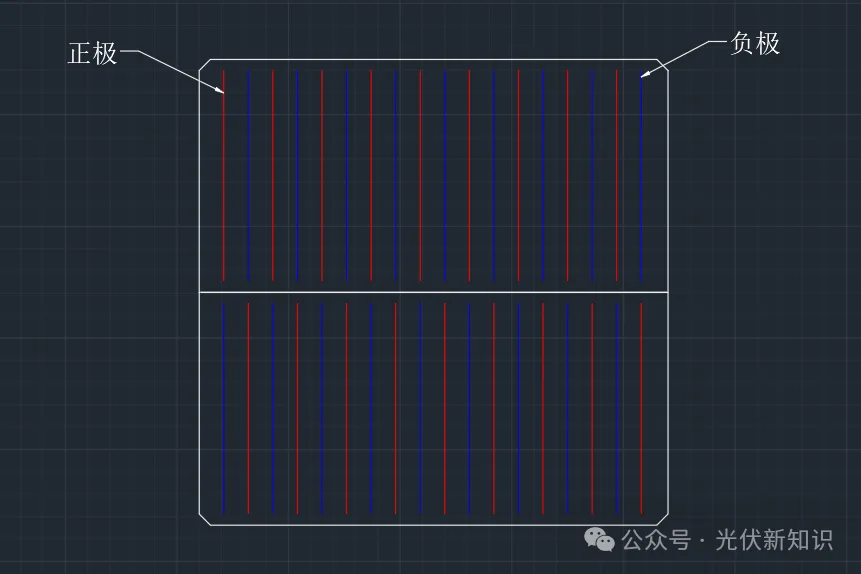
Gdy pokazane są również cienkie palce, palce dodatnie i ujemne są rozmieszczone w wzorze naprzemiennym. Obszary złącza PN są również rozmieszczone w podobny naprzemienny sposób. Główne szyny zbiorcze zbierają prąd, krzyżując się i łącząc z odpowiednią strukturą palców.
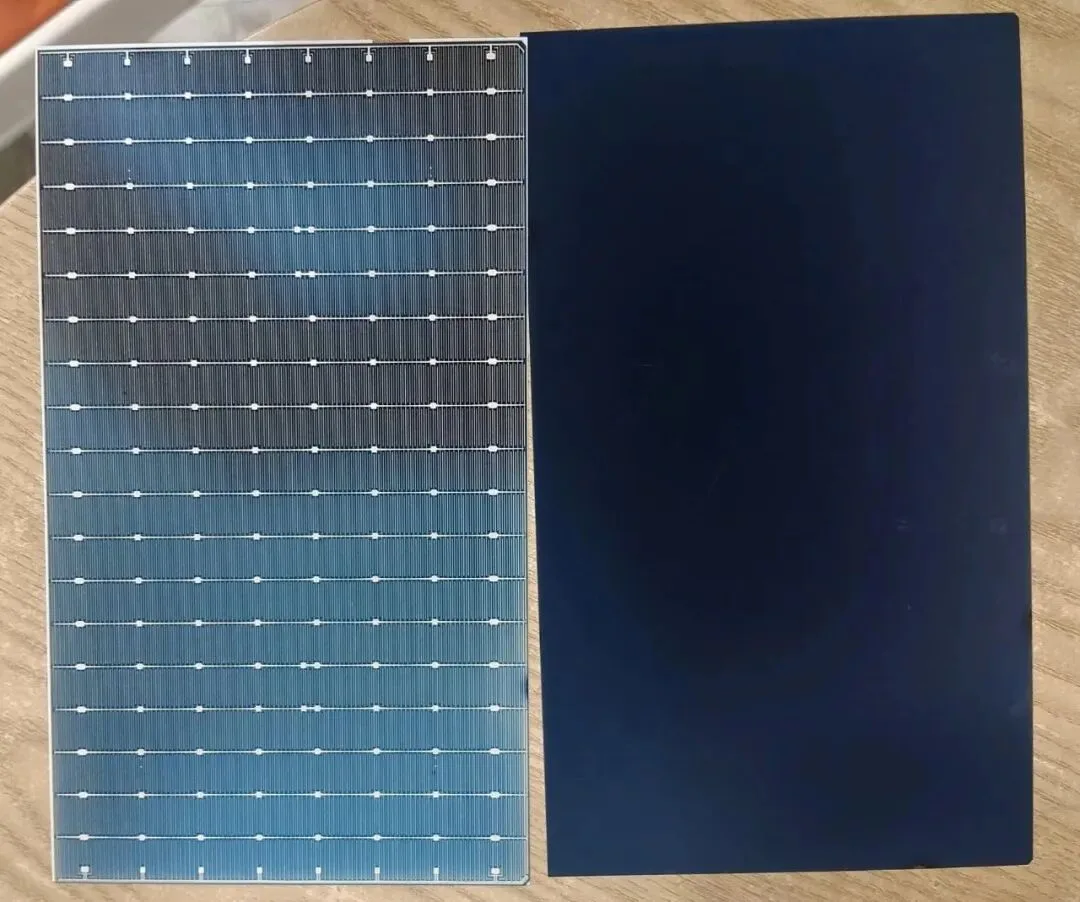
Na rzeczywistym obrazie ogniwa BC widzimy nie tylko linie siatki po stronie tylnej, ale także punkty PAD po obu stronach połowy ogniwa. Te punkty PAD są ważne dla połączeń elektrycznych i projektowania lutowania, szczególnie w strukturach połączeń o wysokiej gęstości.
Zastosowanie produktu
Zasada lutowania łańcucha ogniw BC
Lutowanie ogniw BC różni się od konwencjonalnego lutowania ogniw PERC lub TOPCon. W przypadku typowych ogniw z dwustronną siatką taśma zwykle łączy tylną stronę jednego ogniwa z przednią stroną następnego ogniwa. W ogniwach BC zarówno elektrody dodatnie, jak i ujemne znajdują się na tylnej stronie, więc taśma lutownicza musi podążać inną ścieżką połączenia.
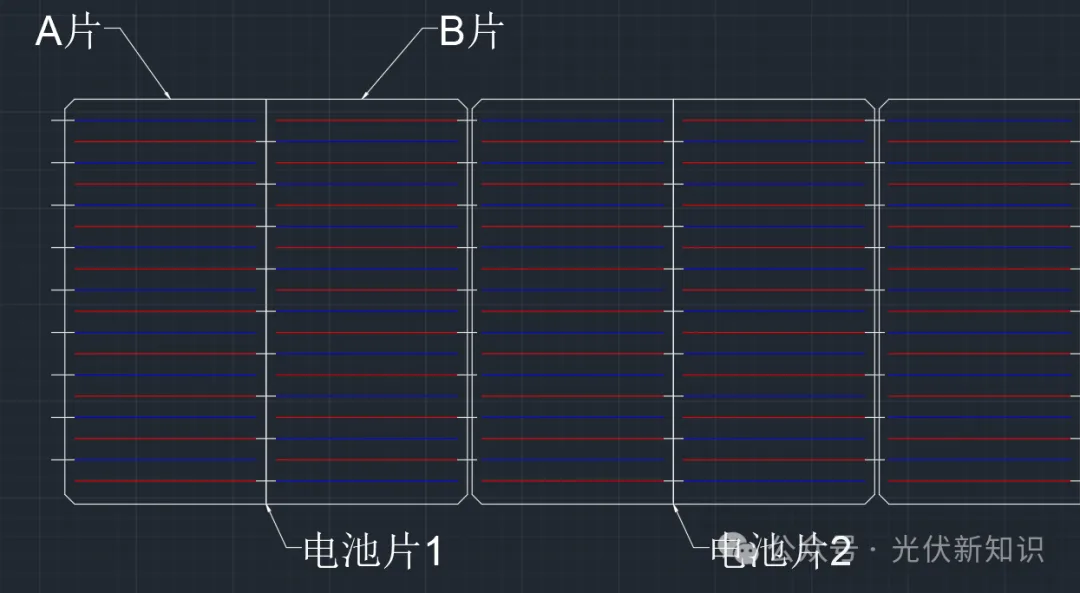
Jak pokazano na schemacie, lutowanie łańcucha BC realizuje szeregowe połączenie ogniw poprzez użycie taśm lutowniczych w cyklicznym i naprzemiennym wzorze między dwoma sąsiednimi ogniwami. Różni się to od metody spawania stosowanej w ogniwach TOPCon, gdzie taśma przechodzi od tyłu jednego ogniwa do przodu następnego ogniwa.
Pełne ogniwo można podzielić na dwa połówkowe ogniwa, A i B. Elektrody połówkowego ogniwa A i połówkowego ogniwa B są rozmieszczone naprzeciwko siebie. Podczas lutowania łańcucha ogniw BC taśma z ogniwa początkowego jest przeciągana do elektrody ujemnej połówkowego ogniwa A, a następnie cięta. Następnie powtarzana jest następująca logika połączeń:
Od elektrody dodatniej połówkowego ogniwa A w ogniwie 1 do elektrody ujemnej połówkowego ogniwa B w tym samym ogniwie
Od elektrody dodatniej połówkowego ogniwa B w ogniwie 1 do elektrody ujemnej połówkowego ogniwa A w ogniwie 2
Powtórz powyższy cykl, aby zakończyć połączenie łańcucha ogniw
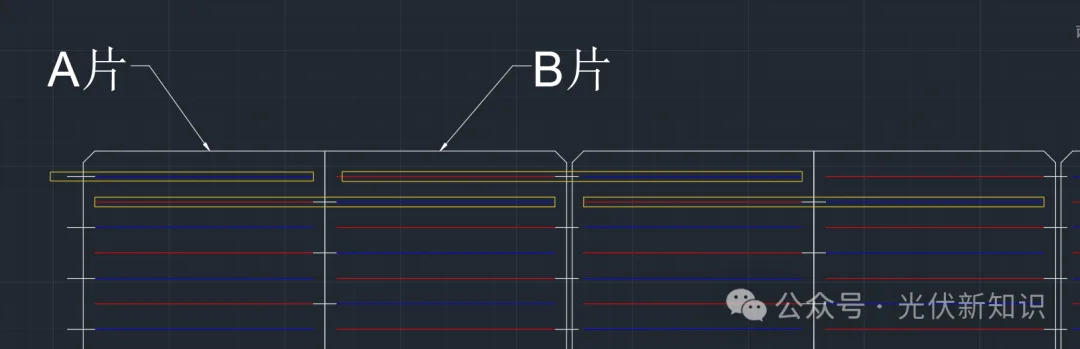
W podświetlonym obszarze taśma jest w rzeczywistości jedną ciągłą taśmą. Różne kolory są używane tylko po to, aby ułatwić zrozumienie relacji między elektrodami dodatnimi i ujemnymi. Schemat wyraźnie pokazuje cykliczny naprzemienny wzór spawania na ogniwie BC.
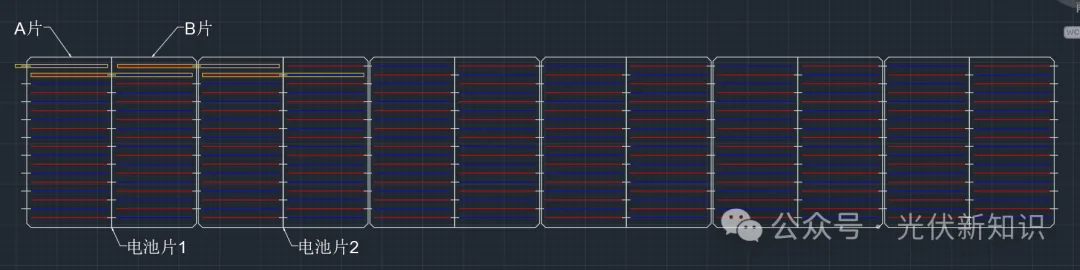
Ukończony łańcuch ogniw pokazuje, jak taśmy lutownicze są rozmieszczone w wielu ogniwach BC. Ten typ łączenia w łańcuch wymaga dokładnego umieszczenia taśmy, stabilnej kontroli naciągu, precyzyjnego pozycjonowania oraz dobrej znajomości wzoru elektrod na tylnej stronie.
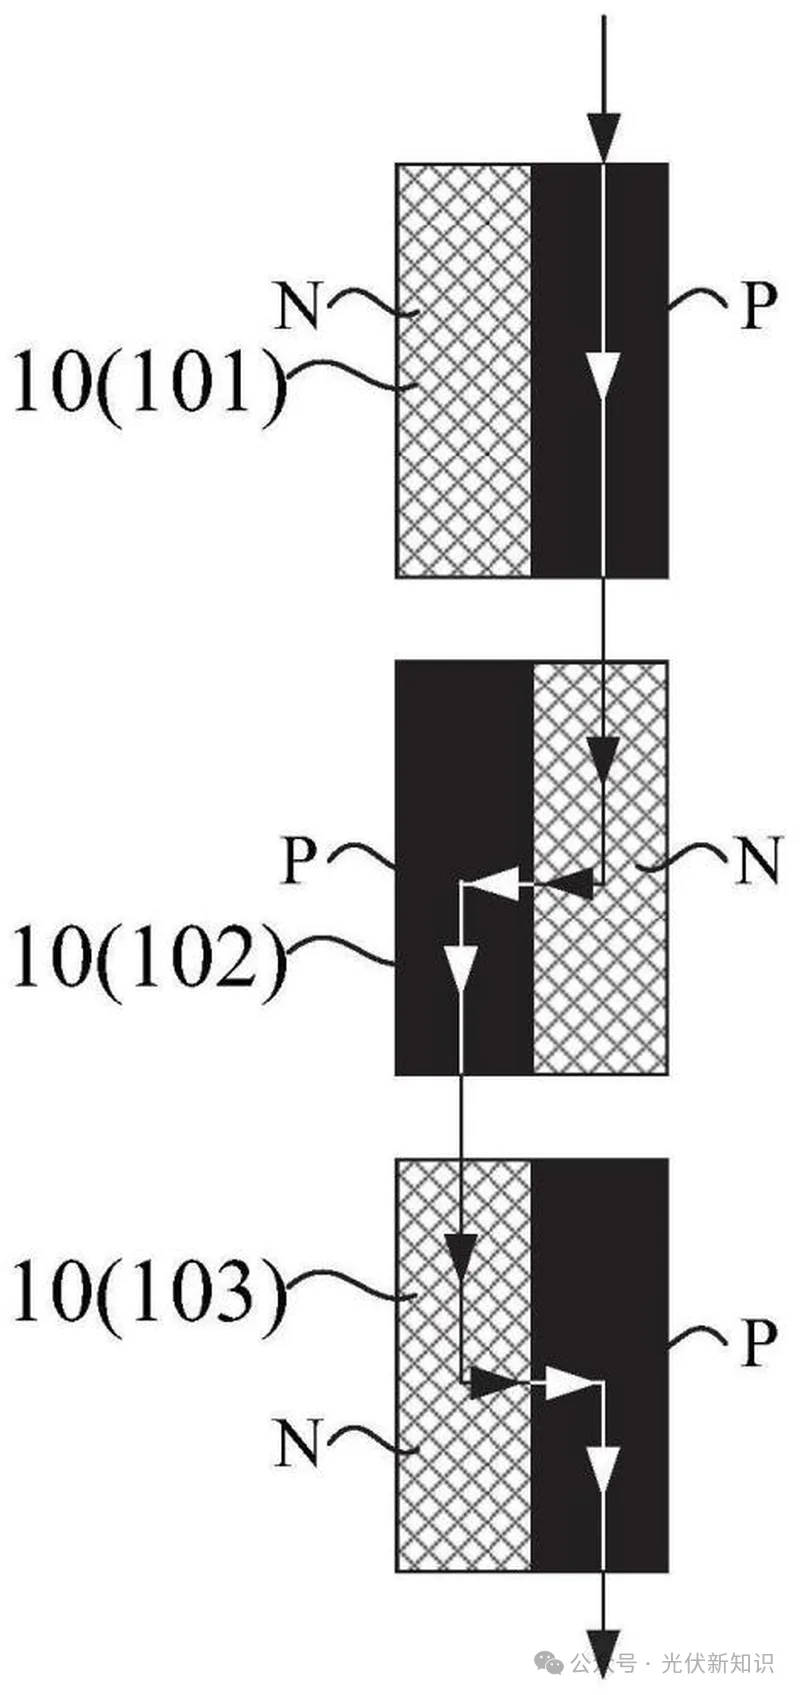
Schemat przepływu prądu dodatkowo wyjaśnia zasadę połączenia szeregowego. Ponieważ ścieżka prądu jest tworzona na tylnej stronie poprzez naprzemienne prowadzenie taśmy, sprzęt do łączenia w łańcuch BC i kontrola procesu są bardziej wymagające niż standardowe lutowanie taśmą w tradycyjnych ogniwach.
Kontakt i zakup
Praktyczne uwagi dotyczące produkcji modułów BC
Dla producentów planujących wytwarzanie modułów BC, sekcja łączenia ogniw w łańcuchy jest jednym z najważniejszych punktów procesowych. Konstrukcja elektrody tylnej strony sprawia, że konwencjonalna logika łączenia w łańcuchy nie może być po prostu skopiowana. Sprzęt musi zapewniać dokładne wyrównanie kontaktów tylnych, kontrolowane podawanie taśmy, stabilną temperaturę lutowania oraz niezawodną kontrolę po lutowaniu.
W produkcji inżynierowie powinni zwracać szczególną uwagę na przesunięcie taśmy, jakość złączy lutowanych, ryzyko pękania ogniw, dopasowanie punktów PAD oraz spójność ścieżki prądu. Każde małe odchylenie w lutowaniu tylnej strony może powodować wzrost rezystancji, stratę mocy lub problemy z niezawodnością po laminowaniu i długotrwałej pracy na zewnątrz.
Opinia Ooitech
Jako dostawca sprzętu widzimy to tak: technologia BC to nie tylko ulepszenie wydajności ogniw, ale także wyzwanie w produkcji modułów, szczególnie w zakresie dokładności lutowania łańcuchów i kontroli połączeń tylnej strony. W przypadku linii produkcyjnej paneli słonecznych kluczowe jest dopasowanie konstrukcji stringera do rzeczywistego wzoru elektrod ogniw BC, a nie traktowanie go jak zmodyfikowanego procesu TOPCon lub PERC. Naszym zdaniem fabryki oceniające moduły BC powinny zweryfikować stabilność lutowania, prowadzenie taśmy i wydajność EL w skali pilotażowej przed przejściem do produkcji masowej.