Wąskie gardło w sitodruku cienkoliniowym
Spis treści
Krótka odpowiedź: Druk sitowy cienkowarstwowy znajduje się w permanentnym stanie doganiania własnej specyfikacji: dokument opisujący, co potrafi ten proces, jest nieaktualny, zanim zostanie opublikowany, ponieważ szerokości palców w produkcji stale się zmniejszają. Powód jest arytmetyczny. Węższy palec blokuje mniej światła i zwiększa prąd wytwarzany przez ogniwo, ale ma również wyższą rezystancję i mniejszą powierzchnię kontaktu, więc formuła pasty, siatka sitowa i parametry druku muszą rozwijać się razem. Występujące wymiary mieszczą się w zakresie od około 13 µm przez 9 µm do 6 µm, przy czym osiągalne szerokości podaje się w przedziale od 16 µm do 24 µm w zależności od struktury. Każde zmniejszenie to niewielki zysk, który materializuje się tylko wtedy, gdy wydajność się utrzyma, dlatego druk cienkowarstwowy jest problemem wydajności w takim samym stopniu jak problemem konstrukcyjnym.
Produkcja modułów PV · autor: Jerry, Ooitech
Artykuł właśnie został zaakceptowany, ale dane są już nieaktualne. Każdy, kto pracuje w B+R, zna tę niezręczną sytuację.
Artykuł Fraunhofer ISE, "Postęp w druku cienkoliniowym przedniej strony dla TOPCon Ogniwa słoneczne" to typowy przykład. Jej najbardziej agresywny projekt wykorzystywał sito bez węzłów z otworem 13 µm. Wszystko drobniejsze stawało się niestabilne w eksperymentach. Zgodnie z publicznie dostępnymi informacjami branżowymi, wiodący producenci ogniw doprowadzili już otwory sit bez węzłów do 6 µm do 2026 r.—mniej niż połowa rozmiaru podanego w artykule.
Ta pozorna nieaktualność jest właśnie powodem, dla którego warto przeczytać ten artykuł. Zmapował on praktyczną granicę możliwości sitodruku w latach 2024–2025. Producenci, którzy później przekroczyli tę granicę, wciąż pracowali w tych samych ramach kompromisów opisanych w badaniu.
Liczby tracą ważność. Metody nie. W tym artykule przyjrzymy się dwóm rzeczom: co artykuł zidentyfikował w tamtym czasie oraz jak produkcja masowa później przekroczyła tę rzekomą granicę.
1. Co wydarzyło się w artykule
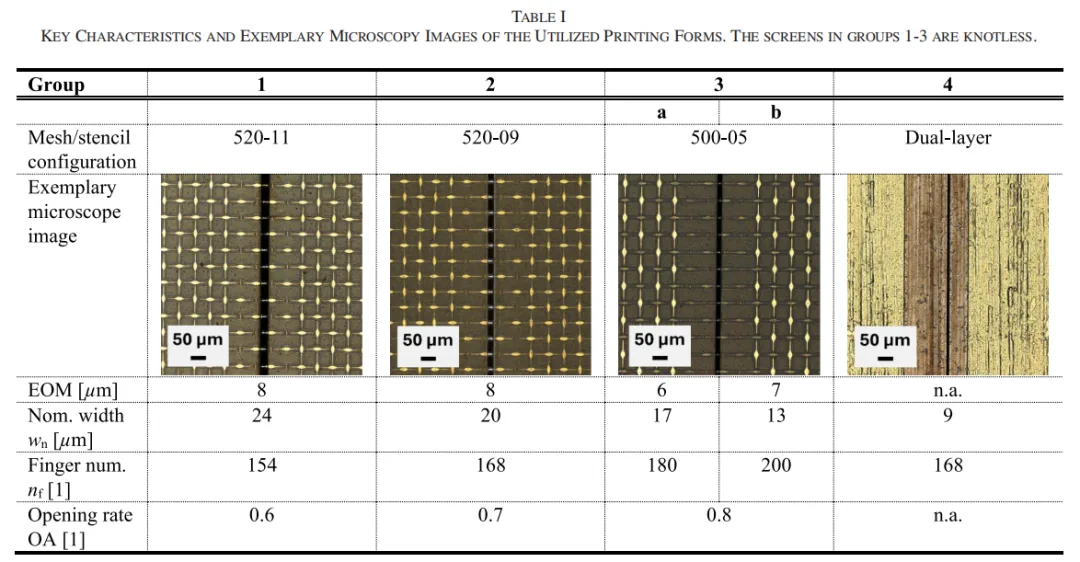
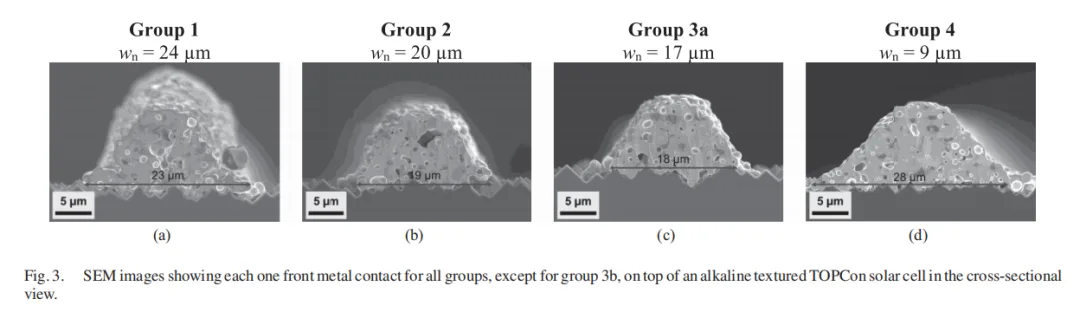
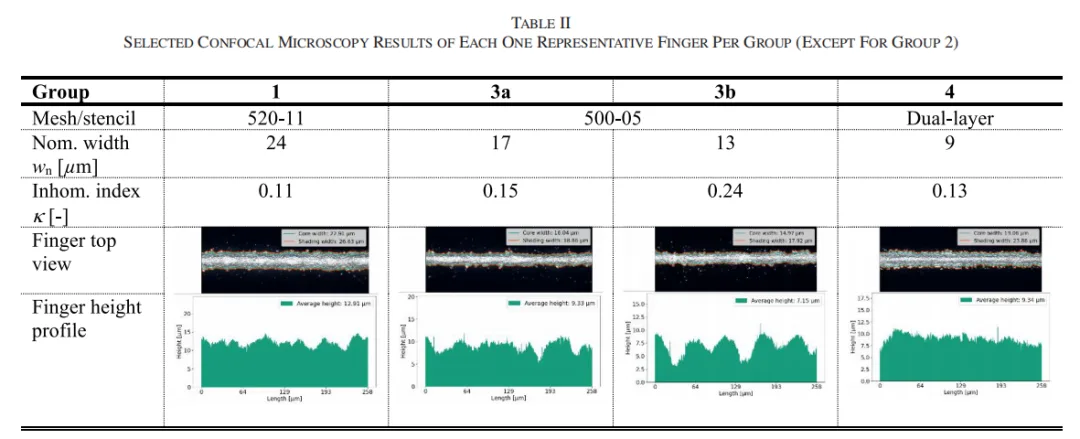
Projekt eksperymentu był prosty. Naukowcy użyli ogniw słonecznych TOPCon typu n w formacie M10 i podzielili proces druku przedniej strony na kilka grup porównawczych z pojedynczą zmienną. Obejmowały one trzy sita bezwęzłowe o nominalnych otworach 24, 20, 17 i 13 µm oraz szablon z dwuwarstwowej folii metalowej o grubości 9 µm. Proces tylnej strony pozostał niezmieniony. Zmieniano jedynie metodę druku przedniej strony.
W badaniu wykorzystano również pełny łańcuch charakteryzacji:
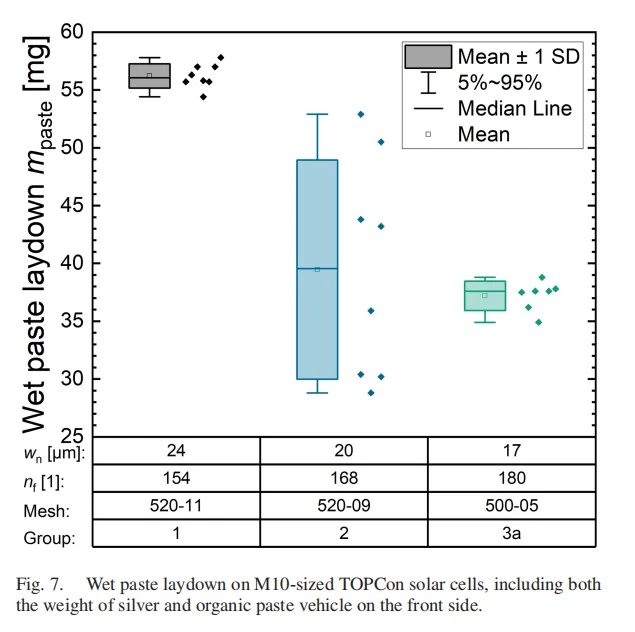
Ważenie mokrej pasty w celu obliczenia zużycia srebra
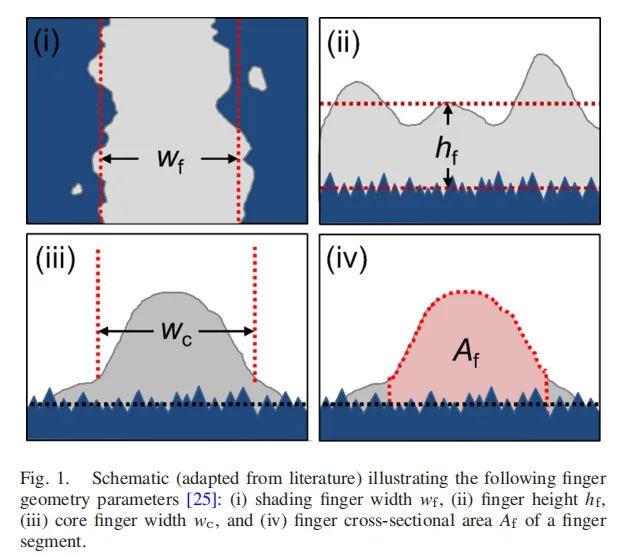
Skaningowa mikroskopia elektronowa i mikroskopia konfokalna do pomiaru szerokości, wysokości, pola przekroju poprzecznego palca i niejednorodności κ
Pomiary metodą długości transferu dla rezystancji kontaktu
Testy I-V na gotowych ogniwach słonecznych M10
Ta sekwencja pozostaje standardowym sposobem oceny nowego ekranu, szablonu lub pasty metalizacyjnej.
Wyniki można podzielić na trzy poziomy:
Otwór 17 µm był najlepszym zakresem roboczym. Dał zadrukowaną szerokość palca 16 µm. W porównaniu z grupą referencyjną 24 µm zapewnił 0,9% względnego wzrostu wydajności i zmniejszył zużycie pasty na stronie przedniej o 30%.
Otwór 13 µm napotkał ścianę. Nierównomierność palców κ wzrosła z 0,15 do 0,24, a liczba przerwanych palców i innych defektów wzrosła. Ta grupa nie przeszła do oceny na poziomie ogniw.
Szablon 9 µm stał się przykładem negatywnym. Pasta do sitodruku została wtłoczona na szablon mimo niedopasowania lepkości. Wynikowy zadrukowany palec miał 19 µm szerokości — szerszy niż palec uzyskany w grupie z otworem ekranu 13 µm.
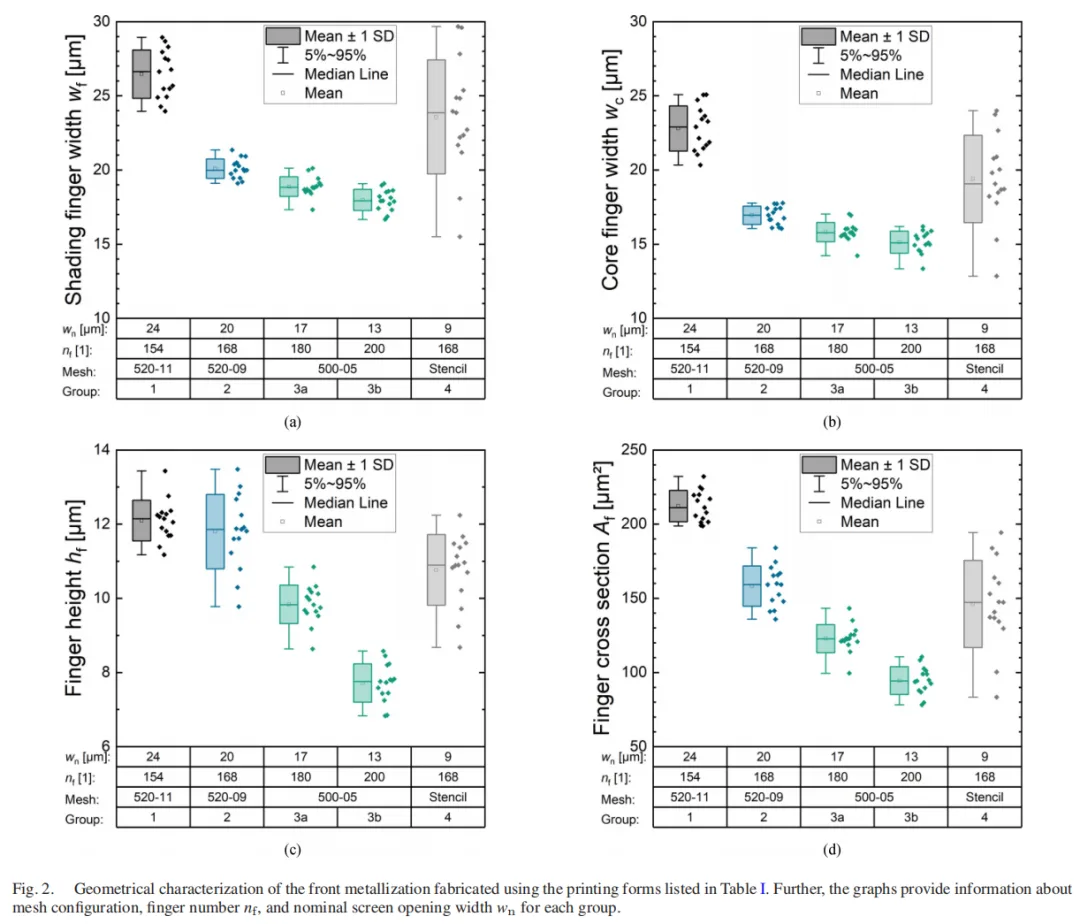
Wniosek był jasny. W sitodruku bez węzłów praktyczny zakres cienkich linii wynosił około otworu 15–17 µm. Poniżej tego punktu jakość druku załamywała się jako pierwsza.
Luka czasowa między artykułem a produkcją w 2026 roku: cztery porównania
1. Granica druku
W artykule otwór 13 µm był już niestabilny. Nierównomierność κ wzrosła do 0,24, defekty się zwiększyły, a grupa nigdy nie osiągnęła etapu oceny ogniw. Według publicznie dostępnych informacji branżowych wiodące linie produkcyjne do 2026 roku przeszły na otwory sitodrukowe bez węzłów o rozmiarze 6 µm.
Granica możliwości wyznaczona przez artykuł została przesunięta znacznie dalej. Tak zwana granica nie była trwałą ścianą. Była punktem równowagi między pastą, ekranem i ówczesnym sprzętem drukującym.
2. Motywacja do oszczędzania pasty
Najlepsza grupa w artykule — otwór 17 µm i zadrukowany palec 16 µm — osiągnęła 0,9% względnej poprawy wydajności, jednocześnie zmniejszając zużycie pasty na stronie przedniej o 30%.
Do 2026 roku zużycie srebra stało się największą pozycją kosztową niezwiązaną z krzemem w wielu strukturach kosztów produkcji ogniw. Oszczędzanie pasty nie było już drugorzędnym celem optymalizacji. Stało się kwestią konkurencyjności produkcyjnej, a w niektórych przypadkach przetrwania. Metodologia artykułu przekształciła się z narzędzia wydajności w narzędzie kontroli kosztów.
3. Ścieżka szablonu
Szablon z folii metalowej 9 µm opisany w artykule zawiódł, ponieważ lepkość pasty nie pasowała do metody druku. Dał palec o szerokości 19 µm.
Do 2026 roku druk na płytach stalowych oparty na metalowym szablonie z pełnym otworem wszedł do produkcji masowej. Nieudana ścieżka opisana w artykule stała się później ważnym kierunkiem przemysłowym. Wniosek jest bezpośredni: zmiana metody drukowania wymaga również zmiany pasty.
4. Wartość zysku wydajności
W artykule odnotowano 0,9% względnego zysku wydajności. Do 2026 roku wydajności ogniw weszły w zakres 26%+, a w omawianych tu przykładach raportowano wyniki między 26,09% a 26,66%.
Marginalna wartość ograniczania zacienienia nadal istniała, ale główny czynnik komercyjny przesunął się z poprawy wydajności w kierunku redukcji srebra.
2. Od 13 µm do 6 µm: Jak przełamano limit
Czy 13 µm było naprawdę fizycznym limitem druku sitowego?
Nie. Sam artykuł pozostawił kilka wskazówek.
W trzech projektach sit średnica drutu zmniejszyła się z 11 µm do 9 µm, a następnie do 5 µm. Współczynnik otwartej powierzchni wzrósł z 0,6 do 0,7, a następnie do 0,8. Wprowadzono również orientację siatki 0°.
Innymi słowy, wynik 13 µm nie oznaczał, że sit nie można było wykonać jeszcze drobniej. Oznaczał, że kombinacja pasty, sita i sprzętu dostępna wówczas nie mogła pozostać stabilna w tym punkcie.
Która strona tego trójkąta była prawdziwym wąskim gardłem?
Samo sito można częściowo wykluczyć. Badanie reprezentowało zaawansowaną technologię sit bez węzłów na swoje czasy. Średnica drutu, współczynnik otwartej powierzchni i kąt sita zostały już mocno dopracowane. Grupa 13 µm nie poniosła porażki, ponieważ dostawca sita nie podjął żadnego wysiłku. Sito było ograniczane przez pastę.
Sprzęt do drukowania również opierał się na ogólnej platformie przemysłowej. Podobne drukarki były dostępne zarówno w laboratoriach, jak i na wiodących liniach produkcyjnych. To pozostawia pastę jako kluczową zmienną.
Druk cienkich linii to przeciąganie liny w trzech kierunkach. Każde zmniejszenie szerokości palca o 1 µm obniża zacienienie optyczne, ale zmniejsza również pole przekroju poprzecznego palca. Opór szeregowy może wzrosnąć, a ryzyko wad druku i utraty wydajności wzrasta. Wynik zależy od tego, czy pasta, sito i proces mogą rozwijać się razem.
W latach 2024–2026 wszystkie trzy strony poczyniły postępy.
Pasta: od związku ogólnego przeznaczenia do materiału do wzorowania
Rozmiary cząstek srebra nadal malały, a dedykowane pasty do cienkich linii stały się osobną kategorią produktów. Rozwój pasty do cienkich palców przedniej strony TOPCon podążał w trzech kierunkach: drukowanie węższych palców, utrzymanie dobrego zachowania podczas wypalania i unikanie wzrostu oporu elektrycznego.
Przy otwarciu sita wynoszącym 6 µm cząstki, które są tylko nieznacznie za duże, mogą zatkać sito. Utrzymanie spójnego profilu palca staje się jeszcze trudniejsze.
Niejednorodność cienkich palców κ jest w swej istocie odzwierciedleniem reologii pasty przy ekstremalnie wąskich otworach. Jeśli pasta nie może być przenoszona w sposób spójny przez otwór 6 µm, skutkiem jest zatykanie sita, przerwane palce i gwałtowny wzrost κ. Grupa 13 µm w artykule wydawała się zawodzić z powodu jakości druku. Na głębszym poziomie pasta osiągnęła swój limit transferu przy tym otwarciu.
Ścisły związek między formułą pasty a metodą drukowania był wielokrotnie wykazywany w ciągu ostatnich dwóch lat.
Sito: struktury bezwęzłowe i orientacja 0° stały się standardem
Sito 500-05 z artykułu — o średnicy drutu 5 µm, współczynniku otwartej powierzchni 0,8 i orientacji 0° — było już wówczas agresywnym rozwiązaniem.
Wiodące sita produkcyjne przesunęły się później o kolejną generację w tym samym kierunku. Średnice drutów stały się cieńsze, współczynniki otwartej powierzchni wzrosły, a kontrola naciągu się poprawiła. Stabilna produkcja z otworem 6 µm wymaga przede wszystkim niezwykle wysokiej precyzji wykonania samego sita.
Proces: LECO kontrolowało rezystancję kontaktową cienkich palców
To jest strona, która jest często pomijana.
Gdy palce stają się węższe, powierzchnia kontaktu maleje. Rezystancja kontaktowa normalnie gwałtownie by wzrosła. LECO, czyli laserowo wspomagana optymalizacja kontaktu, stała się powszechnie kojarzona z produkcją TOPCon o cienkich liniach, ponieważ może zmniejszyć tę stratę elektryczną.
Raporty branżowe wskazują, że LECO zostało już wdrożone w dużej części mocy produkcyjnych TOPCon. Przeszło od opcjonalnego wzmocnienia wydajności do praktycznego procesu umożliwiającego produkcję cienkich palców. Bez LECO lub równoważnego podejścia do optymalizacji kontaktu, pomyślne nadrukowanie przez otwór 6 µm niekoniecznie oznacza, że proces jest gotowy do stabilnej produkcji masowej.
Gdy pasta, sito i proces posunęły się naprzód, punkt równowagi przesunął się z około 15 µm w stronę zakresu 6–8 µm. Limit nie został przełamany przez jeden dramatyczny wynalazek. Trzy siły napierały na niego jednocześnie.
3. Metodologia pozostawiona przez artykuł
Jeśli z tego artykułu miałoby się zapamiętać tylko jedną rzecz, powinny to być ramy analizy, a nie liczby.
Po pierwsze: kompromis trójstronny
Każde rozwiązanie do druku cienkich linii jest równowagą między zacienieniem optycznym, rezystancją elektryczną i jakością druku. Te ramy pozostają aktualne nawet gdy rozmiary cech stają się mniejsze. Tę samą logikę można zastosować do oceny druku na płytach stalowych, sit elektroformowanych i innych metod metalizacji.
Po drugie: łańcuch charakteryzacji
Zważyć pastę, zbadać geometrię, zmierzyć rezystancję kontaktu, a następnie przetestować gotowe ogniwo. Gdy te cztery kroki zostaną wykonane, wartość nowego sita lub pasty można określić ilościowo.
Dlaczego grupa 13 µm nie przeszła do oceny ogniwa? Ponieważ charakteryzacja geometryczna ujawniła już problem poprzez gwałtowny wzrost κ. Sekwencja — najpierw zbadać morfologię, następnie zmierzyć wydajność elektryczną, a na końcu ocenić ogniwo — pomaga zapobiec temu, by jedna liczba sprawności ukryła słaby lub niestabilny proces.
Po trzecie: pasta i metoda druku muszą zmieniać się razem
Szablon 9 µm zawiódł, ponieważ pastę do druku sitowego wymuszono na procesie szablonowym. Fabryki wprowadzające druk na płytach stalowych obecnie powszechnie dostosowują lub opracowują na nowo swoje receptury past. Artykuł oznaczył już tę pułapkę poprzez jedną nieudaną grupę eksperymentalną.
Po czwarte: liczbę palców należy obliczać, a nie zgadywać
W artykule wykorzystano wcześniej zmierzone dane dotyczące rezystancji do obliczenia optymalnej liczby cienkich palców, zgodnie z logiką stosowaną przez narzędzia takie jak Gridmaster i Pitchmaster.
Przejście od projektowania siatki opartego na doświadczeniu do projektowania obliczeniowego staje się coraz cenniejsze w erze cienkich linii. Zwężanie palców bez ponownego obliczenia rozstawu, liczby palców i rezystancji może po prostu przenieść straty z zacienienia na rezystancję szeregową.
4. Nowe pole walki, którego artykuł nie omówił
Artykuł zatrzymał się na druku sitowym i szablonach z folii metalowej. Jednak do 2026 roku pole walki o cienkie linie nie ograniczało się już do konwencjonalnego druku sitowego. Napięcie sita i ograniczenia strukturalne sprawiają, że stabilna produkcja masowa poniżej 10 µm staje się coraz trudniejsza, dlatego branża bada kilka alternatyw.
Druk na płytach stalowych: Pełnooobwodowy szablon metalowy może wytworzyć palce o szerokości 14–15 µm. W omawianym tutaj przykładzie współczynnik proporcji wzrósł z 45% do 59%, podczas gdy rezystancja kontaktu spadła o 15%. Badania opublikowane w Joule przez Ningbo Institute of Materials Technology and Engineering zgłosił postęp w tym kierunku, a Tongwei został wskazany jako pierwsza firma, która wprowadziła ten proces do globalnej produkcji masowej. W praktyce druk na płytach stalowych przekształcił nieudaną koncepcję szablonu z artykułu w ścieżkę produkcyjną, rozwiązując problem dopasowania pasty.
Sita elektroformowane: Według raportów branżowych i twierdzeń producentów dokładność wzoru palcowego może osiągnąć ±2 µm. Ogniwa TOPCon wykorzystujące sita elektroformowane zostały zgłoszone przy wydajności 26,2%. Liczby te należy jednak oceniać w kontekście wydajności produkcyjnej, warunków pomiaru i długoterminowej stabilności procesu.
Linie badawczo-rozwojowe osiągnęły palce 10 µm: Wspólna praca Ningbo Institute of Materials Technology and Engineering i JinkoSolar zmniejszyła szerokość palca do 10 µm, a skok z 1 120 µm do 825 µm. Przemysłowe ogniwo M10 osiągnęło certyfikowaną wydajność 26,66% w raportowanym wyniku.
Artykuł nie koncentrował się również na wartości bezwzględnej zużycia srebra. Druk cienkowarstwowy zapewnił względne zmniejszenie zużycia pasty o 30%, ale do 2026 r. głównym konfliktem było bezwzględne zużycie na ogniwo.
Dla ogniw 210R średnie zużycie pasty srebrowej w branży weszło w zakres 70+ mg na ogniwo według omawianych tu danych branżowych. Srebro stało się największym kosztem niekrzemowym. Redukcja pasty przesunęła się z celu optymalizacyjnego na priorytet produkcyjny.
Druk cienkowarstwowy to tylko jedno podejście. Pasta z miedzi powlekanej srebrem, galwaniczne osadzanie miedzi i inne ścieżki metalizacji redukujące srebro lub bezsrebrowe rozwijają się jednocześnie.
5. Jak inżynierowie linii produkcyjnej powinni czytać ten artykuł
Znaczenie mają trzy praktyczne działania.
Po pierwsze: skup się na strukturze, nie na starych liczbach
Rekordy produkcyjne już wykroczyły poza liczbowe granice artykułu. Jego trójstronny kompromis, łańcuch charakteryzacji i logika sprzężenia procesu pasty są nadal użyteczne. Zapewniają działający szablon do oceny każdego nowego sita, pasty lub procesu metalizacji na rzeczywistej linii produkcyjnej.
Po drugie: oblicz własny punkt równowagi
Fakt, że wiodący producent może prowadzić otwór 6 µm, nie oznacza, że każda linia powinna natychmiast go przyjąć.
Twój system pasty, dostawca sit, stan drukarki, konfiguracja LECO, okno pieca i wydajność bazowa określają, gdzie znajduje się Twój rzeczywisty punkt równowagi. Podążanie za najmniejszym dostępnym otworem bez walidacji tych czynników może odtworzyć niepowodzenie z artykułu przy 13 µm: rosnące κ, przerwane palce i nagły wzrost defektów.
Po trzecie: rozbij redukcję srebra na problemy inżynieryjne
Srebro to główna pozycja kosztowa poza krzemem. Druk cienkowarstwowy, optymalizacja pasty, rozwój sit, miedź pokryta srebrem i galwanizacja miedzią — każdy z tych elementów ma własną równowagę między wydajnością, rezystancją, stabilnością procesu, inwestycją w sprzęt i uzyskiem.
Artykuł nie daje jednej ostatecznej odpowiedzi. Daje narzędzie do rozbicia problemu na mierzalne części.
Podsumowanie
Otwór 13 µm był kiedyś traktowany jako granica druku sitowego bez węzłów. Według publicznie dostępnych informacji branżowych, do 2026 roku ta granica została przesunięta w stronę 6 µm.
Granica nigdy nie była ścianą. Była przecięciem możliwości materiału, dokładności sprzętu i kontroli procesu w danym momencie. Pasta była jedną z najbardziej niedocenianych części tego przecięcia. Spowodowała nieudane grupy w artykule, a później stała się jednym z decydujących czynników w produkcji masowej.
To przecięcie będzie się przesuwać. Ramy nie. To jest trwała wartość tego artykułu.
Ankieta: Jaki poziom cienkich palców przednich osiągnęła Twoja linia produkcyjna?
Której drogi redukcji srebra obecnie używasz: cieńsze palce, miedź pokryta srebrem czy galwanizacja miedzią?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Opinia Ooitech
Rzeczywistym celem produkcyjnym nie jest najmniejszy otwór sita; jest nim najniższe zużycie srebra, które można utrzymać bez poświęcania rezystancji kontaktu, uzysku lub czasu pracy. Proces 6 µm tworzy wartość tylko wtedy, gdy reologia pasty, naciąg sita, parametry druku, okno wypalania i ustawienia LECO są zakwalifikowane jako jeden system. Dla inżynierów linii κ, wskaźnik przerwania i rozkład rezystancji są zwykle bardziej użyteczne niż pojedynczy wynik najlepszej wydajności ogniwa.