Laminator paneli słonecznych — wyjaśnienie procesu laminowania
Spis treści
Krótka odpowiedź: Laminacja to etap, który zamienia luźny stos szkła, enkapsulantu, połączonych ogniw i warstwy tylnej w jeden szczelny, sztywny moduł. Laminator wytwarza próżnię, aby usunąć uwięzione powietrze, następnie przykłada ciśnienie, podczas gdy płyty grzewcze podgrzewają stos, aż EVA usieciuje się. Okno procesowe jest wąskie: sieciowanie przebiega w temperaturze około 140 °C do 150 °C, podczas gdy stos przechodzi przez obszar w pobliżu 120 °C, gdzie enkapsulant jest wciąż płynny i podatny na tworzenie się pęcherzy, a chłodzenie musi być kontrolowane w krokach około 20 °C, aby uniknąć naprężeń termicznych w ogniwach. Równomierność temperatury na płycie grzewczej to parametr decydujący o jakości, ponieważ zimny narożnik pozostawia nieutwardzony enkapsulant, a gorący punkt go degraduje. Obie wady wyglądają identycznie podczas kontroli końcowej, a zachowują się zupełnie różnie po pięciu latach na zewnątrz.
Produkcja modułów PV · autor: Jerry, Ooitech
Proces produkcji paneli słonecznych: laminacja
Dziś przyglądamy się jednemu z kluczowych procesów w produkcji modułów słonecznych: laminowanie.
W linii produkcyjnej modułów fotowoltaicznych laminacja to nie tylko etap podgrzewania. Jest to jeden z najważniejszych procesów, który decyduje o końcowej wydajności, niezawodności, wyglądzie i żywotności gotowego panelu słonecznego. Dzięki kontrolowanej temperaturze, próżni i ciśnieniu ogniwa słoneczne, szkło, EVA lub POE enkapsulant, backsheet oraz inne materiały są łączone w jednolity zintegrowany moduł.
Dobry proces laminowania pomaga poprawić długoterminową moc wyjściową i chroni moduł przed wilgocią, naprężeniami mechanicznymi, cyklami termicznymi i warunkami atmosferycznymi. Jeśli laminowanie nie jest dobrze kontrolowane, mogą pojawić się problemy takie jak pęcherze, słaba przyczepność, pęknięcia ogniw, wady krawędzi lub niski stopień usieciowania enkapsulantu.
Zasada działania modułu słonecznego Laminator
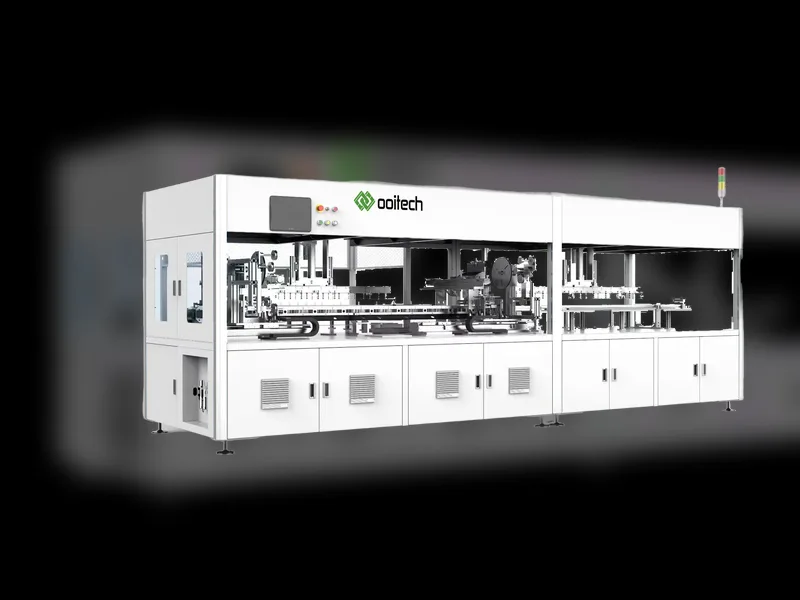
Typowy laminator do paneli słonecznych składa się głównie z następujących części:
| Główna część | Funkcja |
|---|---|
| Płyta dolna / Płyta grzewcza | Płaska powierzchnia grzewcza. Jest zwykle podgrzewana olejem wysokotemperaturowym lub elektrycznymi prętami grzewczymi, aby osiągnąć wymaganą temperaturę procesu. |
| Pokrywa górna | Wyposażona w membranę silikonową, pierścień uszczelniający i powiązane komponenty. Opuszcza się, aby zamknąć komorę i wywiera ciśnienie przez membranę. |
| Górna komora | Przestrzeń między pokrywą górną a membraną silikonową. |
| Dolna komora | Przestrzeń między płytą grzewczą a pokrywą górną po zamknięciu. |
| Pompa próżniowa | Służy do opróżniania górnej lub dolnej komory i usuwania powietrza ze stosu modułu. |
| Pompa powietrza / System nadmuchu | Służy do napełniania górnej lub dolnej komory powietrzem i wywierania ciśnienia podczas laminowania. |
Po zrozumieniu tych głównych części możemy przyjrzeć się, jak laminator działa krok po kroku.
Krok 1: Zamknięcie pokrywy
Po wprowadzeniu modułu do laminatora górna pokrywa opuszcza się pod działaniem siłowników hydraulicznych. Gdy osiągnie właściwą pozycję, pierścień uszczelniający na górnej pokrywie styka się szczelnie z płytą dolną, tworząc zamkniętą przestrzeń. Ta zamknięta przestrzeń to dolna komora.

Rysunek może wyglądać prosto, ale pomaga jasno wyjaśnić podstawową strukturę.
Krok 2: Wytwarzanie próżni w dolnej komorze
Jak szybko można opróżnić tę komorę i który zestaw pomp wykonuje tę pracę, opisano w pompy próżniowe laminatora i okno odgazowywania EVA.
Pompa próżniowa zaczyna odpompowywać powietrze z komory. W wielu warunkach produkcyjnych proces wytwarzania próżni trwa około 6 minut, choć dokładny czas zależy od typu modułu, materiału enkapsulantu, konstrukcji laminatora i receptury procesu.
Podczas wytwarzania próżni płyta dolna jest już podgrzana. Po wprowadzeniu modułu do laminatora jest on stale podgrzewany, aż zbliży się do zadanej temperatury płyty grzejnej. Na tym etapie nagrzewania folia enkapsulująca zaczyna się topić, przechodząc ze stanu stałego w stan płynny.
Środowisko próżniowe umożliwia ujście powietrza i gazów lotnych znajdujących się wewnątrz stopionego enkapsulantu i stosu modułu. Jest to bardzo ważne. Jeśli uwięziony gaz nie zostanie usunięty przed rozpoczęciem utwardzania enkapsulantu, po laminowaniu wewnątrz modułu mogą pozostać pęcherzyki.
Krok 3: Napompowanie górnej komory i ciśnienie laminowania
Po wytworzeniu próżni górna komora zostaje napompowana. Membrana silikonowa jest materiałem elastycznym, więc rozszerza się i odkształca pod ciśnieniem powietrza. Następnie dociska szczelnie powierzchnię modułu i wywiera równomierny nacisk.
Ten nacisk pomaga usunąć pozostałe pęcherzyki z modułu. Jednocześnie połączenie ciepła i ciśnienia sprawia, że płynny enkapsulant zaczyna się utwardzać i sieciować. Enkapsulant stopniowo przechodzi ze stanu przypominającego ciecz w stabilną, stałą warstwę wiążącą.

Ten schemat pokazuje, że po napompowaniu membrana silikonowa ściśle przylega do modułu. Pomaga to również zapobiec nadmiernemu wyciśnięciu stopionego enkapsulantu pod wpływem ciśnienia.
Krok 4: Przetrzymywanie ciśnienia i utwardzanie
Gdy górna komora osiągnie wymagane ciśnienie, laminator utrzymuje je przez określony czas. W tym okresie przetrzymywania enkapsulant kontynuuje sieciowanie, aż zostanie osiągnięty wymagany stopień usieciowania.
Po zakończeniu procesu dolna komora jest napełniana powietrzem, aby znieść stan próżni. Jednocześnie z górnej komory jest odpompowywane powietrze, aby zwolnić ciśnienie. Następnie górna pokrywa oddziela się od dolnej płyty, a moduł przemieszcza się do komory chłodzenia przed rozładunkiem.

Ten schemat ze strony internetowej daje ogólne pojęcie o przebiegu procesu.
Ważne uwagi dotyczące procesu
Wymagana jest tkanina nieprzywierająca
Moduł nie styka się bezpośrednio z membraną silikonową ani płytą grzejną. Między nimi umieszczana jest warstwa tkaniny nieprzywierającej. Jej głównym zadaniem jest zapobieganie przywieraniu stopionego EVA lub innego encapsulantu do płyty grzejnej lub membrany silikonowej.
Nowoczesne laminatory zwykle wykorzystują trzy komory robocze
Większość nowoczesnych laminatorów do modułów PV jest zaprojektowana z trzema komorami roboczymi, a każda komora ma inne przeznaczenie procesowe.
| Etap | Główne zastosowanie | Typowa cecha procesu |
|---|---|---|
| Pierwszy etap | Stopienie encapsulantu i usunięcie pęcherzyków powietrza | Niższa temperatura, próżnia i mniejsze ciśnienie. Zwykle około 120°C w zależności od materiału i receptury. |
| Drugi etap | Sieciowanie encapsulantu i końcowe wiązanie | Wyższa temperatura i wyższe ciśnienie. Zwykle około 140°C w zależności od materiału i receptury. |
| Trzeci etap | Chłodzenie i stabilizacja kształtu | Próżnia, bardzo małe ciśnienie i niska temperatura płyty około 20°C w celu schłodzenia modułu. |
Powodem stosowania trzech etapów jest głównie poprawa wydajności produkcji i stabilności procesu.
W pierwszym etapie głównym celem jest stopienie encapsulantu i usunięcie pęcherzyków powietrza. Temperatura nie powinna być zbyt wysoka, a ciśnienie nie powinno być zbyt duże. Jeśli encapsulant zacznie sieciować zbyt wcześnie, wewnętrzne pęcherzyki mogą nie uciec prawidłowo i pęcherzyki pozostaną wewnątrz gotowego modułu.
W drugim etapie głównym celem jest sieciowanie. Temperatura jest wyższa, a ciśnienie większe, co pomaga przyspieszyć reakcję utwardzania encapsulantu i poprawić właściwości wiązania.
W trzecim etapie głównym zadaniem jest chłodzenie. Potrzebne jest tylko niewielkie ciśnienie, aby zmniejszyć odkształcenia lub wygięcia podczas chłodzenia.
Typowe nieprawidłowości w procesie laminacji
| Wada | Możliwe przyczyny |
|---|---|
| Pęcherze na powierzchni ogniwa słonecznego | Zbyt wysoka temperatura pierwszego etapu, sieciowanie encapsulantu przed ucieczką pęcherzy, nieprawidłowe warunki próżni, niewystarczająca prędkość próżni lub zbyt krótki czas próżni. |
| Pęcherze przypominające płatki śniegu na krawędziach lub w czterech narożnikach | Wysokość ramy laminowania może być nieodpowiednia lub rozmiar ramy może nie pasować prawidłowo do modułu. |
| Wytrzymałość na odrywanie lub stopień sieciowania nieodpowiedni | Zbyt niska temperatura, zbyt małe ciśnienie, zbyt krótki czas przetrzymywania lub problem z jakością encapsulantu. |
| Pęknięcia ogniw po laminowaniu | Zbyt wysokie ciśnienie laminowania, ciała obce na tkaninie wysokotemperaturowej lub nierówna powierzchnia tkaniny. |
| Pęcherze wokół obszaru taśmy | Problem z jakością topnika, topnik niecałkowicie wysuszony lub problemy związane z pozostałościami po lutowaniu. |
Aby zapewnić stabilną jakość modułów, receptury laminowania nie powinny być kopiowane bezmyślnie z jednego produktu do drugiego. Różna grubość szkła, technologia ogniw, rodzaj encapsulantu, rozmiar modułu, struktura tylnej warstwy i prędkość produkcji mogą wymagać dostosowania receptury.
Opinia Ooitech
Jako dostawca sprzętu postrzegamy to następująco: laminacja jest często miejscem, w którym niewielkie odchylenia procesowe stają się widocznymi problemami jakościowymi, dlatego fabryki powinny traktować recepturę laminatora jako kontrolowany parametr produkcyjny, a nie tylko ustawienie maszyny. W przypadku modułów wysokowydajnych, takich jak MBB, TOPCon, IBC lub produkty typu shingled, równomierny nacisk, stabilna wydajność próżniowa i prawidłowe strefy grzewcze są szczególnie ważne, ponieważ struktura ogniw i konstrukcja połączeń mogą być bardziej wrażliwe na naprężenia. Ooitech uważa, że dobra linia modułowa to nie tylko zakup sprzętu, ale także dopasowanie szkoleń procesowych, zachowania materiałów i codziennej konserwacji w jeden stabilny system produkcyjny.