Ogniwa tandemowe perowskit/krzem: warstwa łącząca ITO o grubości 8 nm osiąga wydajność 31,80%
Spis treści
Wprowadzenie produktu
Monolityczne ogniwa słoneczne tandemowe perowskit/krzem są jedną z najwyraźniejszych dróg przekroczenia granicy wydajności urządzeń jednozłączowych. Górne ogniwo i dolne ogniwo są połączone szeregowo poprzez rekombinacyjną warstwę międzywarstwową, a jakość tego interfejsu decyduje o tym, czy nośniki mogą być transportowane i rekombinowane płynnie. Problem tkwi na mikropiramidowej teksturowanej powierzchni dolnego ogniwa krzemowego heterozłączowego (SHJ). Piramidy mają około 600 nm wysokości, a na tym terenie warstwa rekombinacyjna cierpi na optyczną stratę pasożytniczą, podczas gdy samoorganizująca się monowarstwa (SAM) nigdy nie rozkłada się równomiernie. Z czasem obniża to wydajność urządzenia.
W tej pracy zmierzono warstwy międzywarstwowe z tlenku indu i cyny (ITO) o grubości od 2 do 30 nm i stwierdzono, że ultracienka warstwa 8 nm działa najlepiej pod dwoma względami jednocześnie: zmniejsza stratę optyczną i poprawia jednorodność potencjału powierzchniowego. Po nałożeniu modyfikacji NiOx i funkcjonalizacji Poly-SAM gęstość prądu zwarcia wzrosła o 0,85 mA cm⁻², osiągając 20,82 mA cm⁻², sprawność konwersji mocy osiągnęła 31,80%, a po 500 godzinach śledzenia punktu maksymalnej mocy urządzenie nadal utrzymywało 96% swojej początkowej wydajności.
Metoda eksperymentalna
Dolne ogniwo SHJ wykorzystywało płytki krzemowe typu n o grubości 110 ± 10 µm, dwustronnie teksturowane KOH w piramidy o wysokości około 600 nm. Po czyszczeniu RCA osadzono kolejno warstwy pasywacyjne i domieszkowane metodą PECVD: przednia strona otrzymała 8 nm samoistnego a-Si:H(i) plus 15 nm nc-SiOx:H(n) typu n, tylna strona otrzymała 8 nm a-Si:H(p) typu p, następnie napylono 110 nm ITO i odparowano 700 nm Ag na tyle. Na przedniej stronie osadzono oddzielnie sześć grubości międzywarstwy ITO: 2, 5, 8, 10, 20 i 30 nm, wyżarzano w 180°C i wykonano skrawanie laserowe.
Górne ogniwo perowskitowe podążało tą drogą. Dolne ogniwo zostało najpierw wygrzewane i poddane działaniu UV-ozonu, następnie NiOx osadzono metodą rozpylania magnetronowego, po czym nastąpiło kolejne wygrzewanie i etap UV-ozonu. Wewnątrz rękawicowego boxu azotowego Poly-SAM naniesiono metodą wirowania (0,5 mg mL⁻¹, rozpuszczalnik metanol i chlorobenzen w stosunku 1:1) i wygrzewano w 100°C. Perowskit miał skład Cs₀,₀₅FA₀,₈MA₀,₁₅Pb(I₀,₇₅₅Br₀,₂₅₅)₃ z przerwą wzbronioną 1,68 eV, naniesiony metodą wirowania w dwóch etapach, z chlorobenzenem wkraplanym jako antyrozpuszczalnik podczas etapu wysokich obrotów i wygrzewany w 100°C przez 20 minut. Powierzchnia została zmodyfikowana PDADI, następnie C₆₀ odparowano termicznie, SnO₂ wytworzono metodą ALD, napylono 45 nm IZO, odparowano elektrody Ag, a na koniec warstwa antyrefleksyjna MgF₂ zamknęła stos.
Zalety techniczne
Właściwości optoelektroniczne warstwy łączącej ITO
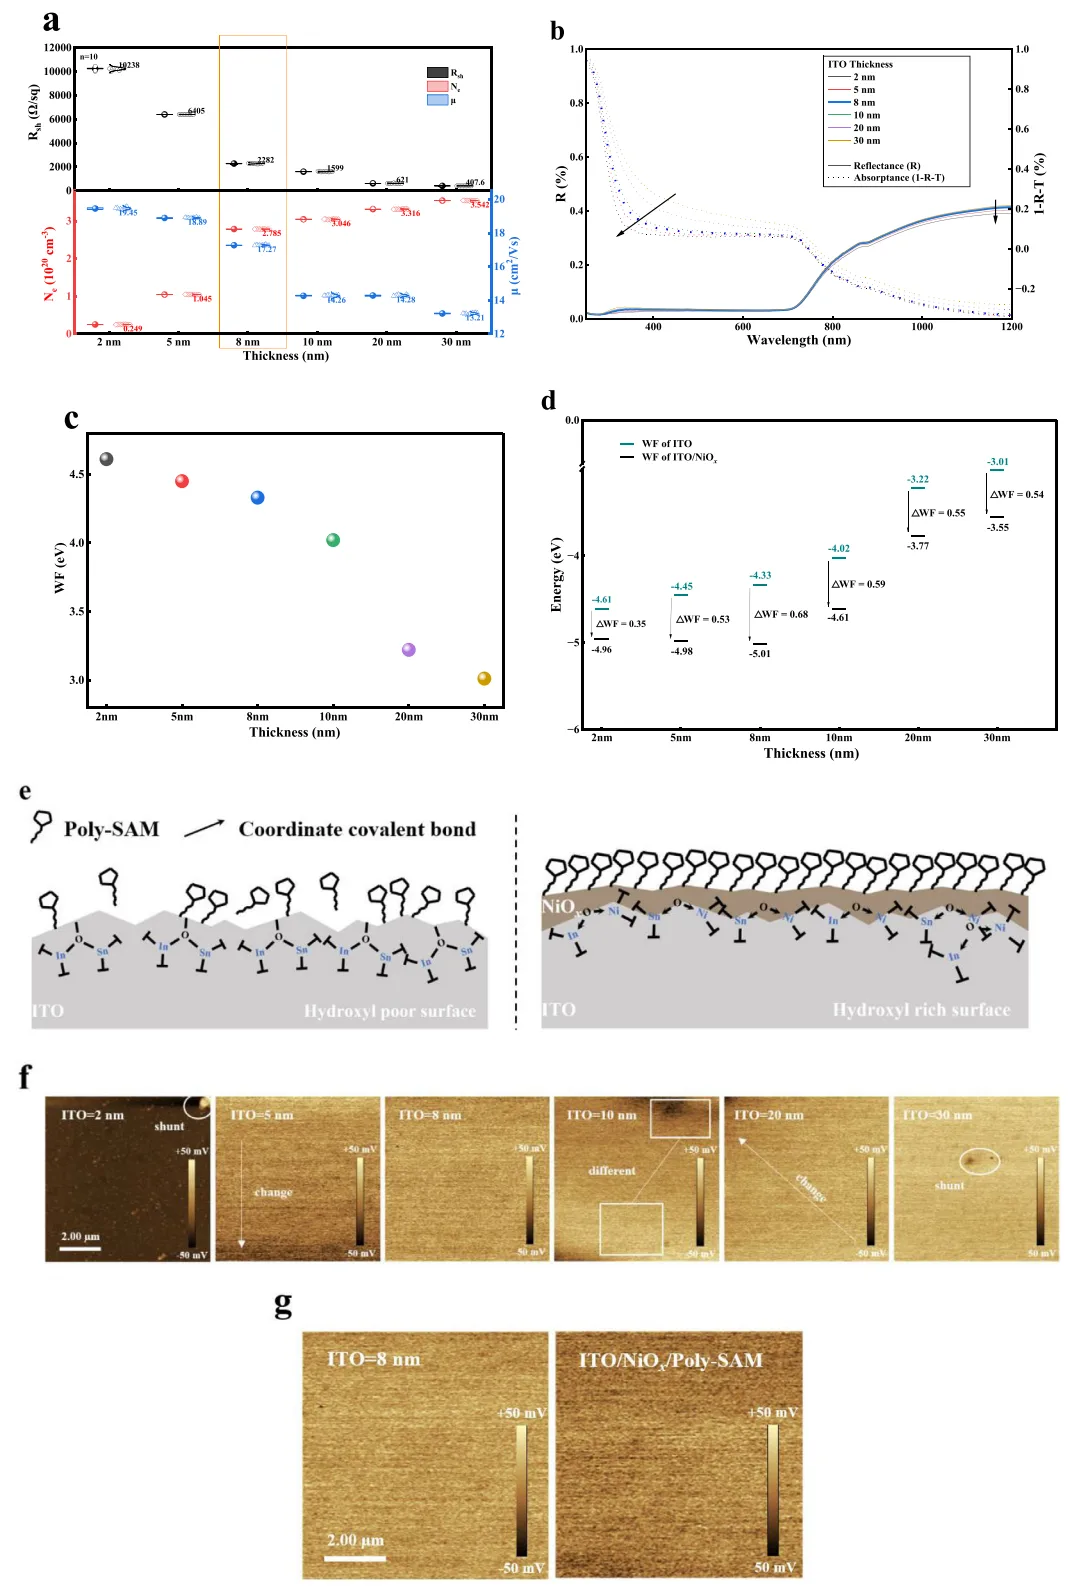
(a) Rsh, Ne i µ w zależności od grubości (n = 10); (b) absorpcja i odbicie optyczne warstwy ITO; (c) praca wyjścia w zależności od grubości; (d) zmiana pracy wyjścia (ΔWF) przed i po obróbce NiOx przy różnych grubościach; (e) schemat rozmieszczenia SAM na ITO modyfikowanym NiOx; (f) mapy potencjału powierzchniowego KPFM warstwy łączącej ITO o grubości 2–30 nm; (g) mapy potencjału powierzchniowego KPFM warstwy łączącej ITO o grubości 8 nm przed i po funkcjonalizacji NiOx i Poly-SAM.
Pomiary efektu Halla wykazały spadek rezystancji powierzchniowej wraz ze wzrostem grubości warstwy, co jest zgodne z oczekiwaniami. Koncentracja nośników pozostawała dość stabilna między 8 a 30 nm, w zakresie około 2,8 do 3,5 × 10²⁰ cm⁻³, ale poniżej 8 nm zaczyna spadać. Ruchliwość obniżyła się tylko nieznacznie w wąskim oknie od 2 do 8 nm, co świadczy o tym, że integralność warstwy była nadal zachowana. 8 nm trafia dokładnie w optymalny punkt, w którym rezystancja powierzchniowa jest wystarczająco niska, a wydajność elektryczna nie uległa załamaniu.
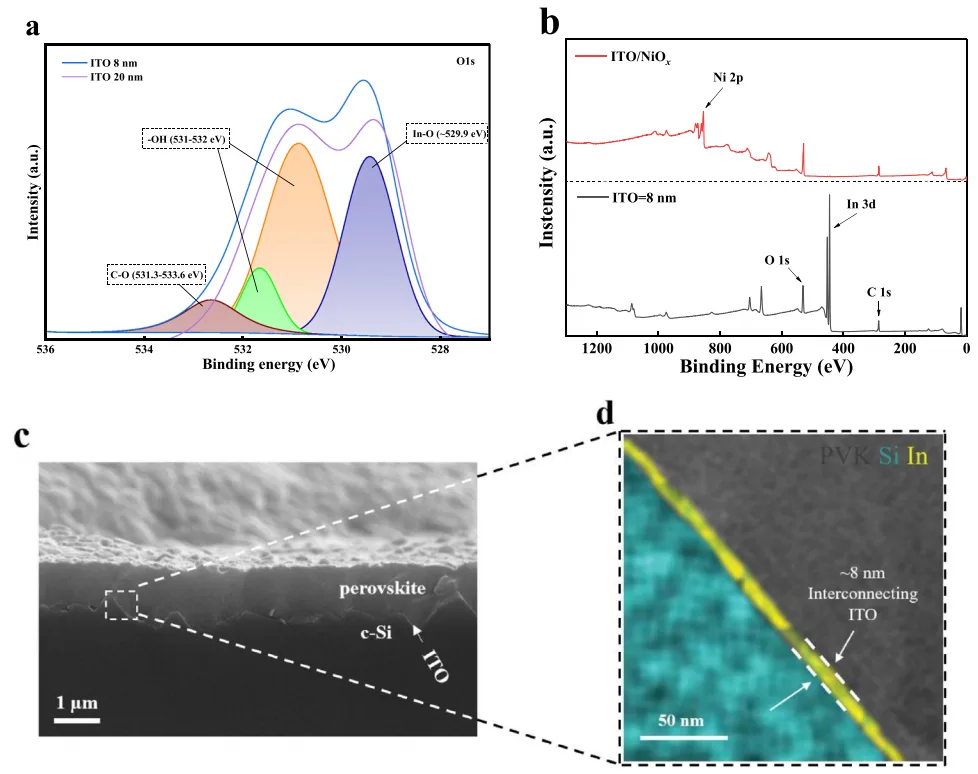
(a) Wysokorozdzielcze widmo XPS O 1s warstwy ITO na powierzchni teksturowanego dolnego ogniwa c-Si z dopasowanymi pikami. (b) Wysokorozdzielcze widma XPS warstwy ITO o grubości 8 nm na teksturowanym dolnym ogniwie c-Si przed i po modyfikacji NiOx. (c) Obraz SEM przekroju poprzecznego warstwy ITO o grubości 8 nm na teksturowanym dolnym ogniwie c-Si. (d) Odpowiadające mapy pierwiastkowe EDS obszaru ogniskowania próbki ITO o grubości 8 nm, z legendą kolorów pierwiastków w prawym górnym rogu.
Pod względem optycznym pocienienie ITO obniżyło zarówno odbicie, jak i absorpcję powyżej 450 nm, dzięki destruktywnej interferencji oraz słabszej absorpcji przez nośniki swobodne.
UPS wykazało wzrost funkcji pracy wraz ze zmniejszaniem grubości, a po modyfikacji NiOx i wygrzewaniu przesunięcie funkcji pracy osiągnęło maksimum przy 8 nm.
Skanowanie obszarowe KPFM ujawniło, że ITO o grubości poniżej 10 nm wyeliminowało wszystkie lokalne punkty bocznikowania, przy czym 8 nm zapewniło najlepszą jednorodność.
XPS ujawniło interesujący szczegół: powierzchnia ITO o grubości 8 nm miała wyższą gęstość grup hydroksylowych niż powierzchnia 20 nm, a te grupy hydroksylowe tworzyły wiązania mostkowe In─O─Ni z NiOx, co pozwoliło NiOx rozprzestrzeniać się bardziej równomiernie i przylegać mocniej. Po modyfikacji sygnał In zniknął całkowicie, co świadczy o doskonałej jakości warstwy pokrywającej i stanowi dobrą podstawę dla następującego po niej samoorganizującego się SAM.
SEM i EDS również potwierdziły, że ITO o grubości 8 nm zapewniło konforemne pokrycie tekstury.
Wydajność fotowoltaiczna ogniwa tandemowego
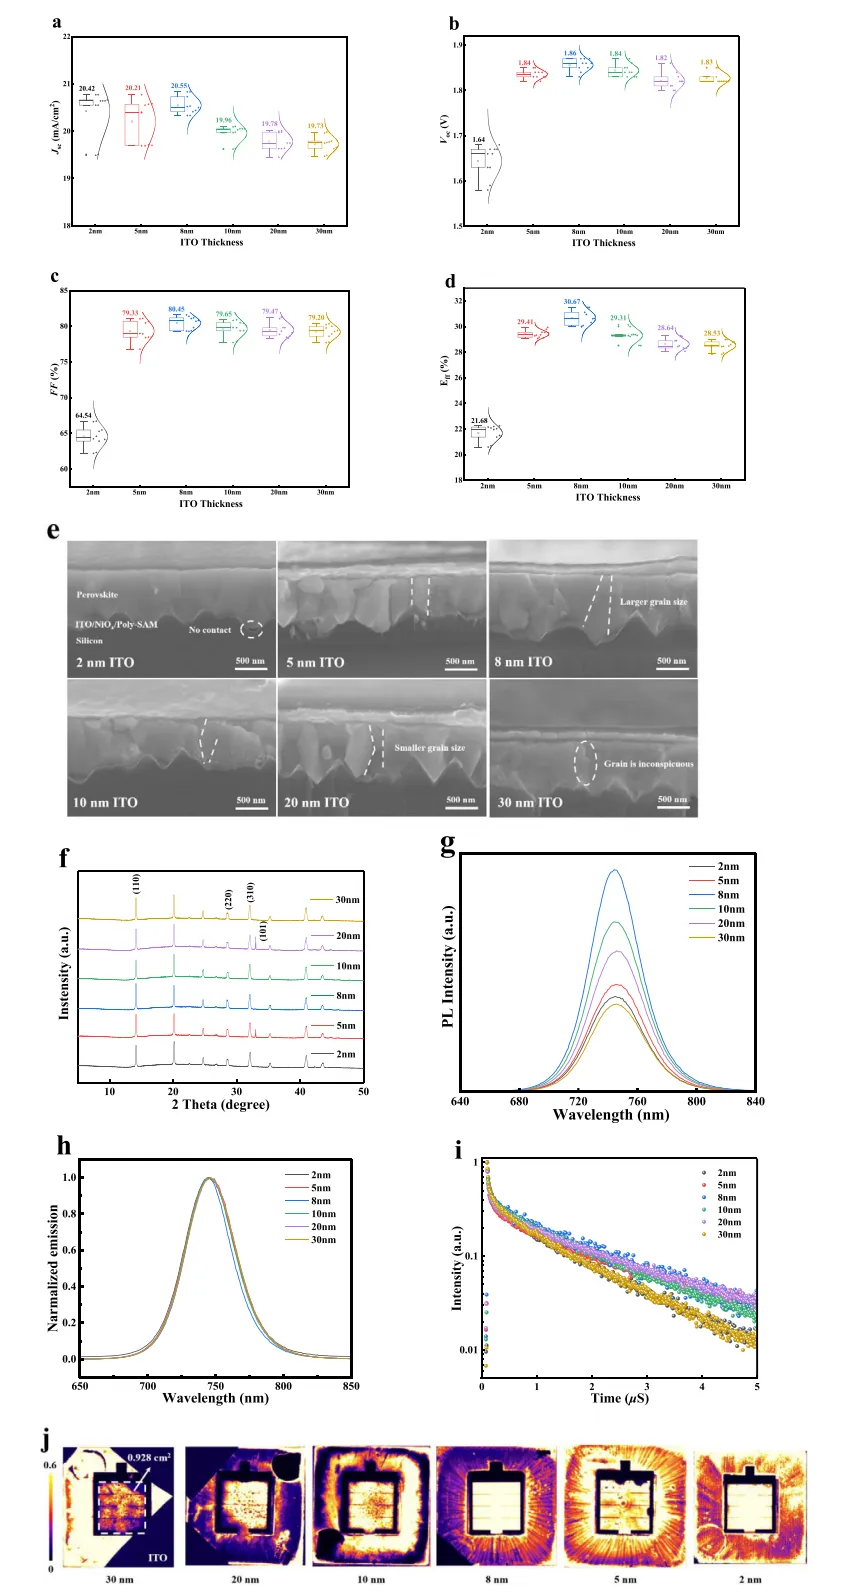
(a) Zmiana Jsc w ogniwach tandemowych perowskit/krzem; (b) zmiana Voc; (c) zmiana FF; (d) zmiana PCE; (e) obraz SEM przekroju poprzecznego ogniwa tandemowego na ITO; (f) dyfraktogram XRD warstwy perowskitu na ITO; (g) widmo PL w stanie stacjonarnym warstwy perowskitu na ITO; (h) znormalizowane krzywe PL w stanie stacjonarnym; (i) przejściowe widma zaniku TRPL warstwy perowskitu na ITO; (j) obraz fotoluminescencji ogniwa tandemowego, obszar aktywny 0,928 cm².
Wszystkie sześć grubości warstwy łączącej ITO przeszło testy J-V.
Poniżej 5 nm Voc i FF gwałtownie spadły. Voc nie udało się przekroczyć 1,7 V, a PCE wyniosło zaledwie 21,68%, głównie dlatego, że warstwa była już nieciągła na teksturze piramidalnej.
8 nm okazało się najlepszym rozwiązaniem. SEM przekroju poprzecznego pokazał większe i gęstsze ziarna perowskitu na ultracienkim ITO (poniżej 10 nm), a XRD potwierdził lepszą jakość krystaliczną, choć próbka 5 nm dała pik PbI₂, co jest oznaką rozpoczętej degradacji. Intensywność PL w stanie stacjonarnym rosła od 30 nm aż do 8 nm, a następnie ponownie spadła, więc 8 nm znalazło się dokładnie w maksimum, co odpowiada najniższej gęstości defektów.
Znormalizowany pik charakterystyczny PL nie przesunął się, co oznacza, że charakter bezpromienistej rekombinacji na granicy faz pozostał taki sam. Czasy życia nośników TRPL były również najdłuższe przy 8 nm. Wyniki te wynikają z silniejszego wypadkowego dipola i bardziej jednorodnej funkcji pracy, które zapewnia Poly-SAM, podnosząc jednocześnie Voc i FF. Obrazowanie PL ujawniło również sub-mikronową niejednorodność wewnątrz podogniwa perowskitowego, ale ultracienka warstwa ITO o wysokiej rezystancji ma wysoki opór poprzeczny, więc zasięg lokalnego bocznikowania został skutecznie ograniczony i nigdy nie pociągnął w dół całego urządzenia.
Poprawa gęstości prądu
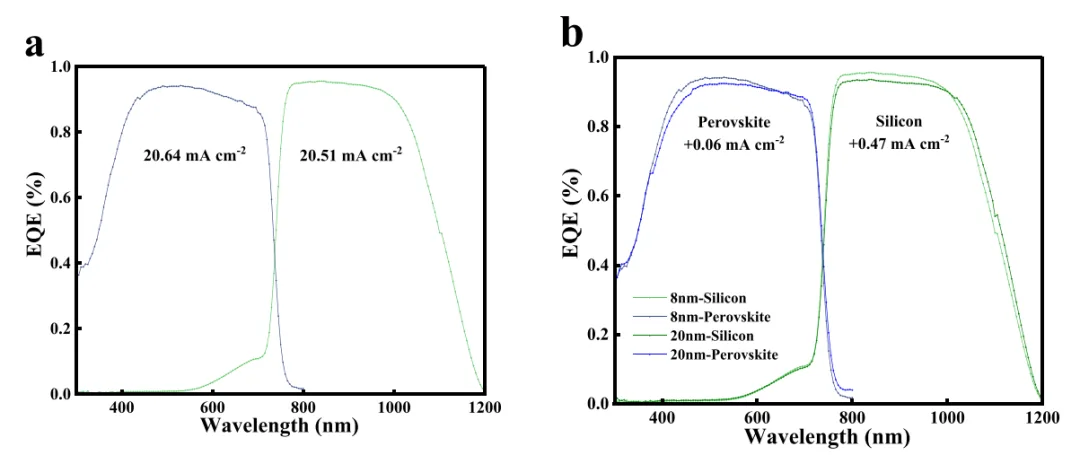
(a) Krzywe EQE podogniw perowskitowego i krzemowego przy warstwie połączeniowej ITO o grubości 8 nm; (b) krzywe EQE początkowego i zoptymalizowanego ogniwa tandemowego.
Przednia warstwa IZO została oceniona za pomocą współczynnika dobroci Aw × Rsheet⁻¹ i najlepsza okazała się grubość 45 nm. Zmniejszenie grubości połączeniowego ITO z 20 nm do 10 nm, a następnie do 8 nm podniosło średnie Jsc z 19,78 do 19,96, a następnie do 20,55 mA cm⁻². Gęstości prądu zintegrowane z EQE dla podogniw perowskitowego i krzemowego wynosiły odpowiednio 20,64 i 20,51 mA cm⁻², co jest zgodne z danymi J-V. W porównaniu z ITO o grubości 20 nm, warstwa 8 nm dała podogniwu perowskitowemu dodatkowe 0,06 mA cm⁻², a podogniwu krzemowemu dodatkowe 0,47 mA cm⁻², przy czym największy zysk dotyczył udziału bliskiej podczerwieni pochodzącego z dolnego ogniwa krzemowego.
Zastosowanie produktu
Wydajność i stabilność urządzenia
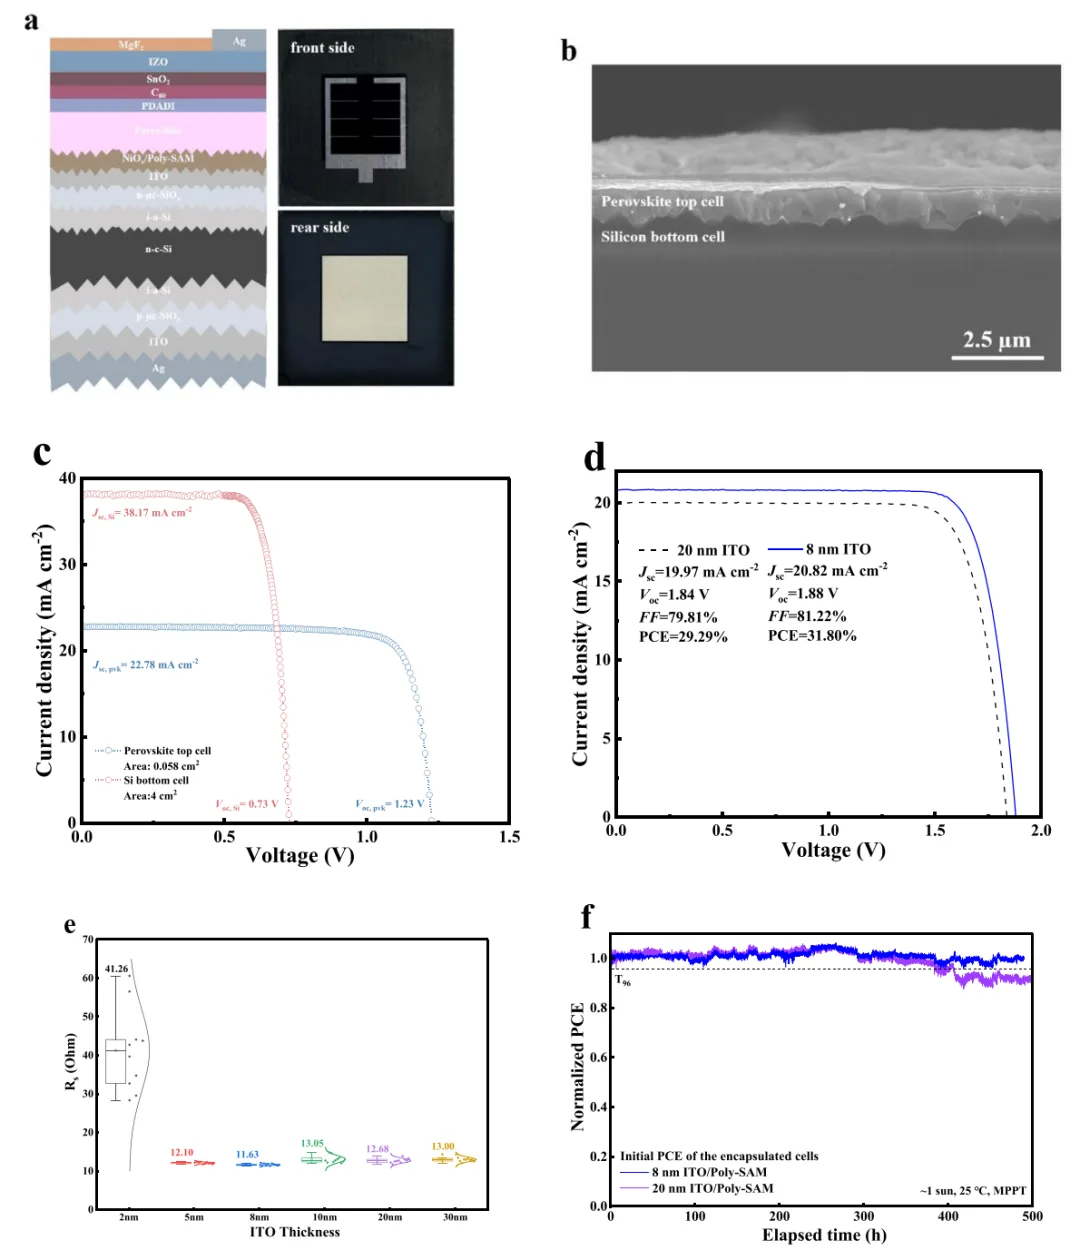
(a) Schemat struktury i zdjęcie ogniwa słonecznego tandemowego perowskit/krzem; (b) obraz SEM przekroju poprzecznego ogniwa tandemowego; (c) krzywe J-V pojedynczych podogniw perowskitowego i krzemowego; (d) reprezentatywna krzywa J-V ogniwa o wysokiej wydajności; (e) zmiana Rs w ogniwach tandemowych perowskit/krzem zbudowanych na warstwach połączeniowych ITO o grubości od 30 nm do 2 nm; (f) wyniki testu MPPT hermetyzowanego ogniwa tandemowego w warunkach oświetlenia 1 słońca.
Po dostrojeniu grubości połączeniowego ITO średnia PCE ogniw tandemowych wzrosła z 28,64% do 30,67%. ITO o grubości 2 nm miało rezystancję szeregową Rs sięgającą 41,26 Ω, więc połączenie szeregowe było praktycznie przerwane. Przy 8 nm Rs było znacznie niższe, impedancja wewnętrzna spadła, a strata napięcia w pobliżu punktu maksymalnej mocy zmniejszyła się. Jeśli chodzi o stabilność, ogniwo tandemowe z ITO o grubości 8 nm zachowało 96% początkowej PCE po 500 godzinach MPPT, podczas gdy ogniwo z ITO o grubości 20 nm utrzymało tylko 90%, co plasuje je wśród najbardziej stabilnych w rodzinie połączeń TCO/SAM. Dlaczego jest tak stabilne? Pokrycie poly-SAM jest wysokie, a krystalizacja perowskitu poprawia się wraz z nim.
Regiony pokryte przez SAM mają niską energię powierzchniową, a grupy kwasu fosfonowego koordynują z Pb²⁺ i FA⁺, kierując wzrostem perowskitu w sposób powolny i uporządkowany, dzięki czemu ziarna są duże. Na odsłoniętych regionach ITO nie ma takiego efektu szablonowego, nukleacja przebiega szybko i nieuporządkowanie, a ziarna są małe z licznymi granicami ziaren. Dodatkowo Poly-SAM pasywuje nienasycone wiązania i wakancje halogenkowe na interfejsie, migracja halogenków zostaje zahamowana, a degradacja spowolniona. Jednorodny potencjał powierzchniowy, który sam w sobie zapewnia ultracienki ITO, również pomaga, a przy nakładaniu się kilku czynników czas życia urządzenia wzrasta.
Testy stabilności MPPT opierają się tutaj na symulatorze słonecznym LED klasy 3A+ jako źródle światła starzeniowego, który może kontrolować temperaturę ogniwa i otaczającą atmosferę na kilka sposobów, aby prowadzić długoterminowe testy stabilności.
Wnioski i perspektywy
8 nm to optymalna grubość międzypołączenia ITO dla ogniw tandemowych perowskit/krzem. Ta grubość zarówno podnosi jakość krystaliczną perowskitu, jak i ogranicza absorpcję pasożytniczą. Po modyfikacji NiOx i funkcjonalizacji Poly-SAM potencjał powierzchniowy staje się bardziej jednorodny, a przesunięcie pracy wyjścia bardziej wyraźne. Powierzchnia ITO o grubości 8 nm zawiera więcej grup hydroksylowych, NiOx rozkłada się równomiernie, SAM pakuje się gęsto, a konforemne pokrycie tekstury zostało zweryfikowane za pomocą SEM i EDS. W porównaniu z konwencjonalnym ITO o grubości 20 nm zoptymalizowane urządzenie osiągnęło rekordową wydajność 31,80%, przy Jsc wyższym o 0,85 mA cm⁻² i 96% początkowej wydajności zachowanej po 500 godzinach MPPT.
Patrząc w przyszłość, wciąż jest wiele do poprawy. Tylna tekstura i reflektor optyczny mogą być dalej udoskonalane, aby wzmocnić pułapkowanie światła w dolnej komórce krzemowej, zwiększyć jej prąd i precyzyjnie dopasować prądy. FF i Voc pozostają wąskimi gardłami ograniczającymi ogólną wydajność, więc strategie pasywacji kontaktów wymagają pogłębienia. Warto również wypróbować alternatywne architektury międzypołączeń, takie jak złącza tunelowe na bazie krzemu. Jeśli chodzi o skalowanie do produkcji, grubość TCO i projekt siatki metalizacji muszą być dostrajane razem, aby na dużych powierzchniach zacienienie nie było zbyt duże, a przewodzenie boczne nie ucierpiało. A przy cieńszej warstwie zużycie indu spada, co przynosi korzyści również w zakresie zrównoważonego rozwoju.
Opinia Ooitech
To, co się tu wyróżnia, to fakt, że kilka nanometrów ITO może zmienić zarówno optykę, jak i krystalizację na tej teksturze piramidy 600 nm, a ten sam problem konforemnego pokrycia pojawia się dokładnie wtedy, gdy linie tandemowe przechodzą z próbek laboratoryjnych do modułów pełnowymiarowych. Na hali produkcyjnej etapy tabber-stringer, layup i laminacji muszą uwzględniać te delikatne połączenia międzymodułowe i interfejsy SAM, i właśnie tam jednorodny, dobrze dostrojony sprzęt linii modułowej zarabia na siebie. Jeśli chcesz zobaczyć, jak te procesy wyglądają w rzeczywistej skali fabrycznej, kanał Ooitech na YouTube pod adresem www.youtube.com/ooitech warto obserwować.