Odpowiedzialność redakcyjna za ten artykuł spoczywa na Wuhan Ooi Photoelectric Technology Co., Ltd. Napisane i zweryfikowane przez zespół redakcyjny Ooitech. Zobacz naszą politykę redakcyjną dotyczącą tego, jak piszemy, gdzie wykorzystywane są narzędzia AI oraz jak zgłosić prośbę o korektę.
EVA, POE lub EPE: wybór enkapsulantu według trybu awarii
Spis treści
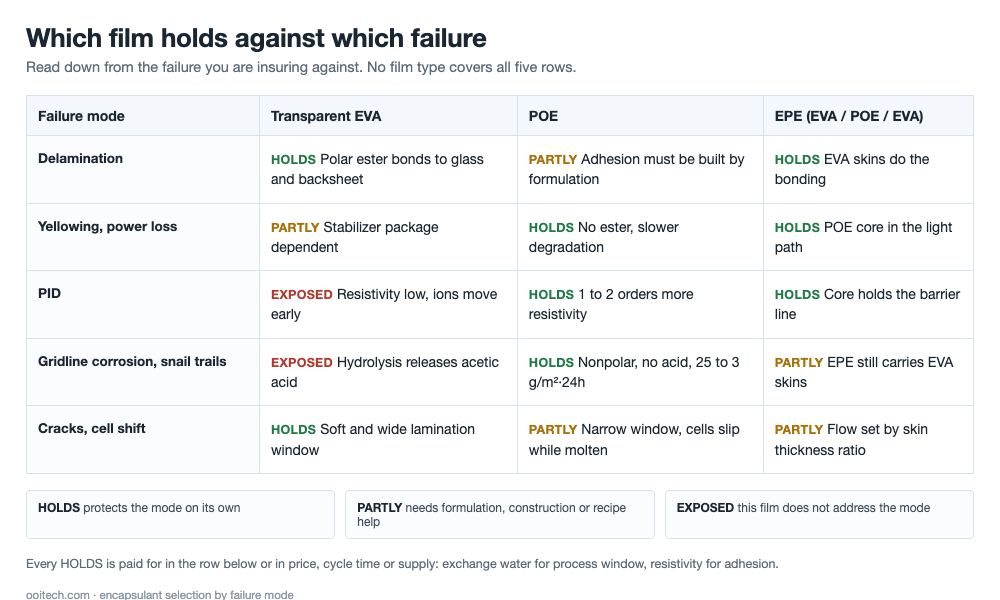
Krótka odpowiedź: Żaden enkapsulant nie spełnia dobrze wszystkich pięciu swoich zadań i na tym polega cała decyzja. Transparentny EVA łatwo się wiąże i laminuje w szerokim oknie, a następnie hydrolizuje do kwasu octowego w warunkach wilgotnego ciepła i przepuszcza około 25 g/m²·24h pary wodnej przy 38 °C i 90 % RH. POE przepuszcza około 3 g/m²·24h, utrzymuje o jeden do dwóch rzędów wielkości większą rezystywność objętościową i nie tworzy kwasu, ale jest niepolarny, więc przyczepność i stabilność dodatków opierają się na formulacji, a jego okno laminowania jest wąskie. EPE nakłada skóry EVA na rdzeń POE i plasuje się między nimi, nie będąc ich sumą. Więc nazwij awarię, przed którą się zabezpieczasz, zanim nazwiesz żywicę: delaminacja, żółknięcie i utrata mocy, PID, korozja linii siatki i ślimacze ślady, albo pęknięcia i przesunięcie ogniw. Każdy typ folii kupuje ochronę przed jednym z nich i płaci za to gdzie indziej. Poniższe tabele mapują tryby awarii na typy folii i wyceniają każdy kompromis.
Dwa moduły opuszczają tę samą linię tego samego dnia, jeden na POE, a drugi na EVA. Pięć lat później jeden uległ delaminacji wzdłuż rzędów taśm, a drugi nie.
Pięć zadań w laminacie, pięć sposobów, w jakie zawodzi
Moduł 2382×1134 mm zawiera około 2,70 m² folii na stronę, więc dwie warstwy dają w sumie około 5,4 m² i 2,2 do 2,7 kg przy typowych gramaturach, w porównaniu z branżową wartością około 10 milionów m² na GW. Spełnia pięć zadań jednocześnie, a każde ma awarię, która pojawia się lata później, gdy laminat nie nadaje się już do naprawy.
Folia styka się jednocześnie ze szkłem, krzemem, taśmą i tylną warstwą i nie można jej wymienić. Jej awarie odczytuje się jako awarie modułu, dlatego użyteczne pytanie nigdy nie brzmi, która folia jest najlepsza.
- Wiązanie ustala wytrzymałość na odrywanie na granicach szkła i tylnej warstwy, a liczy się retencja po wilgotnym cieple i UV, a nie wartość w dniu zerowym. Awarią jest delaminacja, brama dla wody, zanim stanie się utratą mocy.
- Transmisja obejmuje przepuszczalność, odcięcie UV i wskaźnik żółtości. Awarią jest żółknięcie i stojąca za nim utrata mocy, plus odbicie na granicy faz wszędzie tam, gdzie pusta przestrzeń zastępuje polimer powietrzem.
- Izolacja to rezystywność objętościowa i wytrzymałość dielektryczna. Awarią jest PID i prąd upływu na mokro przy napięciu systemowym.
- Bariera to współczynnik przepuszczalności pary wodnej plus uwalnianie kwasu. Awarią jest korozja linii siatki i taśm, rosnący opór szeregowy oraz ciemne smugi, które teren nazywa ślimaczymi śladami.
- Buforowanie to stopień utwardzenia, moduł i skurcz. Awarią są mikropęknięcia, złamania i ogniwa, które przesuwają się, gdy folia jest jeszcze stopiona.
Wszystkie pięć zależą od jednego przełącznika: stopnia utwardzenia. Niedoutwardzona folia pełza, gdy jest gorąca, a przyczepność i amortyzacja spadają wraz z tym. Przeutwardzona folia staje się krucha i przyczepność znowu spada. Dlatego zawartość żelu znajduje się jednocześnie w kontroli przychodzącej i w kontroli receptury, i dlatego folia, która przechodzi test odrywania w dniu zerowym, może ulec delaminacji w czwartym roku.
Tabela odwrotnego wyszukiwania
Czytaj tabelę od awarii, przed którą się zabezpieczasz, wstecz do materiału: kolejność, w jakiej myśli inżynier niezawodności, i odwrotność katalogu.
| Tryb awarii | Co widzi teren | Która folia kupuje ochronę | Co za to płacisz |
|---|---|---|---|
| Rozwarstwienie | Odstawanie na granicy szkła, białe linie wzdłuż taśm | Skóry EVA w EPE lub POE z pakietem wiążącym stworzonym dla szkła | POE wymaga dłuższego cyklu i ściślejszej kontroli przyczepności |
| Żółknięcie, utrata mocy | Wskaźnik żółtości rośnie, przepuszczalność spada po wilgotnym cieple | Rdzeń POE na drodze światła lub przednia folia o wysokim odcięciu | Koszt żywicy, a zablokowane UV to energia, której nie wygenerowano |
| PID | Utrata mocy przy napięciu systemowym, która częściowo wraca przez noc | POE lub EPE, przy o jeden do dwóch rzędów wielkości większej rezystywności | Cena i skoncentrowane dostawy żywicy |
| Korozja linii siatki, ślimacze ślady | Przebarwione srebrne palce, ciemne smugi od krawędzi do środka | Rdzeń POE, brak grup estrowych, niski współczynnik transmisji | Przyczepność zależy od formulacji, a niepolarne osnowy pozwalają dodatkom wykwitać |
| Pęknięcia, przesunięcie ogniw | Mikropęknięcia po laminowaniu, złamania przy obsłudze, przesunięte sznury | Cokolwiek, czego moduł i sznur wymagają pod względem modułu i płynięcia | Płynięcie i moduł ciągną w przeciwne strony |
Dwa wiersze zasługują na zastrzeżenie. Pęknięcia reagują na sprzeczność: folia wystarczająco miękka, by amortyzować ogniwo 130 µm, z krzemem przy 3 ppm/K wobec miedzi przy 17 ppm/K, jest także wystarczająco miękka, by pozwolić sznurowi dryfować, gdy jest stopiona. A wiersz delaminacji to miejsce, gdzie folia jest obwiniana za maszynę, ponieważ pusta przestrzeń wzdłuż rzędu taśm może powstać tak samo łatwo na skutek tempa narastania, poziomu próżni czy powierzchni szkła, jak na skutek folii.
Żadna kolumna nie jest wypełniona. Każdy typ folii chroni przed dwoma lub trzema z pięciu trybów awarii, a resztę pozostawia recepturze, konstrukcji lub miejscu instalacji.
Dwa słabe punkty EVA: kwas i para wodna
EVA klasy fotowoltaicznej zawiera 28 do 33 % octanu winylu wagowo. Ta polarna grupa sprawia, że wiąże się ze szkłem i tylną warstwą przy niewielkiej pomocy i tak łatwo przyjmuje środek sieciujący, silan i stabilizatory. Jest też źródłem obu słabości, a obie są chemią, a nie jakością wykonania.
Pierwsza to woda. Publikowane dane podają EVA na poziomie około 25 g/m²·24h przy 38 °C i 90 % RH wobec około 3 g/m²·24h dla POE, czyli współczynnik około ośmiu. Żaden enkapsulant nie zatrzymuje wody; pytanie brzmi, jak szybko dociera i przez którą krawędź wchodzi.
Druga to kwas. Grupa estrowa hydrolizuje powoli w wilgotnym cieple i uwalnia kwas octowy, który atakuje srebrne linie siatki i powierzchnię taśmy. Opór szeregowy rośnie, moduł traci moc, a każda kontrola wizualna wciąż przechodzi. Zauważ, czego to nie mówi: EVA nie zawodzi, ona wydaje margines na reakcję, której niepolarna żywica nigdy nie rozpoczyna, niewidoczną w kwalifikacji i kosztowną w piętnastym roku.
POE: trzy wygrane i trzy rachunki
POE to kopolimer etylenu i alfa-olefiny, zwykle oktenu, a jego łańcuch nie zawiera grupy estrowej. Wszystko inne z tego wynika.
Zyski są bezpośrednie. Brak estrów oznacza brak kwasu octowego, więc korozja palców odciskowych traci swoje paliwo. Przepuszczalność pary wodnej wynosi około 3 g/m²·24h. Rezystywność objętościowa jest o jeden do dwóch rzędów wielkości wyższa niż w EVA, co powstrzymuje PID: pole wypycha jony sodu ze szkła w kierunku ogniwa, a lepszy izolator spowalnia ten dryf, więc strata pojawia się później i jest płytsza. Cichszym czwartym zyskiem jest elastyczność w niskich temperaturach. EVA zauważalnie sztywnieje w okolicach minus 20 °C, podczas gdy POE zachowuje więcej swojej amortyzacji.
Ten margines izolacji weryfikujemy na zmontowanych modułach, mierząc rezystancję izolacji i prąd upływu pod napięciem, sprawdzając, czy ta różnica jednego do dwóch rzędów wielkości zapobiega przepływowi prądu przez granicę szkło-ogniwo.
Rachunki trafiają na linię. Brak polarności czyni POE słabym gospodarzem dla dodatków, których potrzebuje folia, więc są one mniej kompatybilne i bardziej podatne na wykwitanie na powierzchni. Przyczepność do szkła musi być odbudowana poprzez formulację, a nie odziedziczona z żywicy. Laminacja trwa dłużej, a okno jest węższe, co oznacza większe przesunięcie i poślizg ogniw, zanim folia zżeluje, a dostawy żywicy są skoncentrowane wśród kilku zagranicznych producentów.
Ten profil wskazuje na produkty typu szkło-szkło n-type, gdzie limity PID, wody i korozji są najostrzejsze, a odwodzi od taniego modułu jednoszybowego.
Dlaczego EPE jest kompromisem, a nie sumą
EPE to współwytłaczana trójwarstwowa folia: warstwy zewnętrzne EVA, rdzeń POE. Warstwy zewnętrzne wiążą i płyną, rdzeń blokuje wodę i jony. To oczywista odpowiedź na „EVA dobrze laminuje, a POE dobrze blokuje”, i na tym zdaniu rozumowanie zwykle się kończy.
Trójwarstwowa folia to nie dwie folie dodane do siebie. Istnieją w niej trzy rzeczy, których nie ma w żadnym z jednowarstwowych produktów: wiązanie między warstwą zewnętrzną a rdzeniem, stosunek grubości między warstwami oraz migracja dodatków przez tę granicę. Pomyl stosunek, a rdzeń będzie cieńszy niż bariera, którą myślałeś, że kupiłeś. Pomyl wiązanie międzywarstwowe, a wyprodukowałeś płaszczyznę delaminacji, która objawia się jako rozpoznawalna awaria w terenie: pustki w kształcie linii biegnące wzdłuż rzędów taśm. A warstwy zewnętrzne to nadal EVA, więc EPE nadal uwalnia trochę kwasu, mniej niż pełna folia EVA i więcej niż czysty POE.
To, co daje, to wydajność POE przy ułamku zawartości POE, dlatego szybciej dotarło do modułów TOPCon szkło-szkło niż czysty POE: argument dostaw i kosztów w równym stopniu co argument fizyki.
| Właściwość | Przezroczysta EVA | POE | EPE, EVA/POE/EVA |
|---|---|---|---|
| Przepuszczalność pary wodnej w 38 °C, 90 % RH | około 25 g/m²·24h | około 3 g/m²·24h | ustalana przez rdzeń i jego udział w grubości |
| Rezystywność objętościowa | odniesienie | o jeden do dwóch rzędów wielkości wyższa | pomiędzy nimi, według proporcji rdzenia |
| Kwas octowy przy hydrolizie | tak | brak grup estrowych | tak, z dwóch warstw zewnętrznych |
| Okno laminacji | szerokie | wąskie, dłuższy cykl, ryzyko przesunięcia ogniw | pośrednie |
| Typowa pozycja | przód i tył modułów jednoszybowych | szkło-szkło n-type, obie strony | główna folia przednia na TOPCon szkło-szkło |
Biała EVA rozwiązuje dokładnie jeden problem
Biała EVA to EVA wypełniona białym wypełniaczem, zwykle dwutlenkiem tytanu, i należy ją stosować tylko na tylnej stronie. Światło przechodzące między ogniwami lub między krawędzią ogniwa a ramą w przeciwnym razie dotarłoby do tylnej folii i zostałoby utracone. Biała folia rozprasza je z powrotem, część odbija się od wewnętrznego szkła, a część wraca do ogniwa. Moc przedniej strony rośnie o wartość ustaloną przez powierzchnię szczeliny, a nie przez folię.
Koszt jest strukturalny, a nie chemiczny. Biała folia jest nieprzezroczysta, więc moduł dwustronny nie może jej użyć z tyłu. Potem jest przelew: podczas laminacji biała folia płynie i może wspiąć się na krawędź ogniwa, w złych przypadkach na przednią stronę, co jest jednocześnie zacienieniem i odrzutem kosmetycznym. Odpowiedzią branży jest wstępnie usieciowana biała folia, częściowo utwardzona w zakładzie produkcyjnym, aby mniej płynęła w laminatorze, co wymienia płynięcie na pozycję.
Folia konwersyjna odpowiada na inne pytanie
Wszystko powyżej dotyczy wody, jonów, kwasu i naprężeń. Światło ultrafioletowe to osobna oś, a przód ogniwa n-type TOPCon jest na nie wrażliwszy niż zastąpiony produkt p-type. Starszą odpowiedzią był absorber UV, który odcina UV, zanim dotrze do ogniwa, chroniąc ogniwo i odrzucając fotony, które moduł mógłby przekonwertować.
A folia konwersyjna obiera inną drogę: pochłania UV i ponownie emituje je w zakresie widzialnym, w którym ogniwo reaguje. To, czy to dobry interes, jest pytaniem o niezawodność, zanim stanie się pytaniem o wydajność, ponieważ czynnik musi przetrwać te same 25 lat światła i wilgotnego ciepła co otaczająca go żywica, a jego rozkład to tryb awarii, który wcześniej nie istniał.
Dwustronność decyduje, która strona dostaje którą folię
Moduł dwustronny potrzebuje przezroczystego tyłu, więc tylna folia nie może być biała, co eliminuje produkt istniejący wyłącznie po to, by odzyskiwać światło ze szczelin. Pozostaje wybór między EVA, POE i EPE ze względu na barierę i PID. To mechanizm stojący za zmianą rynku: według danych opartych na CPIA rodzina POE wzrosła z około 23 % chińskiego rynku w 2021 r. do około 35 % w 2022 r. i około 41 % w 2024 r.
Konstrukcja zmienia również drogę wody, co łatwo przeoczyć, gdy lista materiałów jest kopiowana. Moduł jednoszybowy pobiera większość wody przez tylną folię, więc folia i tylna folia dzielą zadanie bariery. Przy szkle po obu stronach uszczelnienie krawędzi staje się pierwszą linią, co stawia klej ramy w tej samej rozmowie co enkapsulant.
Pięć pytań do dostawcy folii
Rozmowa o specyfikacji zwykle dotyczy liczby z karty danych, a rzadko testu stojącego za nią. Oto pięć, które zapisalibyśmy na piśmie.
W naszych protokołach testowych wymagamy pomiarów hipot, rezystancji izolacji i mokrego upływu na gotowych laminatach, aby potwierdzić, że wybrany enkapsulant zapobiega przebiciu dielektrycznemu przy napięciach roboczych systemu.
- Współczynnik przepuszczalności pary wodnej: w jakiej temperaturze, wilgotności i grubości, oraz czy wartość jest znormalizowana do grubości referencyjnej, czy podana dla grubości dostarczonej.
- Rezystywność objętościowa: w jakiej temperaturze i polu, ponieważ wartość zmienia się o rzędy wielkości w zakresie, jaki widzi moduł.
- Uwalnianie kwasu: czy dostawca raportuje wydzielanie octanu, czy tylko zmianę pH, oraz po ilu godzinach wilgotnego ciepła.
- Utrzymanie wytrzymałości na odrywanie: wartość początkowa plus utrzymanie po wilgotnym cieple i po UV, raportowane osobno, ponieważ folia może przejść jeden test, a oblać drugi.
- Okno laminowania: jego szerokość w sekundach i stopniach, zalecany cel utwardzania oraz to, czy folia toleruje drugi przebieg wymagany przy przeróbce.
Potem jedno pytanie poza kartą danych. Zmiana typu folii, grubości lub dostawcy czyni moduł zmienionym produktem w oczach norm kwalifikacyjnych, a niezmienione ogniwa nie są argumentem; IEC TS 62915 określa, co zmiana materiału zmusza cię ponownie przetestować, i taniej jest to przeczytać przed zmianą niż po niej. Czy folia działa na twojej istniejącej laminator to drugie pytanie.
Skąd pochodzą te liczby
Pięć zadań i ich sygnatury awarii, moduł 2382 na 1134 mm z około 5,4 m² folii w dwóch warstwach i 2,2 do 2,7 kg, liczba 10 milionów m² na GW, 3 do 4 % udziału w koszcie modułu, szybkości 25 i 3 g/m²·24h, różnica rezystywności jednego do dwóch rzędów wielkości, zawartość octanu winylu 28 do 33 %, wartości rozszerzalności dla szkła około 9, miedzi około 17 i krzemu około 3 ppm/K, ogniwo 130 µm oraz każdy udział w rynku tutaj pochodzą z dwóch artykułów w języku chińskim z serii o materiałach fotowoltaicznych, jednego o tym, co robi folia, i jednego o rodzinie folii. Oba są materiałem praktyków i oba oznaczają swoje liczby jako powszechnie publikowane wartości, a nie pomiary nazwanego produktu.
Trzy liczby wymagają oznaczenia. Udział w koszcie wynosi 3 do 4 % w pierwszym artykule i 4 do 7 % według innych szacunków, więc traktuj go jako zakres zależny od okresu i od tego, co jest liczone. Struktura rynku z 2024 r. jest raportowana dwukrotnie i te dwa raporty się nie zgadzają: jeden podaje przezroczysty EVA blisko czterech dziesiątych, EPE blisko trzech dziesiątych, a biały EVA i POE każdy nieco ponad jedną dziesiątą, podczas gdy inny podaje przezroczysty EVA na 41,6 %, EPE na 37,0 % i czysty POE blisko 13,2 %. Dwie instytucje, dwie definicje, więc trzymaj się trendu, a nie poziomu: udział EVA spada, a rodzina POE nie. A 2,70 m² na stronę to arytmetyka na rozmiarze modułu, a nie zmierzona folia.
Tabela wyszukiwania odwrotnego jest naszą konstrukcją, a nie opublikowanym wynikiem. Parowanie trybu awarii z typem folii wynika z mechanizmów opisanych w źródłach, ale uszeregowanie, której awarii powinieneś bać się najbardziej, jest oceną twojego produktu, twojego klimatu i napięcia twojego systemu, i nikt tego nie zmierzył. Okno laminowania i obserwacje dotyczące dostaw pochodzą z doświadczenia linii; liczby dotyczące transmisji, rezystywności, rozszerzalności i rynku pochodzą ze źródeł.
Często zadawane pytania
P: Czy POE zawsze wygrywa z EVA pod względem niezawodności?
Nie. Wygrywa pod względem wody, jonów i kwasu, a oddaje okno procesowe i margines przyczepności. W module jednoszybowym w łagodnym klimacie, z utrzymaniem odrywania po wilgotnym cieple, słabości EVA mogą nigdy nie zostać ujawnione.
P: Dlaczego przepuszczalność pary wodnej jest liczbą, którą ludzie podają jako pierwszą?
Ponieważ przewiduje dwie awarie naraz: jak szybko woda dociera, by napędzać hydrolizę, i jak łatwo jony przemieszczają się w warunkach polowych. Żaden enkapsulant nie zatrzymuje wody; ustala tylko tempo.
P: Czy ośmiokrotna różnica w transmisji to ośmiokrotna różnica w żywotności?
Nie. Tempo docierania to jeden wyraz w łańcuchu, który obejmuje także temperaturę, napięcie systemu, uszczelnienie krawędzi i kwas, który sama folia uwalnia. Traktuj to jako ranking, a nie mnożnik lat.
P: Czy EPE można specyfikować tak, jakby było POE?
Tylko jeśli określisz rdzeń. Poproś o dane dotyczące proporcji warstw, wytrzymałości na odrywanie międzywarstwowe i migracji dodatków. Dwie folie EPE o równej całkowitej grubości z różnymi rdzeniami to różne produkty.
P: Co PID ma wspólnego z rezystywnością objętościową?
Pole wypycha jony sodu ze szkła w kierunku ogniwa, a lepszy izolator spowalnia ten dryf, więc strata pojawia się później i płycej. Prąd upływu przy napięciu plus wilgotne ciepło pod polaryzacją to sposób, w jaki sprawdzasz to po starzeniu.
P: Kiedy biały EVA jest wart kłopotu procesowego?
W module jednopowierzchniowym, gdzie moc przedniej strony jest liczbą, którą sprzedajesz. Zysk jest realny i ograniczony obszarem szczeliny, więc maleje w miarę wzrostu ogniw i zwężania się szczelin.
P: Czy folia konwersyjna zmienia opisane powyżej tryby awarii?
Dodaje jeden i usuwa część innego. Stabilność środka konwersyjnego staje się nową ścieżką starzenia z własną krzywą zaniku, a obciążenie UV ogniwa i folii przedniej spada, dlatego omawia się to przy ogniwach typu n.
P: Co sprawdzamy najpierw, jeśli moduły rozwarstwiają się wzdłuż taśm?
Czy folię, czy proces. Pustki podążające za rzędami taśm mogą pochodzić z wilgoci w folii, tempa narostu, które żeluje krawędź przed środkiem, lub poziomu próżni, który pozostawia powietrze przy szynie zbiorczej. Typ folii ustala ryzyko; receptura decyduje o dniu.
Wnioski końcowe
Enkapsulant to zestaw kompromisów, a nazwa folii to słaby sposób, by je zapamiętać. Zapisz awarie, które twój produkt i twoja lokalizacja mogą przetrwać, uszereguj je, kup folię pokrywającą dwie najważniejsze, a resztę wyceń w gwarancji. Materiał to 3 do 4 % kosztu modułu, gwarancja trwa 25 lat, a laminatu nie da się naprawić. Ten stosunek jest powodem, dla którego decyzja zasługuje na tabelę, a nie na nawyk.
OOITech dostarcza serię kompleksowych testerów bezpieczeństwa PV CHT9980A i CHT9981A, integrując testy hipot, rezystancji izolacji, ciągłości uziemienia i wycieku na mokro w jednej stacji do kwalifikacji modułów i kontroli jakości w linii. Wyślij swój stos modułów, listę materiałów lub próbki testowe do naszego zespołu inżynierów, aby ocenić wydajność izolacji enkapsulantu i marginesy receptury.