Dlaczego anodowanie jest główną metodą obróbki powierzchni
Spis treści
Krótka odpowiedź: Anodowanie jest główną metodą obróbki powierzchniowej ram aluminiowych modułów fotowoltaicznych, ponieważ powoduje wzrost warstwy tlenkowej z samego aluminium, a nie nakłada powłoki na jego powierzchnię. Ma to znaczenie dla komponentu, który ma przetrwać 25 lat na zewnątrz: powłoka malarska lub proszkowa może się odłupać i doprowadzić do rozpoczęcia korozji na odsłoniętej krawędzi, podczas gdy warstwa anodowana jest integralną częścią powierzchni. Grubość jest określana przez klasę anodowania, a normy takie jak CPIA 0117 definiują klasy AA10, AA15 i AA20, gdzie liczba oznacza grubość tlenku w mikronach. Grubsze anodowanie zapewnia większy margines odporności na korozję i kosztuje więcej. Wybór stopu ramy współgra z tym — wytłaczany profil 6063 o określonej obróbce cieplnej, takiej jak HV300, zachowuje się przewidywalnie podczas anodowania, podczas gdy słabo kontrolowany stop może dać nierówną powierzchnię i słabszą warstwę tlenkową.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie
W module PV aluminiowa rama pełni rolę kluczowego materiału uszczelniającego i konstrukcyjnego. Jej udział w kosztach plasuje się tuż za ogniwami słonecznymi, zwykle między 8,5% a 13%, co czyni ją jedną z kluczowych części zapewniających niezawodną pracę modułu na zewnątrz przez 25 lat lub dłużej.
Istnieje kilka sposobów obróbki powierzchni aluminiowej ramy, w tym anodowanie, malowanie elektroforetyczne i powłoki proszkowe (PVDF). Jednak anodowanie (zwłaszcza srebrno-białe i czarne) stało się absolutnie głównym wyborem. Nie jest to przypadkiem. Wynika to z faktu, że anodowanie może systematycznie i kompleksowo spełniać surowe wymagania dotyczące wydajności, jakie moduł PV stawia swojej ramie. Główne przyczyny można pogrupować w następujące punkty.
Budowanie doskonałej bariery antykorozyjnej dla trudnych warunków środowiskowych
Moduły PV muszą służyć przez długi czas w różnych warunkach klimatycznych na całym świecie, od suchych pustyń i wilgotnych lasów deszczowych po wysoce korozyjne strefy przybrzeżne, morskie i przemysłowe. Te różne warunki stawiają wysokie wymagania dotyczące odporności na warunki atmosferyczne dla ramy. Aluminiowa rama musi wytrzymać promieniowanie UV, dobowe wahania temperatury, działanie mgły kwasowo-zasadowo-solnej oraz ścieranie piaskiem. Aluminium wprawdzie tworzy naturalną warstwę tlenkową w powietrzu, ale jest ona cienka (około 0,1 μm), nierówna i porowata. W takich warunkach ta naturalna warstwa zapewnia ochronę porównywalną z kartką papieru.
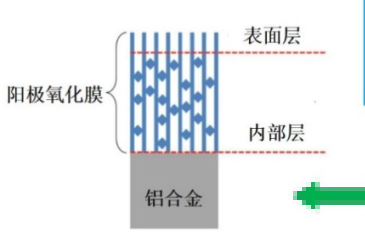
Anodowanie wykorzystuje metodę elektrochemiczną do wzrostu gęstej, twardej i silnie związanej ceramicznej warstwy tlenku glinu (Al₂O₃) in-situ na powierzchni stopu aluminium. Ta sztucznie wzmocniona warstwa jest podstawą odporności ramy na korozję.
Standardowa grubość anodowej warstwy tlenkowej dla aluminiowych ram PV wynosi od 10 do 25 μm. Ten zakres jest ustalony z uwzględnieniem kilku czynników: wystarczająca grubość warstwy skutecznie izoluje podłoże aluminiowe od środowiska zewnętrznego, blokując wilgoć, mgłę solną i kwaśny deszcz przed korozją ramy, co wydłuża żywotność modułu w trudnych warunkach atmosferycznych na zewnątrz.
Jeśli powłoka jest zbyt cienka (powiedzmy poniżej 10μm), ochrona ramy może być niewystarczająca, co prowadzi do miejscowego przebicia warstwy tlenkowej i wywołania wżerów lub pęknięć wpływających na ogólną wytrzymałość konstrukcji. Z drugiej strony, jeśli powłoka jest zbyt gruba (powyżej 25μm), ochrona się poprawia, ale rosną koszty produkcji, a zbyt gruba warstwa jest bardziej krucha, przez co łatwiej pęka pod wpływem uderzeń podczas montażu lub transportu, co w rzeczywistości obniża niezawodność.
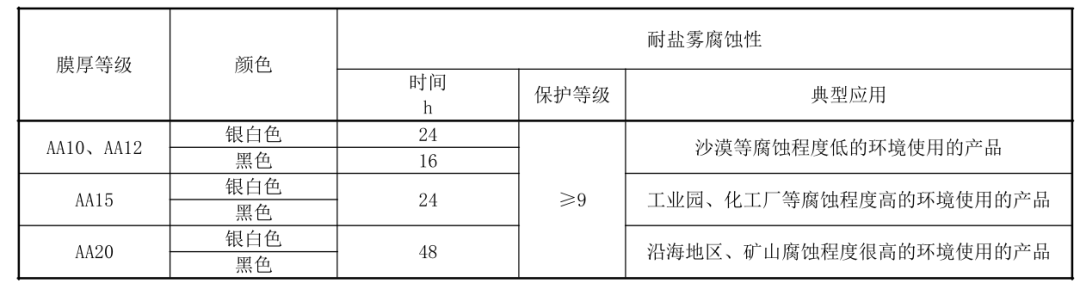
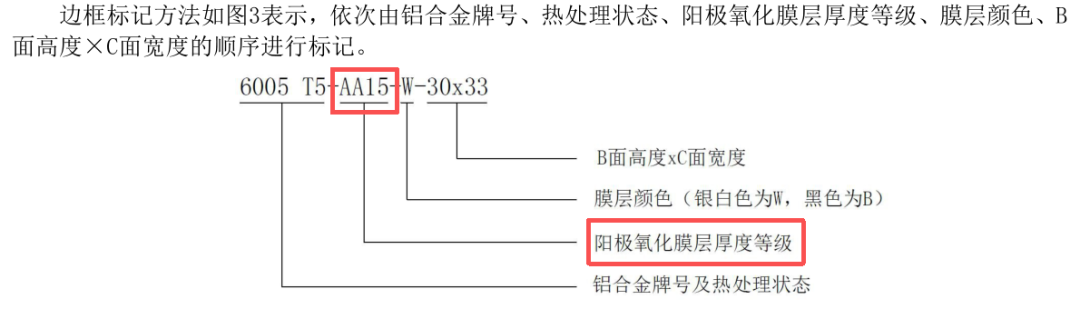
Zgodnie ze standardem T/CPIA 0117-2025 powłoki anodowe są klasyfikowane według grubości (takie jak AA10, AA15, AA20), aby dopasować je do różnych środowisk korozyjnych. Na przykład klasa AA15 jest zalecana do bardziej korozyjnych warunków, takich jak parki przemysłowe i zakłady chemiczne, podczas gdy AA20 jest zarezerwowana dla środowisk o bardzo wysokiej korozyjności, takich jak obszary przybrzeżne i kopalnie.
Zapewnienie właściwej przewodności i bezpieczeństwa uziemienia przy zachowaniu izolacji
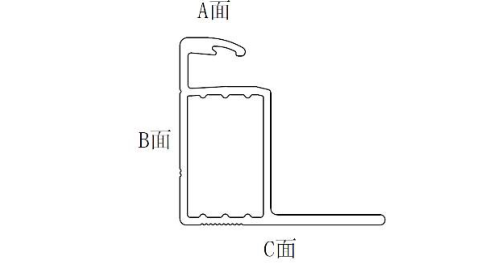
Jest to właściwość pozornie sprzeczna, ale kluczowa. Aluminium jest dobrym przewodnikiem, co pozwala ramie łatwo służyć jako część ścieżki uziemienia modułu, odprowadzając prąd piorunowy lub ładunki statyczne, zapewniając ochronę odgromową i ciągłość uziemienia dla bezpieczeństwa systemu.
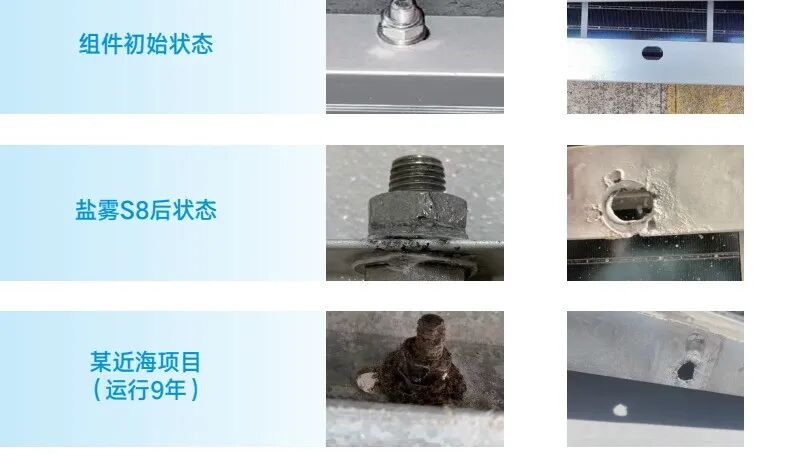
Jednak sama powłoka anodowa jest doskonałym izolatorem elektrycznym. Ta warstwa izolacyjna po pierwsze chroni korpus ramy, zapobiegając temu, by stał się on anodą korozji elektrolitycznej w wilgotnych warunkach. Po drugie, izoluje ramę od uchwytów montażowych i innych metalowych części (zwłaszcza metali o różnych potencjałach, takich jak stalowe śruby), znacznie łagodząc korozję galwaniczną, którą może powodować kontakt różnych metali. Przypadki awarii w fotowoltaice morskiej pokazują, że ramy ze stopu aluminium i stalowe śruby ulegają poważnej korozji elektrochemicznej w środowiskach mgły solnej, a grubsza powłoka anodowa (w połączeniu ze śrubami pokrytymi izolacją) jest jednym z kluczowych procesów rozwiązujących ten problem.
PS: Uziemienie modułu PV naprawdę ma znaczenie. Jako osoba, która zajmowała się reklamacją klienta, w której uderzenie pioruna uszkodziło diodę w skrzynce przyłączeniowej, po przybyciu na miejsce stwierdziłem, że instalator nie zastosował żadnych środków uziemienia modułu (brak wykorzystania otworów uziemiających ramy, podkładek przebijających lub wkrętów przebijających).
Zwiększenie wydajności mechanicznej i odporności na zużycie w celu ochrony integralności konstrukcji
Rama musi przenosić obciążenia takie jak parcie wiatru, obciążenie śniegiem i uderzenia mechaniczne, na jakie moduł jest narażony podczas transportu, montażu i eksploatacji.
Wysoka twardość i odporność na zużycie: Warstwa anodowa ma bardzo wysoką twardość (typowo powyżej HV300), znacznie wyższą niż podłoże aluminiowe. Zwiększa to odporność powierzchni ramy na zarysowania i zużycie, lepiej chroniąc ją podczas montażu i konserwacji oraz ograniczając punkty inicjacji korozji i utratę wyglądu spowodowaną uszkodzeniem powierzchni.
Silna przyczepność: Warstwa anodowa wyrasta bezpośrednio z podłoża aluminiowego w wyniku reakcji chemicznej i łączy się z podłożem w jedną całość, bez ryzyka odpadania lub łuszczenia się, jakie występuje w powłokach natryskiwanych. Ta bardzo silna przyczepność zapewnia trwałą ochronę, a nawet po długotrwałym rozszerzaniu i kurczeniu się pod wpływem ciepła warstwa nie odpadnie.
Wsparcie projektowania o długiej żywotności: Sam materiał ze stopu aluminium może wytrzymać 30 do 50 lat. Anodowanie dodatkowo zabezpiecza integralność strukturalną i stabilność wytrzymałości przez cały cykl życia modułu PV (zwykle 25 lat lub więcej). Dla porównania, ramy wykonane z innych materiałów, takich jak ramy stalowe, łatwo rdzewieją w otworach uziemiających i innych miejscach, co utrudnia zagwarantowanie 25-letniej żywotności, a długoterminowa niezawodność ram z materiałów kompozytowych jest wciąż weryfikowana.
Dojrzały proces i kompletny system norm zapewniające jakość i dostawy
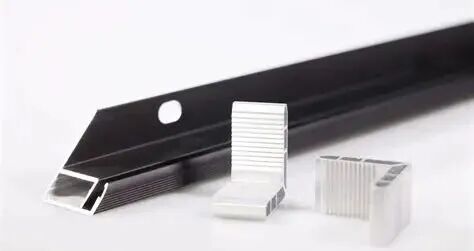
Anodowanie jest niezwykle dojrzałą i standardową obróbką powierzchniową w przemyśle przetwórstwa aluminium, z kompletnym łańcuchem dostaw, wysoką wydajnością przetwarzania i stosunkowo kontrolowanym kosztem. Wiele raportów brokerskich zauważa, że proces produkcji ram aluminiowych (topienie i odlewanie - wytłaczanie - utlenianie - obróbka głęboka) jest bardzo dojrzały, co stanowi podstawę jego ponad 95% penetracji w dziedzinie PV.
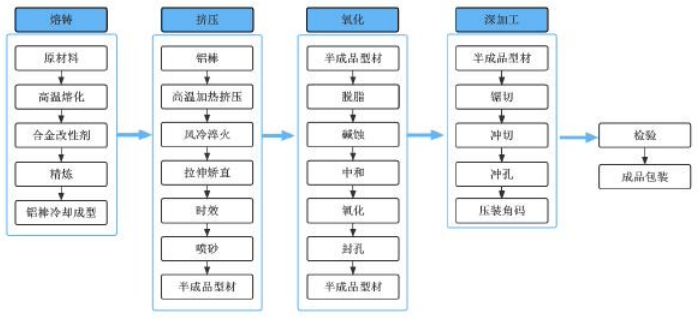
Ramy aluminiowe oferują dojrzałą standaryzację i kontrolowaną jakość. Od norm krajowych (takich jak GB/T 5237.2) po normy grupowe stowarzyszeń PV (T/CPIA 0117) istnieją jasne i weryfikowalne wskaźniki dotyczące grubości warstwy anodowej, twardości, jakości uszczelnienia i odporności na działanie mgły solnej. Daje to solidną podstawę do kontroli jakości i zapewnia spójność oraz niezawodność produktu.
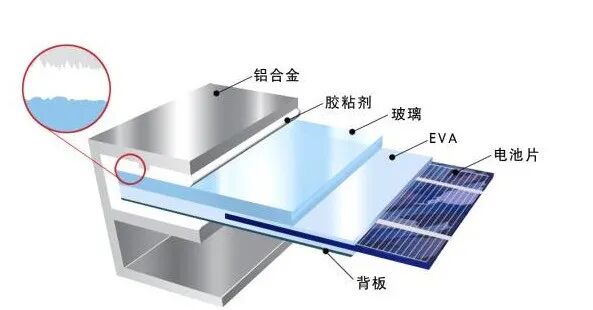
W etapie ramowania rama musi być połączona i uszczelniona z szybą oraz backsheet uszczelniaczem. Powierzchnia anodowana ma pewną mikroporowatą strukturę, która tworzy dobrą przyczepność z uszczelniaczem, zapewniając niezawodne uszczelnienie modułu.
Ostatecznie wybór anodowania dla aluminiowej ramy PV jest „optymalnym rozwiązaniem” zweryfikowanym przez długoterminową praktykę branżową.
Opinia Ooitech
Ooitech wierzy: anodowanie stało się główną metodą obróbki powierzchniowej aluminiowych ram modułów PV, ponieważ jednocześnie spełnia wymagania dotyczące odporności na korozję, bezpieczeństwa uziemienia, wytrzymałości mechanicznej oraz standaryzowanej kontroli jakości przez ponad 25-letni okres eksploatacji modułu.