Zrozumienie trzech głównych technologii ogniw PV:
Spis treści
Krótka odpowiedź: Trzy główne technologie ogniw PV w dzisiejszej produkcji to PERC, TOPCon i heterozłącze (HJT), a architektury z kontaktami tylnymi tworzą czwartą rodzinę zbudowaną na ich bazie. Różnią się tym, co dzieje się na powierzchni ogniwa, a nie rodzajem płytki krzemowej, która w każdym przypadku jest zasadniczo tym samym materiałem typu N lub typu P. PERC dodaje warstwę pasywacyjną i lokalne kontakty tylne do ogniwa typu p. TOPCon zastępuje tylną stronę ultracienkim tlenkiem tunelowym — około 2 nm — pod domieszkowaną warstwą polikrzemu o grubości około 10 nm, co pasywuje powierzchnię i pozwala nośnikom tunelować. HJT osadza cienkie warstwy amorficznego krzemu po obu stronach i wymaga niższych temperatur procesu. Różnice ujawniają się w wydajności, współczynniku temperaturowym, kompatybilności linii i koszcie, a każda z nich wpływa na wybór sprzętu przez producenta.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie
Technologia fotowoltaiczna szybko się rozwijała w ciągu ostatniej dekady, a kilka konkurujących architektur ogniw podniosło wydajność na nowe wyżyny. W tym artykule omówiono podstawowe zasady działania ogniw słonecznych, następnie przeanalizowano trzy główne technologie nowej generacji kształtujące dzisiejszy przemysł, a na końcu przyjrzano się kontroli jakości w produkcji ogniw.
Jak działają ogniwa fotowoltaiczne
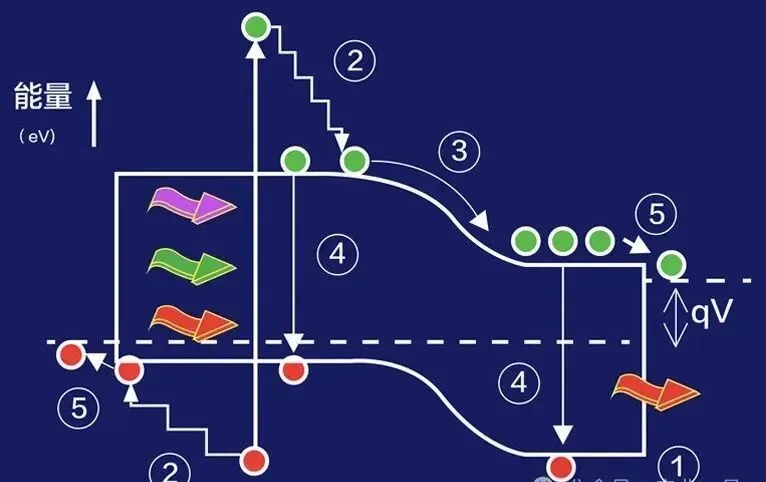
Ogniwo słoneczne przekształca światło w energię elektryczną, ale nie wszystkie padające fotony przyczyniają się do tego w równym stopniu. Zrozumienie, gdzie tracona jest energia, to pierwszy krok do budowy lepszych ogniw.
Fotony o energii poniżej przerwy energetycznej nie są absorbowane i po prostu przechodzą przez ogniwo.
Fotony o energii powyżej przerwy energetycznej są absorbowane i generują pary elektron-dziura, ale nadmiar energii fotonów o wysokiej energii jest częściowo tracony jako ciepło.
Rozdzielenie ładunku i transport generowanych nośników powodują straty na złączu pn.
Straty rekombinacyjne występują podczas transportu nośników.
Rezystancja kontaktowa wprowadza spadek napięcia, powodując straty napięcia kontaktowego.
TOPCon, HJT i perowskit"/>
Ograniczanie strat elektrycznych
Wybierz płytki o dobrej strukturze krystalicznej i odpowiednim typie.
Opracuj idealne techniki tworzenia złącza pn.
Opracuj idealne techniki pasywacji.
Zastosuj rozsądne techniki kontaktu metalicznego.
Zastosuj doskonałe technologie przedniej powierzchni i pola tylnego.
Ograniczanie strat optycznych
Aby zmniejszyć straty optyczne i zwiększyć wydajność ogniw, przemysł opracował szereg metod i technologii pułapkowania światła. Należą do nich teksturowanie powierzchni płytki w celu zmniejszenia odbicia, powłoki antyrefleksyjne na przedniej powierzchni, powłoki odblaskowe na tylnej powierzchni oraz minimalizowanie obszaru zacienienia przez linie siatki.
TOPCon
TOPCon, znany również jako technologia pasywowanego kontaktu, jest powszechnie uważany za technologię ogniw słonecznych nowej generacji po PERC. W porównaniu z innymi potencjalnymi nowymi technologiami, takimi jak HJT i IBC, TOPCon można zmodernizować bezpośrednio z istniejących linii PERC lub PERT. W rezultacie producenci chcący zmodernizować swoje istniejące linie produkcyjne potrzebują stosunkowo niskich nakładów inwestycyjnych, osiągając jednocześnie solidny wzrost wydajności o około 1%.
Przednia strona ogniwa TOPCon jest zasadniczo taka sama jak konwencjonalnego ogniwa typu N lub N-PERT, składając się z emitera borowego (p+), warstwy pasywacyjnej i warstwy antyrefleksyjnej. Kluczowa technologia tkwi w tylnym pasywowanym kontakcie: tył płytki zawiera ultracienką warstwę tlenku (1–2 nm) oraz domieszkowaną fosforem mikro/amorficzną mieszaną cienką warstwę krzemu. W zastosowaniach dwustronnych metalizacja odbywa się poprzez sitodruk siatek Ag lub Ag-Al na przedniej stronie i siatek Ag na tylnej stronie.
Kontakt pasywowany tlenkiem tunelowym
Tunelowy tlenkowy kontakt pasywowany (TOPCon) przyciągnął ostatnio znaczną uwagę, ponieważ osiąga wysoką wydajność konwersji na poziomie 25,7%. Struktura TOPCon składa się z cienkiego tlenku tunelowego i domieszkowanej fosforem (P) warstwy kontaktowej polikrzemu. Warstwę polikrzemu domieszkowanego P można wytworzyć poprzez krystalizację a-Si:H lub bezpośrednie osadzanie polikrzemu metodą LPCVD. TOPCon wyróżnia się jako obiecujący kandydat wśród technologii wysokowydajnych ogniw słonecznych.
HJT Heterozłącze
Technologia heterozłącza (HJT) to metoda produkcji paneli słonecznych, która zyskuje na popularności w ciągu ostatniej dekady. Jest obecnie jednym z najskuteczniejszych procesów pozwalających osiągnąć wysokie poziomy wydajności i mocy wyjściowej, przewyższając nawet wydajność głównej technologii branżowej PERC. Ogniwa HJT łączą dwie różne technologie w jedną: krzem krystaliczny i amorficzną cienką warstwę. Wykorzystanie tych technologii razem pozwala pozyskać więcej energii niż stosowanie każdej z osobna, osiągając wydajność na poziomie 25% lub wyższą.
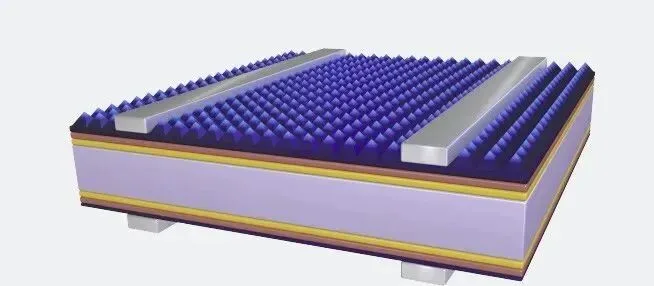
Struktura ogniwa HJT
Wykorzystując płytkę monokrystaliczną jako podłoże, na oczyszczonej i teksturowanej przedniej stronie płytki osadza się kolejno wewnętrzną warstwę a-Si:H o grubości 5–10 nm, a następnie warstwę a-Si:H typu p, tworząc heterozłącze p-n. Na tylnej stronie płytki osadza się warstwę wewnętrzną o grubości 5–10 nm oraz warstwę a-Si:H typu n, tworząc tylne pole powierzchniowe. Następnie osadza się przezroczystą warstwę przewodzącego tlenku, a na końcu sitodruk tworzy metalowe elektrody kolektorowe na wierzchu obu stron, budując symetryczne ogniwo słoneczne HJT.
Zalety ogniw HJT
Elastyczność i zdolność adaptacji — Ta technologia została opracowana z myślą o doskonałej wydajności produkcyjnej nawet w ekstremalnych warunkach pogodowych. Panele HJT mają niższy współczynnik temperaturowy niż konwencjonalne panele, co zapewnia wysoką wydajność przy podwyższonych temperaturach zewnętrznych.
Przewidywana żywotność — Średnio cienkowarstwowe moduły PV mogą wytrzymać do 25 lat, podczas gdy ogniwa HJT mogą działać normalnie przez ponad 30 lat.
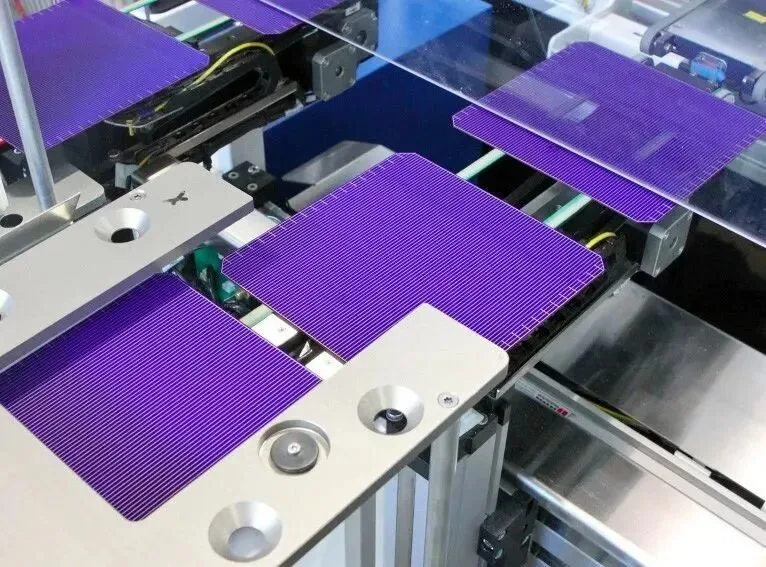
Wyższa wydajność — Większość dostępnych obecnie na rynku paneli heterozłączowych ma wydajność od 19,9% do 21,7%, co stanowi ogromną poprawę w porównaniu z innymi konwencjonalnymi ogniwami monokrystalicznymi.
Oszczędność kosztów — Amorficzny krzem stosowany w panelach HJT to opłacalna technologia PV. W porównaniu z innymi technologiami to cienkowarstwowe podejście słoneczne wymaga krótszego czasu produkcji. Dzięki uproszczonemu procesowi HJT jest bardziej przystępny cenowo niż alternatywne rozwiązania.
Perowskit
W 2009 roku materiały perowskitowe zostały po raz pierwszy użyte do osiągnięcia wydajności fotowoltaicznej na poziomie 4%. Do 2021 roku jednozłączowe ogniwa słoneczne z perowskitu (PSC) osiągnęły wydajność 25,5%. Szybka poprawa ogniw perowskitowych uczyniła je wschodzącą gwiazdą w dziedzinie PV i wzbudziła duże zainteresowanie w środowisku akademickim. Ponieważ ich metody działania są wciąż stosunkowo nowe, istnieje wiele możliwości dalszego badania podstawowej fizyki i chemii perowskitu.
Struktura ogniwa perowskitowego
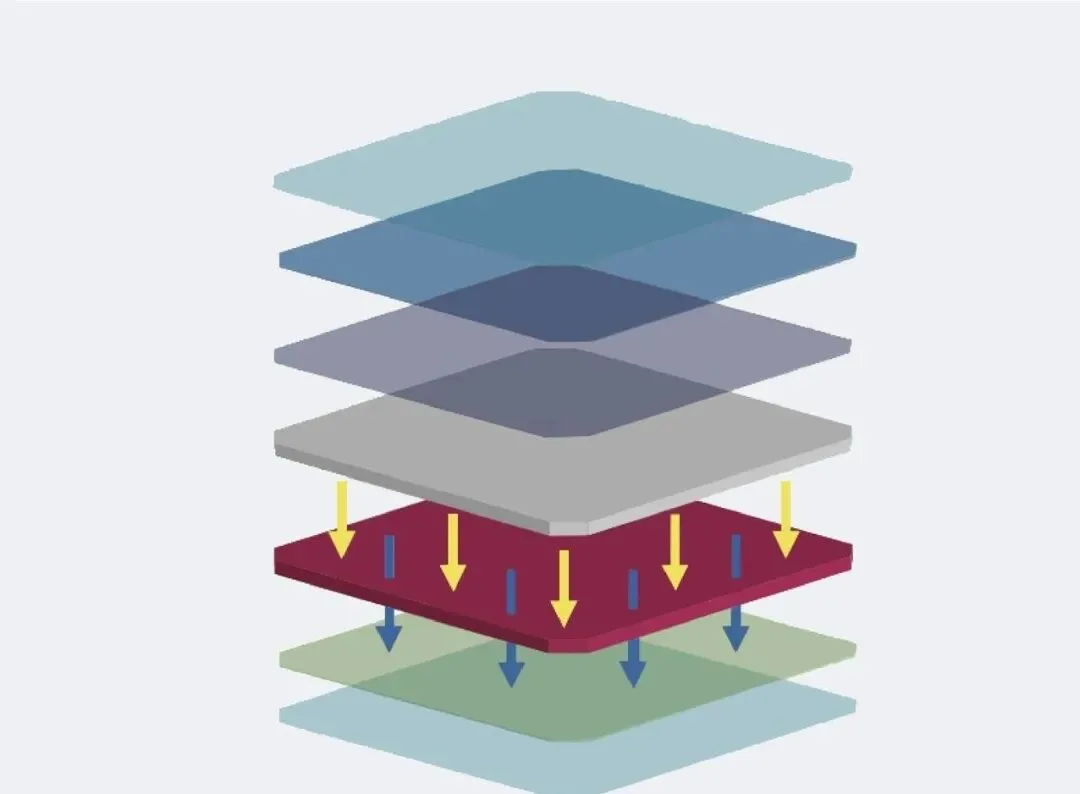
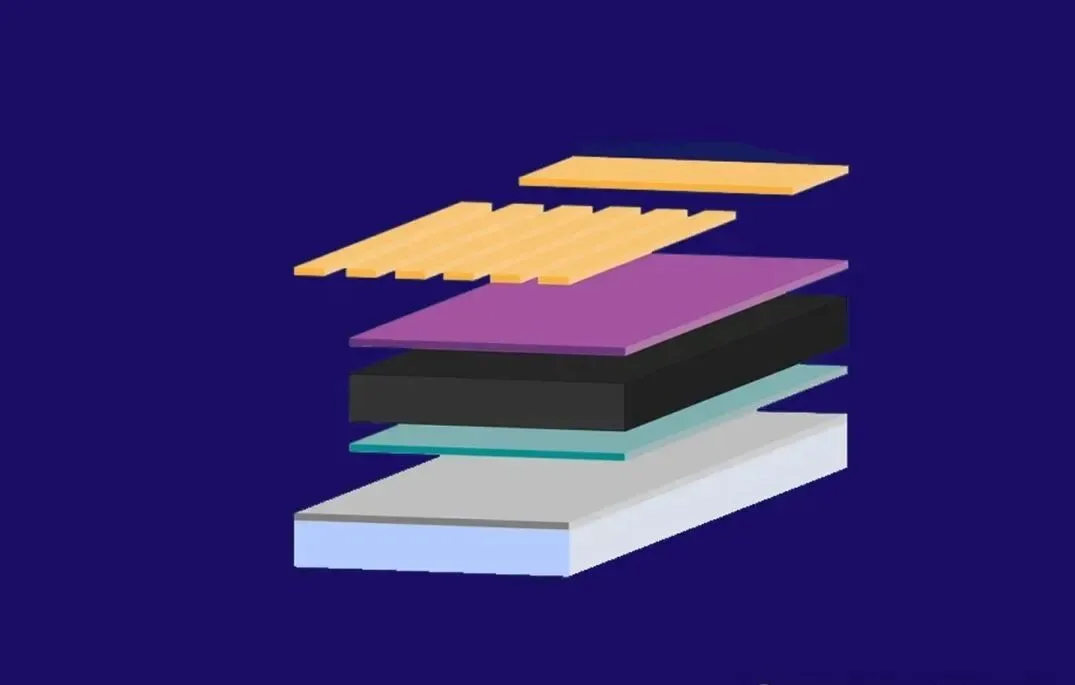
Większość zaawansowanych struktur ogniw słonecznych z perowskitu opiera się na pięciu komponentach: przezroczystym tlenku przewodzącym, warstwie transportującej elektrony (ETL), perowskicie, warstwie transportującej dziury (HTL) i elektrodzie metalowej. Zrozumienie i optymalizacja poziomów energii oraz interakcji różnych materiałów na tych granicach faz jest bardzo ekscytującym obszarem badań, który wciąż jest przedmiotem aktywnych dyskusji.
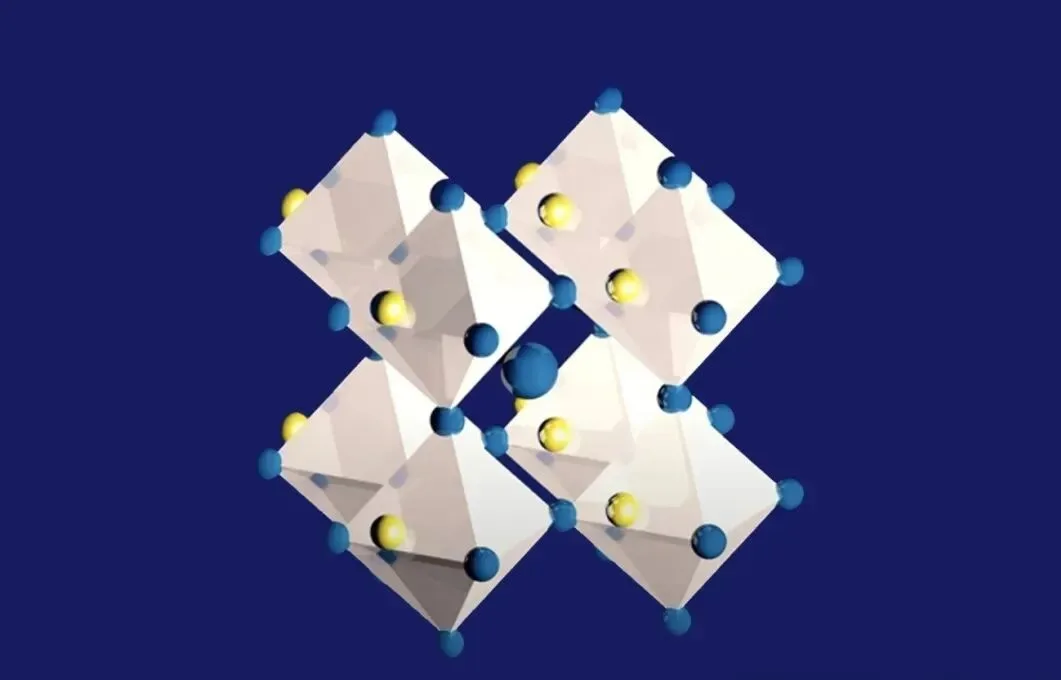
CaTiO3
Perowskit to nazwa minerału odkrytego w 1839 roku przez Rose'a w minerałach skalnych Gór Ural i nazwanego na cześć rosyjskiego geologa Perowskiego. Materiały perowskitowe mają zazwyczaj niskie prawdopodobieństwo rekombinacji nośników i wysoką ruchliwość nośników, co czyni je idealnymi materiałami do ogniw słonecznych.
Metody formowania warstwy perowskitu
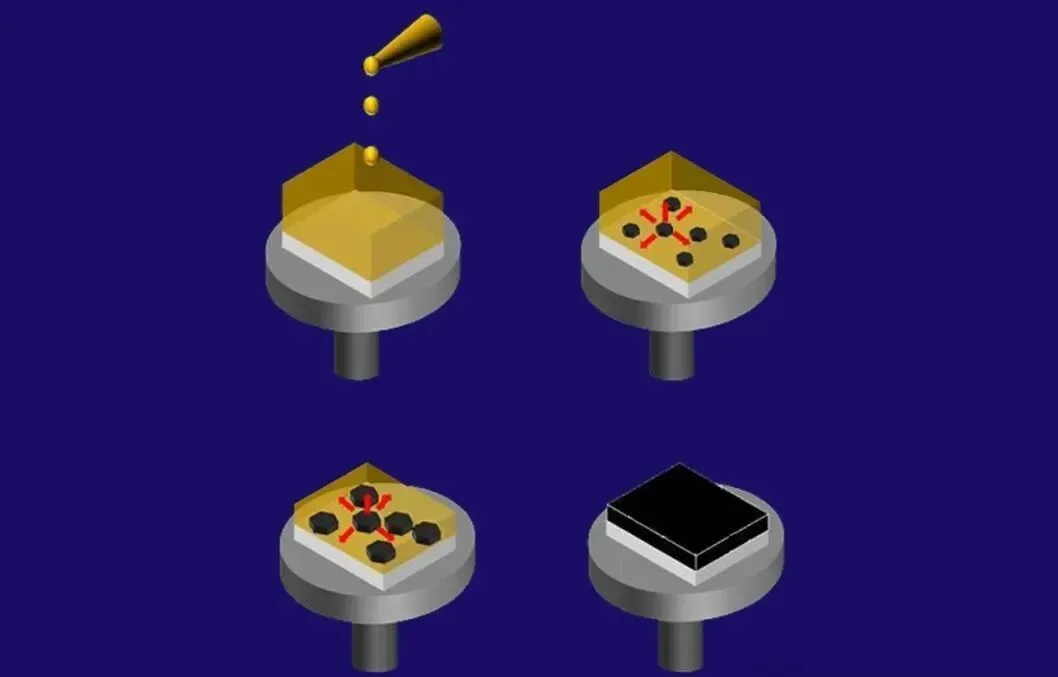
Klucz do poprawy wydajności konwersji energii w ogniwach słonecznych perowskitowych leży w optymalizacji morfologii warstwy. Metody formowania warstwy powszechnie stosowane w laboratorium to osadzanie jednoetapowe lub dwuetapowe. Aby sprostać zapotrzebowaniu na duże powierzchnie i niskie koszty warstw perowskitowych, do wytwarzania ogniw słonecznych perowskitowych wykorzystuje się również urządzenia przetwarzające, takie jak powlekanie szczelinowe, drukowanie i natryskiwanie.
Przyszłość perowskitu
Przyszłe badania nad perowskitem prawdopodobnie skupią się na ograniczaniu rekombinacji poprzez strategie takie jak pasywacja i redukcja defektów, a także na poprawie wydajności poprzez wprowadzanie perowskitów dwuwymiarowych i bardziej zoptymalizowanych materiałów interfejsowych. Warstwy ekstrakcji ładunku mogą przesunąć się z materiałów organicznych na nieorganiczne, aby poprawić wydajność i stabilność. Zwiększanie stabilności i ograniczanie wpływu na środowisko pozostają ważnymi obszarami.
Kontrola jakości w produkcji ogniw fotowoltaicznych
Krzemowe ogniwa PV są najczęściej spotykanymi ogniwami w komercyjnych panelach słonecznych, stanowiąc ponad 90% globalnej sprzedaży na rynku ogniw PV.
W laboratorium wydajność konwersji energii ogniw krzemowych przekracza 25% dla ogniw monokrystalicznych i osiąga 20% lub więcej dla ogniw polikrystalicznych. Jednak produkowane przemysłowo moduły słoneczne osiągają obecnie jedynie 18%–22% wydajności w standardowych warunkach testowych.
Czyszczenie i teksturowanie
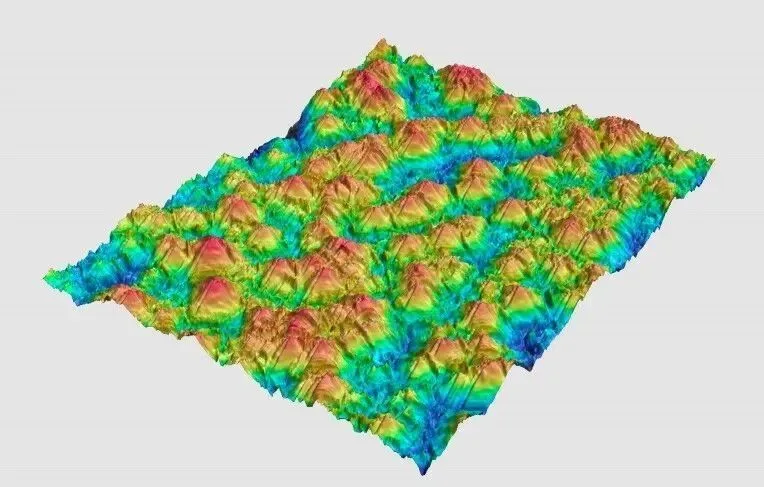
Trawienie usuwa warstwę uszkodzoną powierzchniowo i teksturuje powierzchnię, tworząc strukturę teksturowaną, która zatrzymuje światło i zmniejsza straty odbicia. Pomiar współczynnika odbicia powierzchni teksturowanej jest ważnym sposobem monitorowania procesu teksturowania.
Tworzenie złącza dyfuzyjnego i izolacja krawędzi
Dyfuzja termiczna i podobne metody tworzą na płytce warstwę dyfuzyjną o innym typie przewodności, tworząc złącze pn. Różne typy ogniw osadzają warstwę pasywacyjną o określonej grubości między złączem pn a płytką, aby uzyskać bardziej wydajne cienkowarstwowe ogniwo słoneczne. Proces ten monitoruje głównie czas życia nośników mniejszościowych, grubość płytki i współczynnik załamania światła.
Osadzanie powłoki antyrefleksyjnej
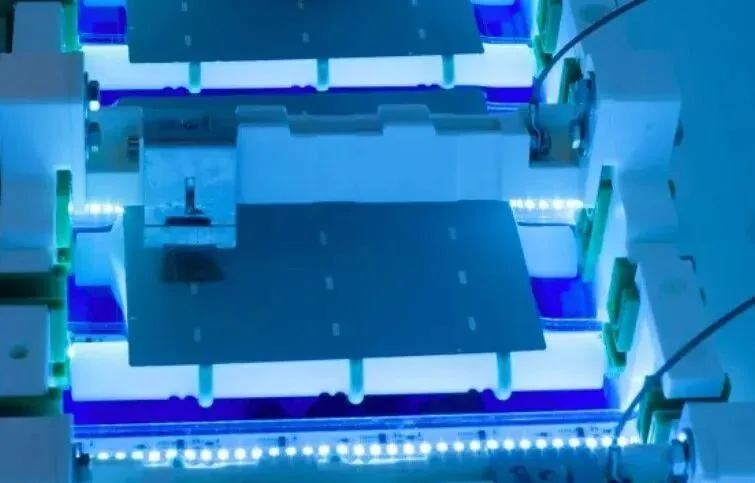
Aby jeszcze bardziej poprawić absorpcję światła, na powierzchnię płytki nakłada się warstwę antyrefleksyjną. Obecnie w branży stosuje się chemiczne osadzanie z fazy gazowej wspomagane plazmą (PECVD) do osadzania cienkiej warstwy na płytce, która jednocześnie pełni funkcję warstwy pasywacyjnej. Na tym etapie głównymi pomiarami są przepuszczalność warstwy antyrefleksyjnej oraz równomierność rezystancji powierzchniowej.
Wytwarzanie elektrod
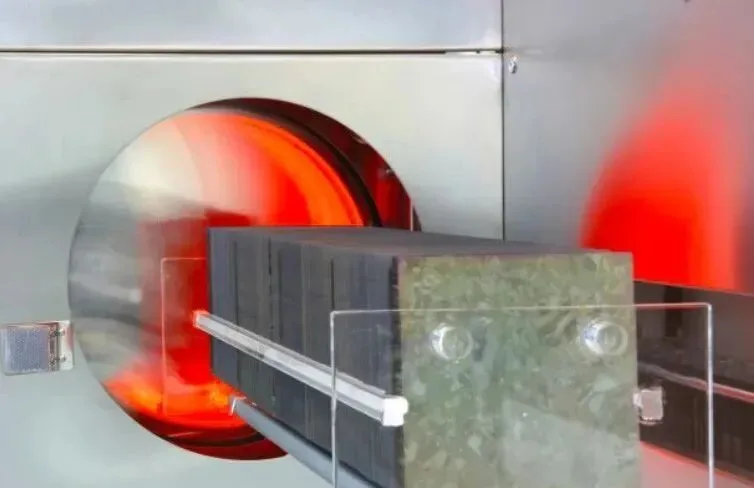
Elektrody w postaci linii siatki są sitodrukowane na przedniej stronie ogniwa, natomiast tylne pole powierzchniowe i elektroda tylna są drukowane na tylnej stronie, a następnie suszone i spiekane. W tym procesie kontrola temperatury, dokładność wyrównania oraz stosunek wysokości do szerokości linii siatki są niezbędnymi wskaźnikami monitorowania.
Opinia Ooitech
ooitech uważa: TOPCon, HJT i perowskit każdy na swój sposób popychają wydajność ogniw słonecznych do przodu, a rygorystyczna kontrola jakości produkcji jest tym, co ostatecznie zamienia te technologie w niezawodne, wysokowydajne moduły.