SiNx zbyt cienki i pasta srebrna przebija
Spis treści
Krótka odpowiedź: Przedni film azotku krzemu na ogniwie TOPCon musi spełniać dwa przeciwstawne wymagania, a zakres grubości, który spełnia oba, jest wąski. Warstwa SiNx działa jako powłoka antyrefleksyjna, więc grubszy film poprawia właściwości optyczne do pewnego momentu. Musi także wytrzymać etap wypalania i zapobiec przebiciu pasty srebrowej do krzemu podczas formowania kontaktu. Zbyt cienka powłoka powoduje, że srebro penetruje emiter, tworząc zwarcia; zbyt gruba powłoka uniemożliwia paście utworzenie właściwego kontaktu, zwiększając rezystancję kontaktową. Stosowane w produkcji grubości mieszczą się w zakresie od 40 nm do 80 nm, a szczyty wypalania wynoszą około 790 °C do 800 °C. Ta interakcja jest powodem, dla którego recepturę pasty i profil wypalania opracowuje się razem z recepturą powłoki, a nie niezależnie.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie produktu
Każdy, kto prowadzi linię procesową TOPCon , zetknął się z tym dylematem. Pokryj SiNx zbyt cienko i martwisz się, że pasta srebrna przepali warstwę pasywacyjną, obniżając Voc. Pokryj zbyt grubo, a rezystancja kontaktu gwałtownie wzrośnie i FF nie utrzyma się. Cienko przeraża, grubo też przeraża — więc jaka grubość jest „w sam raz”?
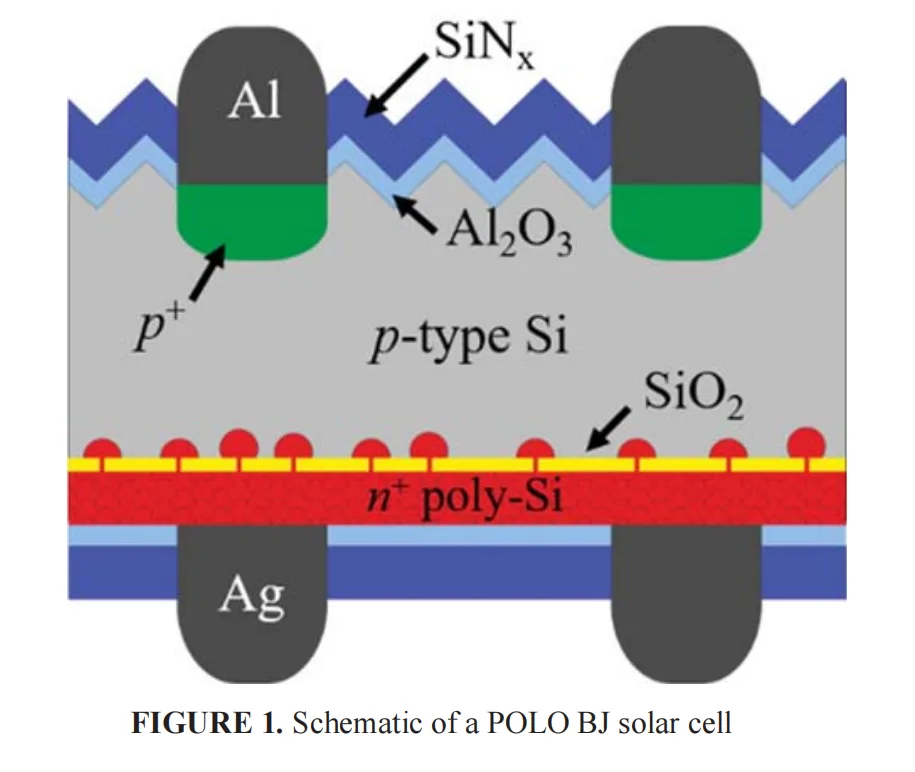
W 2022 roku zespół Min Byungsula w ISFH (Instytut Badań nad Energią Słoneczną Hamelin, Niemcy) opublikował w AIP Conference Proceedings badanie, które rozłożyło ten problem na czynniki pierwsze. Wykorzystali kontakty pasywujące POLO — akademicką nazwę tego, co branża nazywa TOPCon, zasadniczo strukturę ultracienkiego tlenku plus domieszkowanego polikrzemu poly-Si/SiOx — aby wyizolować, co naprawdę się dzieje.
Główny wniosek nie jest skomplikowany: grubość SiNx i temperatura wypalania to dopasowana para. Zmień grubość i musisz dostosować temperaturę. Zmień jedno bez zmiany drugiego, a albo Voc spadnie, albo FF się załamie.
Parametry techniczne
Jak zorganizowano eksperyment
ISFH użył płyt CZ typu p, z kontaktem n⁺ POLO na tylnej stronie ogniwa (tlenek tunelowy plus polikrzem domieszkowany fosforem).
Dwie kluczowe zmienne:
Grubość warstwy nakładkowej SiNx na tylnej stronie — od 40nm do 80nm
Szczytowa temperatura wypalania — dostosowana między 790°C a 810°C
Następnie zmierzyli dwie rzeczy: rezystywność kontaktu ρc (metodą TLM) oraz parametry IV ogniwa.
Wcześniej przyjrzeliśmy się artykułowi JA Solar z 2016 roku o tym, jak skład chemiczny (stosunek Si/N) przedniej warstwy antyrefleksyjnej SiNx wpływa na kontakt pasty srebrowej. Ta praca ISFH z 2022 roku dotyczy tego, jak grubość fizyczna z tylnej strony Osadzanie SiNx wpływa na kontakt pasty srebrowej. Połącz oba te aspekty, a pokryjesz oba wymiary — "skład chemiczny" i "grubość fizyczną", warstwę przednią i tylną.
Wszystkie próbki wypalane w 800°C, zmieniano tylko grubość tylnej warstwy SiNx
| Grubość SiNx | Mediana ρc (800°C) | Status |
|---|---|---|
| 40nm | ~1 mΩ·cm² | Bardzo niska |
| 50nm | ~1,5 mΩ·cm² | Zaczyna rosnąć |
| 60nm | ~7 mΩ·cm² | Wyraźnie rośnie |
| 70nm | ~30-40 mΩ·cm² | Strefa przejściowa, stromy wzrost |
| 80nm | ~600 mΩ·cm² | Prawie 600x wyższa niż przy 40nm |
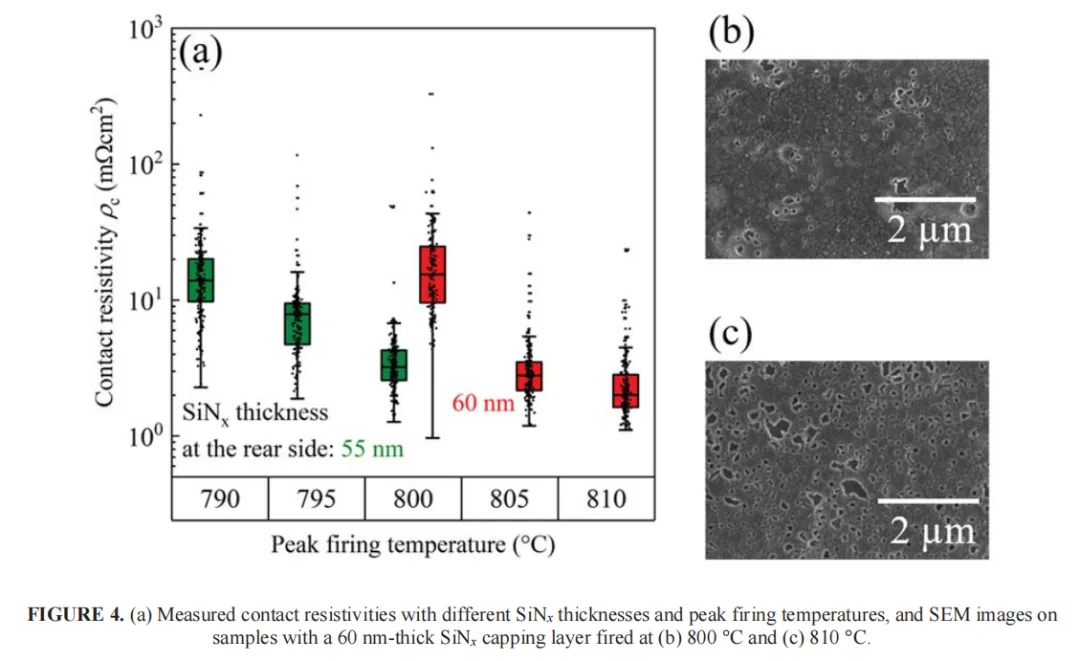
Skan temperatury wypalania dla próbek 55nm i 60nm
| Warunek | Mediana ρc |
|---|---|
| 55nm SiNx + 800°C | 3,2 mΩ·cm² |
| 60nm SiNx + 805°C | 2,8 mΩ·cm² |
| 60nm SiNx + 810°C | 2,0 mΩ·cm² |
Zalety techniczne
Pierwsze odkrycie: zbyt gruba warstwa i pasta nie może się przebić
Wszystkie próbki wypalane w temperaturze szczytowej 800°C , zmieniając tylko grubość tylnej warstwy osłonowej SiNx. Wzór jest jasny z powyższej tabeli — ilość SiNx, przez którą pasta może się przepalić podczas wypalania, jest ograniczona. Po przekroczeniu tego limitu pasta nigdy nie dociera do polikrzemu poniżej, więc rezystancja kontaktu gwałtownie rośnie.
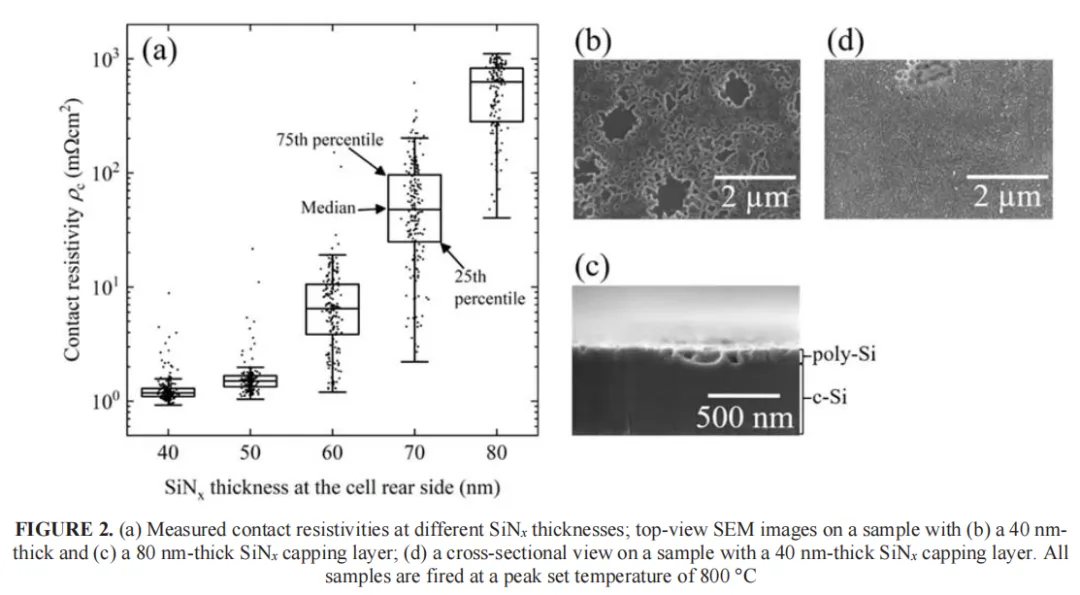
Obrazy SEM dostarczają bezpośredniego dowodu:
40nm SiNx: pasta całkowicie przepaliła zarówno SiNx, jak i polikrzem, pozostawiając dużo wżerów trawiących w skali mikronowej na polikrzemie. Polikrzem został miejscowo całkowicie usunięty — dobry kontakt, ale warstwa pasywacyjna uległa uszkodzeniu.
80nm SiNx: tylko znikoma liczba bardzo małych wżerów trawiących, brak obszarów, w których polikrzem został całkowicie usunięty — pasywacja się utrzymała, ale rezystancja kontaktu była prawie 600x wyższa (około 2,8 rzędu wielkości), a FF został praktycznie zniszczony.
Wniosek ISFH jest jednoznaczny: istnieje optymalne okno SiNx — między 50 a 60nm. Zbyt cienka — pasta przebija się przez pasywację i powstają kratery Voc. Zbyt gruba — pasta nie może się przebić i rezystancja kontaktu gwałtownie rośnie.
Drugie odkrycie: grubość i temperatura są ze sobą powiązane
ISFH nie poprzestało na stwierdzeniu „50-60nm jest najlepsze”. Zadali bardziej praktyczne pytanie z hali produkcyjnej: jeśli grubość SiNx się zmienia, czy temperatura wypalania również musi się zmienić?
Wybrali 55nm oraz 60nm grup i przeprowadzili skan temperatury od 790°C do 810°C.
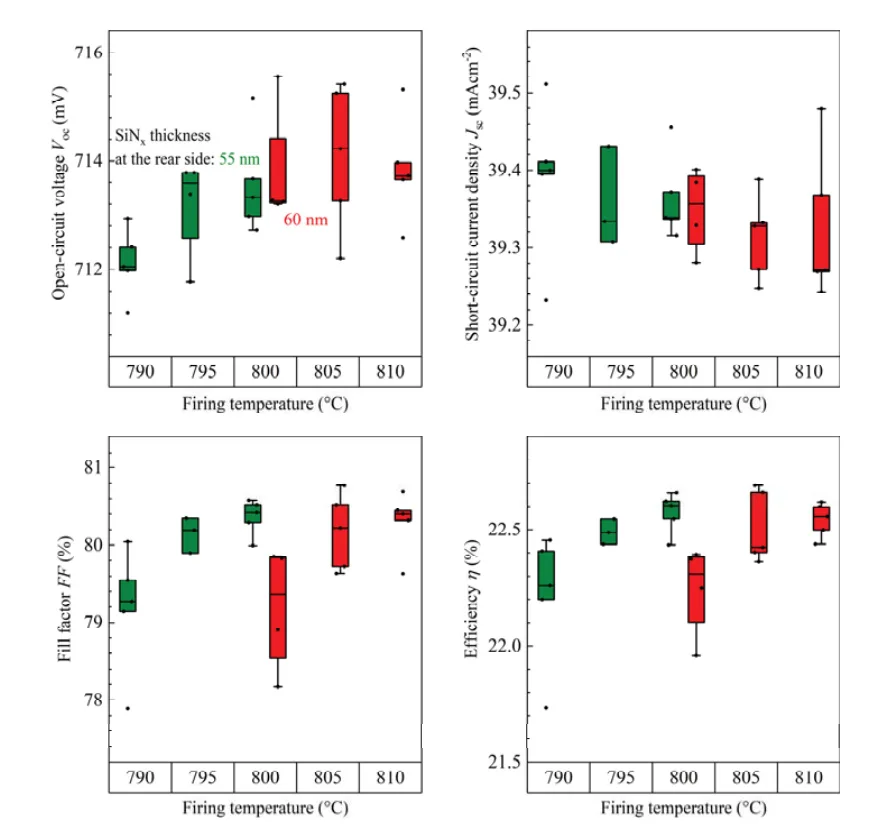
Wynik jest bardzo klarowny:
55nm SiNx: FF osiąga szczyt przy 800°C, tam najlepsza wydajność. Niżej — kontakt nie jest wystarczająco dobry; wyżej — pasywacja zaczyna cierpieć.
60nm SiNx: FF osiąga szczyt przy 805-810°C. Ponieważ SiNx jest grubsza, potrzebuje wyższej temperatury, aby pasta się przez nią wypaliła.
Mówiąc prosto: w tych warunkach testowych przejście z 55nm na 60nm przesuwa optymalną temperaturę wypalania w górę o około 5-10°C. To nachylenie jest jedynie punktem odniesienia dla tego samego systemu past — zmień pasty i musisz przeprowadzić ponowną kalibrację.
Dane dotyczące rezystywności kontaktu również to potwierdzają: wyższa temperatura, lepszy kontakt — o ile nie przekroczysz granicy, przy której zaczynasz wypalać pasywację.
Mechanizm: rozmiar wżeru trawiącego jest kluczem
ISFH użyło SEM, aby przedstawić bardzo jasne kryterium:
Wżery o średnicy większej niż 1μm: polikrzem całkowicie usunięty, pasywacja uszkodzona → Voc spada
Wżery o średnicy mniejszej niż 1μm: polikrzem niecałkowicie usunięty, pasywacja nienaruszona → rezystancja kontaktu spada, Voc bez zmian
ISFH ujęło to wprost: „pewna liczba małych wżerów trawiących jest niezbędna do wytworzenia dobrego kontaktu. Wżery trawiące o średnicy poniżej 1μm wydają się nie mieć wpływu na jakość pasywacji.”
Kryterium linii: wżery trawienne nie są lepsze, gdy jest ich mniej, ani lepsze, gdy jest ich więcej — celem jest mały rozmiar, umiarkowane rozmieszczenie. Jeśli pod mikroskopem widzisz wiele wżerów >1μm, temperatura jest zbyt wysoka lub SiNx zbyt cienki, a pasywacja już ulega uszkodzeniu.
Zastosowanie produktu
Co linia produkcyjna może faktycznie wykorzystać?
1. Grubość SiNx nie jest lepsza, gdy jest cienka, ani lepsza, gdy jest gruba. Poniżej 40nm pasta wypala się przez pasywację i powstają kratery Voc; powyżej 80nm pasta nie może się wypalić, a rezystancja kontaktu wzrasta prawie 600x.
2. Grubość i temperatura są ze sobą powiązane. Zmień grubość SiNx, a temperatura wypalania musi za tym podążać. Dane ISFH dają punkt odniesienia — w tych warunkach każde dodatkowe 5nm SiNx przesuwa temperaturę szczytową w górę o około 5-10°C — ale po zmianie past należy przeprowadzić ponowną kalibrację.
3. Wżery trawienne są wskaźnikiem „okna”. Spójrz na rozmiar i gęstość wżerów za pomocą SEM i możesz ocenić, czy twoja obecna kombinacja grubości i temperatury mieści się w oknie. Wiele wżerów >1μm → zbyt gorąco lub film zbyt cienki; prawie brak wżerów → zbyt zimno lub film zbyt gruby, kontakt może być problemem.
4. Grubość tylnego filmu również decyduje o wydajności kosmetycznej i wyborze pasty. Trzy powyższe punkty dotyczą tego, jak grubość wpływa na rezystancję kontaktu i FF poprzez wypalenie się pasty lub jego brak. Ale na linii grubość tylnego SiNx kontroluje znacznie więcej niż tylko wydajność elektryczną.
W rzeczywistej masowej produkcji tylny SiNx jest zazwyczaj kontrolowany w zakresie 70-85nm — grubszy niż 50-60nm „optimum kontaktu” w artykule ISFH. Powód jest prosty: artykuł zmierzył czyste optimum kontaktu dla swojej konkretnej struktury POLO i konkretnej pasty, podczas gdy linia produkcyjna musi jednocześnie zbalansować pasywację, kontakt i jednolitość koloru, i wybiera grubszy, bardziej stabilny zakres. Co ważniejsze, pasty do linii komercyjnych wykorzystują inny system fryty szklanej niż pasta laboratoryjna ISFH, więc okno grubości SiNx, które można wypalić, jest również inne.
Zmień grubość, a współczynnik załamania się zmieni, a kolor interferencyjny filmu przesunie się wraz z nim. Zbyt cienki lub zbyt gruby i wafle pokazują zmienność koloru, odbiegający kolor i podobne kosmetyczne obniżki, które bezpośrednio zmniejszają uzysk kosmetyczny. To z kolei nakłada twarde wymaganie na producenta pasty: pasta musi pasować do okna procesowego folii tylnej, a nie wymuszać, by folia tylna dostosowała się do jednej konkretnej pasty. Grubość i temperatura muszą być dobrane parami, a grubość pasty i folii również musi być dobrana parami — linia jest systemem, a nie jednopunktową korektą.
Trzy rzeczy, których nie powiedział artykuł
Związek między POLO i TOPCon. Kontakt POLO, którego użył ISFH, to zasadniczo ultracienki tlenek plus domieszkowany polikrzem (poly-Si/SiOx), w zasadzie taka sama struktura jak dzisiejsza tylna struktura TOPCon, więc wnioski przenoszą się bezpośrednio. POLO to nazwa akademicka zaproponowana przez ISFH; TOPCon to termin standardowy w branży; w istocie ta sama struktura.
Model pasty wpływa na głębokość penetracji. Różne pasty mają różne składy fryty szklanej i mogą przepalać różne grubości SiNx. Wartość 50-60nm ISFH opiera się na jednej konkretnej paście — po zmianie pasty może być konieczna ponowna kalibracja.
Nie uwzględniono długoterminowej niezawodności. Czy małe wżery trawiące rozrosną się w duże przez 25 lat starzenia na zewnątrz? Czy interfejs ulegnie dalszej degradacji w warunkach wilgotnego gorąca? Artykuł nie odpowiada.
Czytając to razem z JA Solar 2016
| Wymiary | JA Solar 2016 | ISFH 2022 |
|---|---|---|
| Zastosowanie | Przednia warstwa antyrefleksyjna SiNx (ARC) | Tylna warstwa nakrywająca SiNx |
| Fokus | Skład chemiczny SiNx (stosunek Si/N) | Fizyczna grubość SiNx |
| Główna zmienna | Stosunek gazów SiH₄/NH₃ | Grubość SiNx + temperatura wypalania |
| Tryb awarii | Nieprawidłowy stosunek Si/N → nierównowaga lepkości fryty → wysoka rezystancja kontaktu | Nieprawidłowa grubość → przepalenie lub brak przepalenia |
| Kierunek poprawy | Dostroić stosunek gazów do optymalnego okna | Dobrać grubość i temperaturę parami |
| Wspólny mechanizm | Kinetyka reakcji fryta-SiNx decyduje o jakości kontaktu | Głębokość penetracji fryta-SiNx decyduje o jakości kontaktu |
Połóż oba artykuły obok siebie, a otrzymasz pełny obraz procesu folii przedniej i folii tylnej: skład chemiczny decyduje o tym, czy możesz uzyskać dobry kontakt, a grubość fizyczna decyduje o tym, czy uszkodzisz to, co znajduje się pod spodem podczas kontaktu.
Przesuń stosunek Si/N powłoki, a Rs gwałtownie rośnie, FF się załamuje, wydajność spada
Przypomnienie dla linii: nie patrz tylko na poly, szukając utraty wydajności
Po obu artykułach wracamy do własnej linii. Goniąc za utratą wydajności, odruch inżyniera to najpierw sprawdzić grubość tylnego poly, poziom domieszkowania, grubość tlenku tunelowego — ich wpływ na FF i Voc jest dobrze znany i są to standardowe punkty kontrolne. Ale tylna warstwa nakładkowa SiNx jest często lekceważona jako „warstwa pasywacyjna/kosmetyczna”, a niewiele osób myśli o niej w kategoriach rezystancji kontaktu.
Wartość tego artykułu ISFH polega właśnie na tym, że przywraca tę pomijaną zmienną z powrotem do rozmowy: zła grubość folii tylnej, pasta nie wypala się na wylot lub wypala na wylot, a FF i tak się załamuje. Następnym razem, gdy trafisz na sytuację „parametry poly nietknięte, a FF tajemniczo spadł”, nie krąż tylko wokół poly — wróć i sprawdź, czy grubość folii tylnej i temperatura wypalania nadal do siebie pasują.
Warto zauważyć: eksperyment ISFH opiera się na konwencjonalnym wypalaniu. Technologia LECO, obecnie szeroko stosowana na liniach, może optymalizować kontakt poprzez późniejszy etap laserowy/prądowy, co w pewnym stopniu zmniejsza wrażliwość na dopasowanie temperatury wypalania i grubości — ale grubość folii tylnej to wciąż podstawowe okno i nie można jej ignorować.
Opinia Ooitech
Widzimy to samo na każdej linii TOPCon, którą uruchamiamy — tylna nakładka SiNx jest traktowana jak zwykła warstwa koloru, a potem FF cicho spada i nikt nie sprawdza dopasowania grubości i temperatury. Dane ISFH pokrywają się z tym, co skłania ludzi ku LECO, ponieważ oddzielenie formowania kontaktu od etapu wypalania daje realny margines, gdy chemia fryty pasty i okno folii tylnej nie do końca się zgadzają. Jeśli chcesz zobaczyć, jak te etapy wyglądają na prawdziwej linii modułów — powłoka, wypalanie, stringowanie i wszystko inne — kanał Ooitech na YouTube pod www.youtube.com/ooitech wart jest obserwowania. I pamiętaj, że to badanie na poziomie ogniwa; linia modułów dziedziczy te ogniwa, ale los kontaktu jest już przypieczętowany wcześniej.
Bibliografia
Min B. i in., AIP Conf. Proc. 2487, 020014 (2022) (DOI: 10.1063/5.0089239)
Chen X.Y. i in., Solar Energy 126 (2016) 105–110 (DOI: 10.1016/j.solener.2016.01.001)