Podstawy maszyny do stringowania PV — stringer do tabowania ogniw słonecznych
Spis treści
Krótka odpowiedź: Tabber-stringer wykonuje jedno zadanie na początku linii modułów: lutuje taśmę na pojedynczych ogniwach słonecznych i łączy te ogniwa w szeregowy łańcuch. Każde pęknięcie, zimny lut lub przesunięta taśma powstałe w tym miejscu są trwałe, ponieważ żadna późniejsza stacja nie może naprawić połączenia, które jest już zamknięte w laminacie. Proces polega na stopieniu powłoki lutowniczej na taśmie, więc strefa lutowania pracuje powyżej temperatury topnienia używanego stopu: konwencjonalne powłoki ołowiowe topią się w temperaturze około 183°C, a popularne stopy bezołowiowe w około 217°C. Maszyny utrzymują tę strefę w wąskiej tolerancji, a nasza platforma AM050FH określa ją na ±7,5°C. Kilka liczb mówi najwięcej o tym, ile maszyna jest warta: odsetek uszkodzeń ogniw klasy A, który obecne maszyny utrzymują na poziomie 0,2% lub niższym; dokładność pozycjonowania, typowo ±0,15 mm; oraz wydajność dopasowana do twojego laminatora, a nie do broszury. Ta strona omawia podstawy i trzy klasy maszyn.
Co robi stringer, różnica między maszynami ręcznymi, półautomatycznymi i w pełni automatycznymi oraz cztery liczby, o które warto zapytać przed przeczytaniem jakiejkolwiek oferty.
Produkcja modułów PV · Podstawy PV · autor: Jerry, Ooitech
To jest strona, którą wysyłam nabywcom dopiero zaczynającym produkcję modułów. Nie dlatego, że stringer jest trudny do zrozumienia, ale dlatego, że jest to jedyna stacja, w której mały błąd procesowy staje się trwały, a większość ludzi dowiaduje się o tym po pierwszej złej partii.
Co robi maszyna
Stringowanie to sposób, w jaki pojedyncze ogniwa stają się użytecznym napięciem. Jedno ogniwo wytwarza około pół wolta, więc moduł potrzebuje ogniw połączonych szeregowo, zanim będzie mógł zrobić cokolwiek użytecznego. Stringer robi to, lutując ocynowaną taśmę miedzianą od przodu jednego ogniwa do tyłu następnego, powtarzając ten wzór, aż powstanie pełny łańcuch o długości wymaganej przez projekt modułu.
Brzmi to jak proste zadanie mechaniczne i mechanicznie takie jest. Trudność jest termiczna. Taśma jest pokryta stopem lutowniczym, a maszyna musi podgrzać tę powłokę powyżej temperatury topnienia, zwilżyć srebrne palce ogniwa i ponownie schłodzić, nie przegrzewając ani nie pękając płytki. Płytka ma grubość od 130 do 180 mikrometrów, czyli jest cieńsza niż dwukrotnie złożona kartka papieru. Zbyt szybkie nagrzewanie powoduje jej wygięcie. Zbyt mocny nacisk powoduje odpryski. To wąskie okno jest powodem, dla którego wybór stringera jest w rzeczywistości kwestią kontroli procesu, a nie mechaniki.
Trzy klasy maszyn
Niemal każdy stringer na rynku należy do jednej z trzech grup, a grupa ma większe znaczenie niż marka przy planowaniu budżetu. Podział dotyczy tego, jak dużą część cyklu maszyna obsługuje samodzielnie, a nie tego, jak nowoczesna jest konstrukcja.
Ręczne. Operator umieszcza ogniwa i taśmę ręcznie i lutuje za pomocą prostych narzędzi lub podgrzewanego stołu. Nakłady są niskie, podobnie jak powtarzalność: dokładność pozycjonowania ogranicza oko operatora, wydajność mierzy się w dziesiątkach modułów dziennie, a ryzyko uszkodzeń jest wysokie. Wciąż można je spotkać w laboratoriach, pilotażowych liniach uniwersyteckich i warsztatach szkoleniowych, i są rozsądnym sposobem na sprawdzenie projektu modułu przed zainwestowaniem w linię. Nie są rozwiązaniem produkcyjnym.
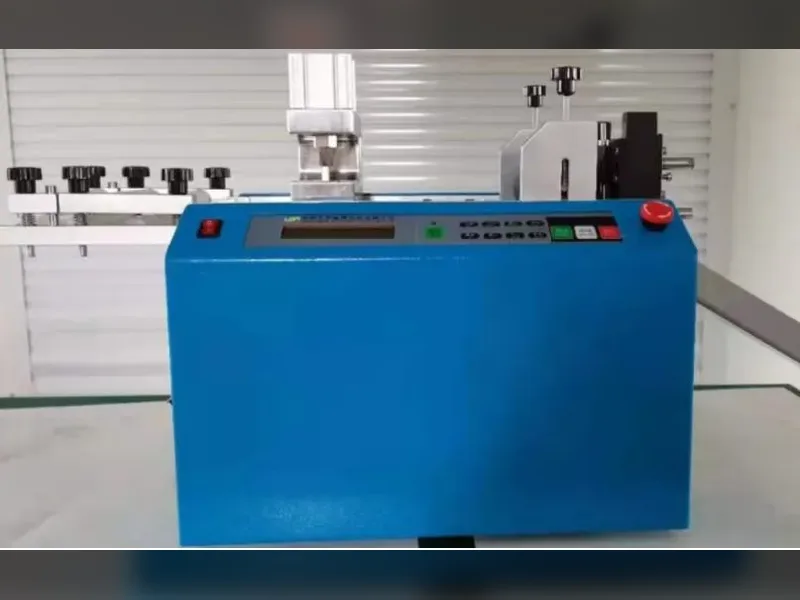
Półautomatyczne. Maszyna przejmuje podawanie taśmy i lutowanie, podczas gdy operator nadal obsługuje przenoszenie łańcuchów, załadunek i rozładunek. To klasa, z którą większość fabryk spotyka się najpierw, ponieważ rozkłada koszty inwestycyjne na etapy i można ją później rozbudować. Jakość zależy w dużym stopniu od operatora, a powtarzalność lutowania waha się bardziej między zmianami niż na w pełni automatycznej platformie. Dla linii o mocach od 5 do 60 MW często jest to rozsądny punkt wyjścia.
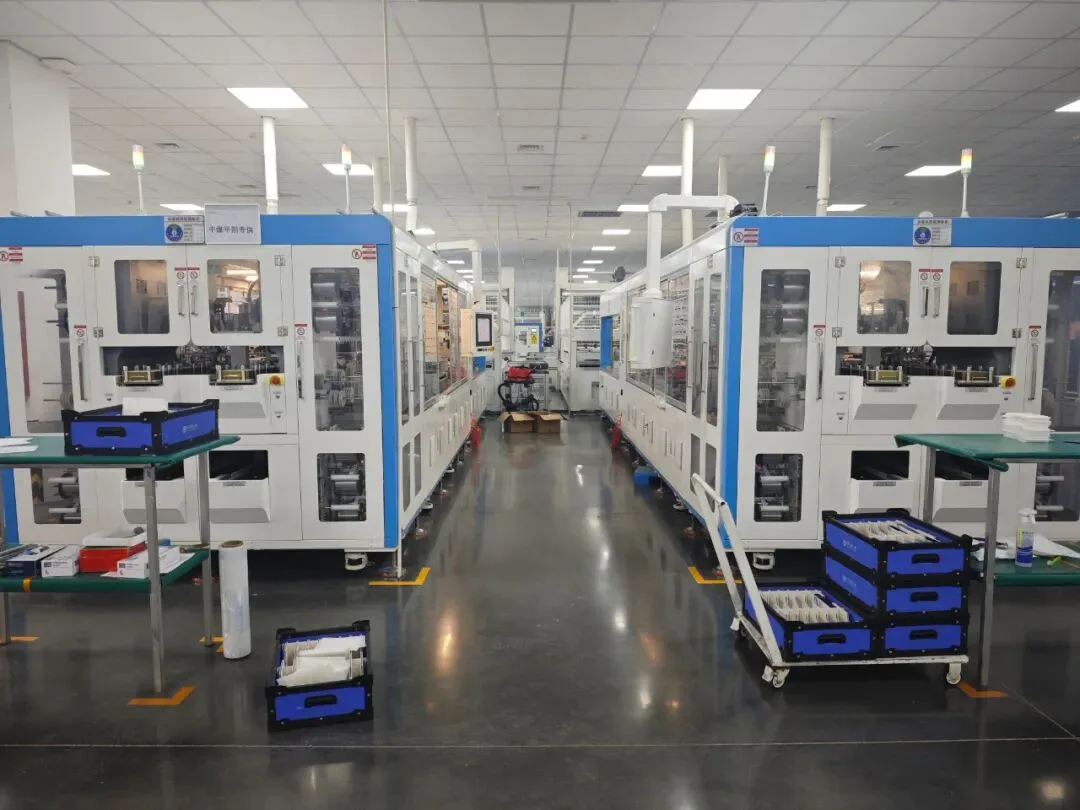
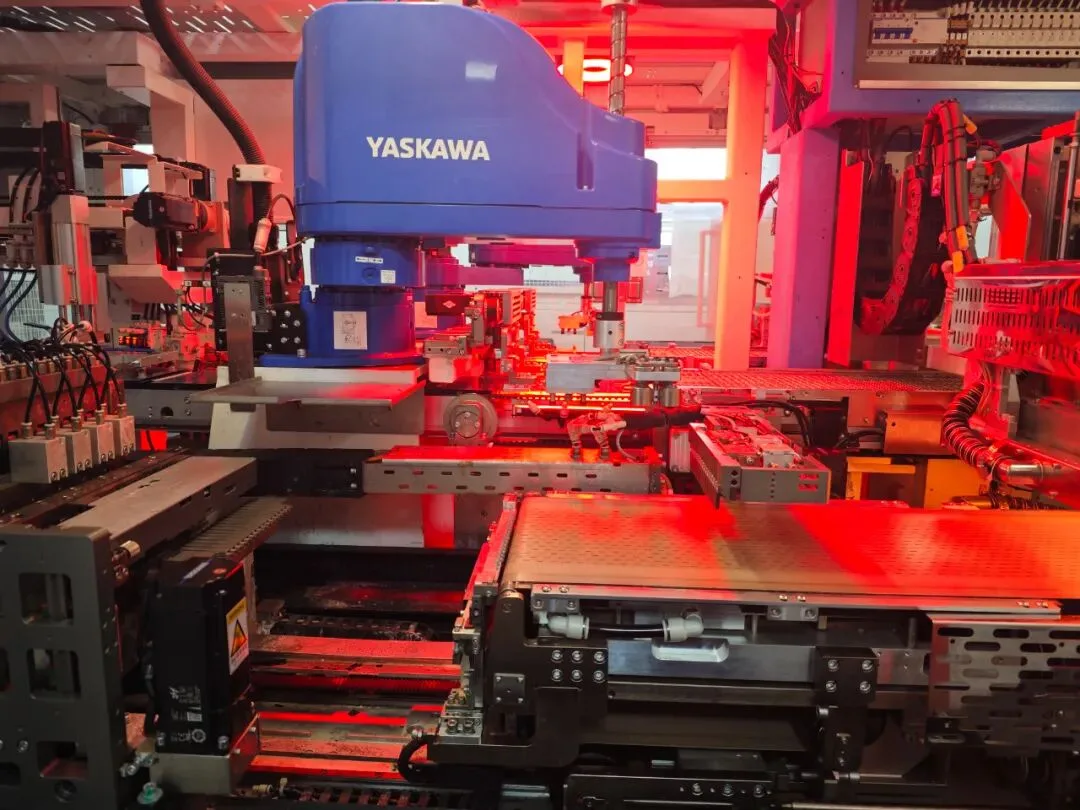
W pełni automatyczne. Załadunek, wyrównywanie wizyjne, podawanie taśmy, lutowanie i przenoszenie łańcuchów odbywają się bez udziału operatora. Dokładność pozycjonowania, wydajność i powtarzalność są wyższe, a zależność od pracy ludzkiej gwałtownie spada. Ceną jest koszt inwestycyjny i potrzeba rzeczywistej funkcji utrzymania ruchu. Główne fabryki modułów traktują tę klasę jako domyślną powyżej około 100 MW.
| Klasa | Co obsługuje maszyna | Gdzie pasuje |
|---|---|---|
| Ręczny | Nic; operator umieszcza ogniwa i taśmę oraz lutuje ręcznie | Laboratorium, linia pilotażowa, szkolenia. Nie jest rozwiązaniem produkcyjnym |
| Półautomatyczny | Podawanie taśmy i lutowanie; operator nadal przenosi i ładuje łańcuchy | Linie 5–60 MW oraz modernizacje z ręcznego stringowania |
| W pełni automatyczne | Załadunek, wyrównywanie wizyjne, podawanie taśmy, lutowanie i przenoszenie łańcuchów | Linie ciągłe, domyślnie powyżej około 100 MW |
Podane powyżej przedziały wydajności to reguła praktyczna, a nie specyfikacja. O tym, jakiej klasy naprawdę potrzebujesz, decyduje czas cyklu stacji za tobą. W pełni automatyczny stringer zasilający półautomatyczną stację układania to pieniądze wydane na wąskie gardło, które już nie istnieje.
Gdzie znajduje się w linii
Stringer znajduje się po sortowaniu ogniw i cięciu laserowym, a przed układaniem. W tym miejscu jest pierwszym nieodwracalnym krokiem między ogniwem a gotowym modułem: laminowanie można powtórzyć, a ramowanie poprawić, ale zimny lut lub pęknięte ogniwo wewnątrz gotowego łańcucha pozostaje w module przez następne 25 lat.
Dlatego stringer ma zwyczaj wyznaczania górnej granicy wydajności linii, nawet gdy nie jest najdroższą maszyną na hali. Dlatego też jego takt musi być dopasowany do stacji układania i laminatora, a nie wybierany w izolacji. Dalej łańcuchy są łączone przez maszyna do bussingu i sprawdzane przez Tester EL, a niezgodność w którymkolwiek z tych trzech punktów objawia się jako kolejka, a nie jako raport o wadach. Jeśli wciąż mapujesz całą sekwencję, przegląd wyposażenia linii omawia każdą stację po kolei.
Cztery liczby, o które warto zapytać najpierw
Pełna karta danych stringera zawiera dwadzieścia parametrów. Cztery z nich decydują o większości wyniku i właśnie te cztery najczęściej pozostają niejasne w pierwszej ofercie.
- Odsetek uszkodzeń. Maszyny obecnej generacji utrzymują go na poziomie 0,2% lub niższym na ogniwach klasy A, a wartość ta powinna być podana wraz z klasą ogniw, na których została zmierzona. Wszystko luźniejsze kosztuje cię ogniwa bezpowrotnie.
- Dokładność pozycjonowania i umieszczania. To dwa różne parametry. Dokładność pozycjonowania określa, jak precyzyjnie porusza się maszyna; dokładność umieszczania określa, gdzie trafia taśma. Obecne maszyny podają odpowiednio około ±0,15 mm i ±0,2 mm, a oferta, która podaje jedną wartość bez wskazania, której dotyczy, jest warta dodatkowego pytania.
- Wydajność według typu ogniwa. Maszyny podstawowe osiągają około 1200 ogniw na godzinę, klasa robocza 2400, a platformy wysokiej prędkości około 6800. Wydajność różni się w zależności od typu ogniwa na tej samej maszynie, więc pojedyncza wartość bez podanego formatu mówi bardzo niewiele.
- Tolerancja kontroli temperatury. Strefa lutowania musi pozostawać w wąskim zakresie między dobrym złączem a uszkodzeniem termicznym. Nasza platforma AM050FH określa ±7,5°C z konfigurowalnymi górnymi i dolnymi limitami na HMI.
Co dalej
Ta strona celowo kończy się na wprowadzeniu. Kolejne dwa pytania, które zadają kupujący, to jak maszyna faktycznie działa szczegółowo i jak ją wybrać, a oba są omówione w przewodnik po maszynach tabber i stringer: sześć stacji, dlaczego podczerwień zastąpiła gorące powietrze, przejście z multi-busbar na zero-busbar, kompatybilność ogniw w technologiach PERC, TOPCon, HJT i BC oraz ile kosztują różne klasy maszyn.
Jeśli już wiesz, czego chcesz, a otwartym pytaniem jest, od kogo to kupić, to osobna decyzja z własną listą kontrolną, przedstawiona w jak ocenić producenta maszyn do tabber stringer. Jeśli chodzi o konkretne platformy, a nie kategorie, SS-1500B to nasza maszyna klasy podstawowej, a SS-2500B to model o wyższej wydajności.
Podsumowanie: jeśli dopiero zaczynasz przygodę ze stringowaniem, nie zaczynaj od porównywania maszyn. Ustal planowaną wydajność, formaty ogniw na najbliższe dwa lata i czas cyklu stacji, którą już posiadasz. Te trzy odpowiedzi eliminują większość rynku, zanim przeczytasz choćby jedną ofertę, a ich zmiana teraz jest znacznie tańsza niż po postawieniu maszyny na hali.
Dane techniczne odnoszą się do danych maszyn Ooitech. Zakresy wydajności i wartości dokładności są typowe dla każdej klasy maszyn i są potwierdzane względem Twoich formatów ogniw przed wyceną.