Smugi PL, pęcherze i ślady łódki: który krok
Spis treści
Krótka odpowiedź: Rozmazy fotoluminescencji, pęcherzenie i ślady łódki to trzy odrębne sygnatury defektów, a pora roku ma znaczenie: od czerwca do września ponad 80% defektów na poziomie płytki na wielu liniach pochodzi z tej samej grupy przyczyn procesowych. Te trzy wyglądają podobnie na obrazie o niskiej rozdzielczości i mają całkowicie różne rozwiązania. Rozmaz PL zwykle wskazuje na problem z zanieczyszczeniem lub obsługą, a nie termiczny. Pęcherzenie wynika z etapu osadzania lub suszenia, w którym warstwa utworzyła się nierównomiernie. Ślady łódki to sygnatura nośnika — pozycja płytki w łódce odtworzyła się w procesie. Grubości warstw w grze wynoszą 1 nm, 1,5 nm, 3 nm, 5 nm i 6 nm, co jest wystarczająco cienkie, aby efekt powierzchniowy dominował nad zachowaniem objętościowym. Kolejność diagnostyki powinna podążać za kształtem defektu, a nie za kolejnością procesu.
Produkcja modułów PV · autor: Jerry, Ooitech
Smugi PL, pęcherze i ślady łódki: który etap sprawdzić najpierw?
Co roku od czerwca do września ponad 80% fabryk ogniw słonecznych doświadcza dokładnie tego samego problemu. Hala produkcyjna utrzymywana jest w stałej temperaturze 25℃, receptury procesowe pozostają niezmienione, przepływy gazów są całkowicie normalne, a krzywe temperatur mieszczą się w granicach specyfikacji. Jednak czas życia nośników mniejszościowych po pasywacji stale spada. Wahania wydajności są zwykle bagatelizowane jako niejasny efekt letni. Ten przewodnik analizuje cztery możliwe do działania i śledzenia przyczyny źródłowe oraz oferuje praktyczne korekty procesu na sezon letni.
Scena problemu i profil defektu
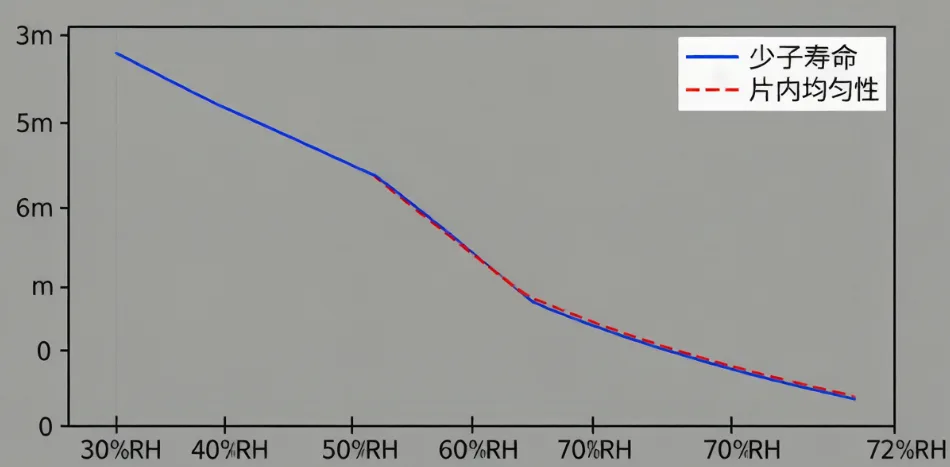
Weźmy prawdziwy przypadek z fabryki w Chinach Wschodnich z tego czerwca. Hala produkcyjna miała stabilne 25℃, ale wilgotnościomierz w cleanroomie wskazywał 72%. W porównaniu do 30% wilgotności zimą to ponad dwukrotnie więcej. Inżynierowie procesu zauważyli, że czas życia nośników mniejszościowych po pasywacji spadł ogólnie, z typowych 2 ms do 1,2 ms. Co gorsza, płytki na górze i na dole tej samej rury wykazywały 40% różnicę w czasie życia.
To nie jest odosobniony incydent. Możesz kontrolować temperaturę hali produkcyjnej, ale wilgotność to zupełnie inna bestia. Nagła letnia burza może łatwo podnieść wilgotność w cleanroomie z 50% do 80%. Każdy pojedynczy krok procesu pasywacji jest wysoce wrażliwy na tę wilgoć.
Pasywacja to nie tylko nakładanie warstwy. Pomyśl o tym jak o dwustopniowej rakiecie. Etap pierwszy to sama depozycja, opierająca się na pasywacji chemicznej z Al₂O₃ lub SiNₓ w celu wysycenia wiszących wiązań, plus pasywacja efektem polowym w celu tłumienia rekombinacji powierzchniowej. Etap drugi to pasywacja wodorem. Wypalanie w wysokiej temperaturze wypycha wodór z warstwy, wpychając go w powierzchnię krzemu i defekty objętościowe, aby spasywować pozostałe wiszące wiązania.
Prawdziwym czynnikiem decydującym o końcowej jakości pasywacji jest to, jak dobrze wodór jest uwalniany podczas wypalania. Zachowanie wodoru — od jego formy w warstwie po kinetykę uwalniania i ścieżkę dyfuzji — jest silnie związane zarówno z temperaturą, jak i wilgotnością. Właśnie dlatego letnie defekty są wywoływane przez zmiany wilgotności, a nie zmiany temperatury.
Cztery linie transmisji wilgotności w pasywacji
Rozłóżmy to na cztery konkretne linie transmisyjne. Hala może być klimatyzowana, ale te cztery obszary są bezpośrednio narażone na letnie warunki.
Linia 1: Odchylenie zawartości wodoru spowodowane temperaturą wody chłodzącej
Komory PECVD wymagają stałego chłodzenia podczas osadzania, aby utrzymać precyzyjne pole temperatury. Chillery zazwyczaj mają skraplacze umieszczone na dachu lub na zewnątrz, wykorzystując wodę rzeczną lub studzienną, która jest całkowicie zależna od pory roku.
Zimą temperatura na zewnątrz wynosi około 5–10℃, utrzymując wodę chłodzącą idealnie stabilną na poziomie 20–22℃. Latem upał przekracza 35℃. Wydajność chillera spada, a temperatura wody chłodzącej łatwo wzrasta do 28–30℃.
Twoja cleanroom może nadal mieć 25℃, ale cieplejsza woda chłodząca bezpośrednio zmienia temperaturę ścian komory PECVD. Rozkład promieniowania cieplnego się przesuwa. Wafle znajdujące się w różnych pozycjach wewnątrz tuby doświadczają zupełnie różnych rzeczywistych temperatur osadzania. Różnica temperatur między górnym a dolnym waferem się powiększa, co wyjaśnia tę ogromną 40% wariancję czasu życia w tej samej partii.
Niezależnie od tego, czy używasz ALD dla Al₂O₃, czy PECVD dla SiNₓ, zmieniona temperatura komory oznacza, że gęstość filmu i zawartość wodoru ulegną zmianie.
| Temperatura osadzania | Charakterystyka filmu | Zachowanie wodoru |
|---|---|---|
| Nieco niska | Gęsty, wysoka zawartość H, głównie N-H/Si-H | Wymaga wyższej temperatury wypalania do pełnego uwolnienia |
| Nieco wysoka | Luźny, wysoka zawartość H, słabe wiązania H | Uwalnia się zbyt szybko, gromadzi się na interfejsie |
Produkcja przemysłowa opiera się na bardzo wąskim optymalnym oknie równoważącym gęstość filmu i zawartość wodoru. Odchylenie zaledwie ±5℃ może wypchnąć cię z tego okna. Gdy letnia woda chłodząca staje się zbyt ciepła, całe pole temperatury komory się przesuwa, a parametry filmu dryfują razem z nim.
Linia 2: Pęcherze AlOₓ z powodu niedopasowanej historii termicznej
Ten problem kryje się w luce czasowej, którą większość ludzi pomija. Główne urządzenia ALD zazwyczaj wykonują 28–35 cykli dla osadzania Al₂O₃, osiągając grubość 4,5–6 nm. Następujące po tym osadzanie PECVD SiNₓ odbywa się w temperaturze 400–580℃. Ta temperatura jest już wystarczająco wysoka, aby wprawić wodór wewnątrz Al₂O₃ w agresywny ruch.
Jeśli szybkość nagrzewania i czas wygrzewania w PECVD są odpowiednio dobrane, część wodoru w Al₂O₃ jest płynnie uwalniana podczas tej fazy wstępnego nagrzewania. Reszta pozostaje stabilna i uwalnia się prawidłowo później w piecu do wypalania. Warunki letnie rujnują ten rytm.
Po pierwsze, występują wahania procesu ALD. Warstwa Al₂O₃ o grubości 5 nm to optymalny punkt pod względem kosztów i pasywacji, co oznacza, że jej bezwzględna zawartość wodoru jest naturalnie wysoka. Wysoka wilgotność latem powoduje, że w filmie zostaje uwięzione więcej wodoru.
Po drugie, osadzanie SiNₓ metodą PECVD działa jako główna faza wygrzewania dla Al₂O₃. Jeśli nagrzewanie jest zbyt szybkie lub przetrzymanie w wysokiej temperaturze zbyt krótkie, wodór nie uwalnia się w wystarczającym stopniu.
Po trzecie, temperatury wypalania osiągają 700–900℃. Cały ten uwięziony wodór wydostaje się naraz, dyfundując w kierunku granicy Si/Al₂O₃. Tworzy cząsteczki gazowego H₂ i buduje ogromne lokalne ciśnienie.
Wreszcie, gdy ciśnienie przekroczy wytrzymałość adhezyjną filmu, pojawia się pęcherzenie.
Wysoka wilgotność -> Więcej uwięzionego H -> Słabe wstępne uwalnianie w PECVD -> Wysoka temperatura wypalania = Pęcherzenie.
Pod mikroskopem zobaczysz powierzchnię płytki pokrytą drobnymi pęcherzami o średnicy 2–10 μm. Każdy pojedynczy pęcherz oznacza martwą strefę, w której pasywacja zniknęła.
Linia 3: Podwyższona wilgotność tła w piecach rurowych
To z pewnością najbardziej przeoczana linia, a jednak niezwykle zabójcza w produkcji letniej. W czasie czuwania piece rurowe PECVD są wystawione na działanie atmosfery. Letnie powietrze osiąga 60–80% RH. Rura pieca absorbuje znacznie więcej wilgoci niż zimą.
Gdy odpompowujesz i nagrzewasz do osadzania, ta uwięziona wilgoć desorbuje i miesza się z gazem procesowym. Ta wilgotność tła całkowicie zakłóca osadzanie SiNₓ na trzy sposoby:
Dryf współczynnika załamania: SiNₓ wymaga ścisłego współczynnika załamania 2,05–2,10 do kontroli absorpcji światła i pasywacji. Wilgotność tła zmienia stosunek Si/N. Letnia wilgoć może łatwo obniżyć współczynnik poniżej 2,05, niszcząc jakość pasywacji.
Zmienione wiązania wodorowe: H⁺ w parze wodnej konkuruje z wiązaniami Si-H i N-H w SiNₓ. Zakłóca to sposób uwalniania wodoru podczas późniejszego wypalania.
Pogorszona czystość granicy: Wilgoć tworzy metastabilną warstwę Si-OH na powierzchni płytki na początku osadzania. Rujnuje to wiązanie między krzemem a Al₂O₃ lub SiNₓ, natychmiast zwiększając gęstość pułapek na granicy.
Linia 4: Ukryta luka Q-Time przed utlenianiem tunelowym
Ten etap występuje wcześnie w linii, zaraz po polerowaniu alkalicznym i przed osadzaniem tlenku tunelowego. Odkryty krzem wystawiony na działanie powietrza tworzy naturalną warstwę tlenku, a szybkość jej wzrostu zależy wyłącznie od wilgotności i temperatury otoczenia.
W temperaturze 25℃ i wilgotności względnej 80% odkryty krzem tworzy 1 nm naturalnej warstwy tlenku w ciągu zaledwie jednej godziny. Jeśli awarie sprzętu lub opóźnienia w harmonogramie pozostawią te płytki w cleanroomie na dwie lub trzy godziny, ta naturalna warstwa może osiągnąć 1,5 nm lub więcej.
Ten naturalny tlenek jest luźny i pełen defektów. Gdy próbujesz na nim wyhodować swój wysokiej jakości tlenek tunelowy o grubości 1,2–1,5 nm, obie warstwy się łączą. Teraz twoja warstwa tunelowa ma grubość 2–3 nm — dwukrotnie więcej niż zakłada specyfikacja projektowa, o okropnej jakości strukturalnej.
To wywołuje brutalny łańcuch reakcji. Zbyt gruba warstwa tunelowa blokuje tunelowanie elektronów. Podczas domieszkowania polikrzemu fosfor z trudem dyfunduje przez tę grubą barierę. Obszary, w których warstwa tunelowa jest zbyt cienka, zostają nadmiernie domieszkowane, powodując rekombinację Augera i spadek czasu życia nośników, co objawia się jako ciemne smugi w testach PL. Obszary, w których jest zbyt gruba, zostają niedomieszkowane, zwiększając rezystancję kontaktową. Powoduje to ciemne krawędzie wokół śladów łódki w testach EL. Ostatecznie napięcie obwodu otwartego (Voc) gwałtownie spada w całej partii.
Podsumowanie przyczyn źródłowych: cztery transmisje, nie pojedyncza usterka
Problemy z pasywacją latem nie są nowe, ale inżynierowie tracą czas na sprawdzanie menu i przepływów gazów, ponieważ szukają pojedynczego punktu awarii. Przyczyną źródłową jest wilgotność zakłócająca cały łańcuch.
Rosnąca temperatura wody chłodzącej przesuwa temperaturę komory. Wysoka wilgotność otoczenia zwiększa zawartość wodoru i powoduje pęcherzenie. Wilgoć w piecu w trybie czuwania psuje współczynnik załamania SiNₓ. Opóźnione przetwarzanie pozwala naturalnemu tlenkowi rosnąć w niekontrolowany sposób, powodując smugi PL i ślady łódki.
Praktyczne sugestie dotyczące kontroli procesu latem
Oto jak to naprawić na hali produkcyjnej.
Po pierwsze, monitoruj wodę chłodzącą. Śledź temperaturę na wlocie i różnicę temperatur, nie tylko temperaturę komory. Jeśli woda chłodząca przekroczy 24℃, natychmiast sprawdź chillery i w razie potrzeby ręcznie skompensuj mocą PECVD lub czasem osadzania. Powiąż punkt rosy w cleanroomie z codziennym monitoringiem.
Po drugie, dostosuj receptury ALD do lata. Nieznacznie zwiększ temperaturę osadzania ALD w oknie 180–300℃ lub wydłuż czas przedmuchu. To zagęszcza film i obniża początkową zawartość wodoru, zapobiegając późniejszemu pęcherzeniu. Wydłuż także szybkość nagrzewania lub czas przetrzymania podczas osadzania SiNₓ metodą PECVD, aby dać wodorowi więcej czasu na łagodne uwolnienie.
Po trzecie, częściej wygrzewaj swoje piece rurowe. Wykonuj krótkie wygrzewanie w 500℃ przez 15 minut co 4 godziny w trybie czuwania, aby usunąć zaabsorbowaną wilgoć. Jeśli to możliwe, utrzymuj niewielkie nadciśnienie przedmuchu N₂ podczas czuwania.
Po czwarte, opracuj dedykowaną bazową recepturę pasywacji na lato. Nie zgaduj. Miej gotowy zestaw parametrów ALD i PECVD do podmiany, gdy wilgotność przekroczy określony próg.
Po piąte, ściśle kontroluj swój czas Q. Płytki muszą przejść od polerowania alkalicznego do pieca utleniającego w czasie poniżej godziny. W przypadku opóźnienia przechowuj je w szafie azotowej o niskiej wilgotności.
Szybka lista kontrolna pasywacji na lato
| Nr | Element kontrolny | Cel kontrolny | Osoba odpowiedzialna |
|---|---|---|---|
| 1 | Temperatura wody chłodzącej | Codzienne monitorowanie, alarm przy przekroczeniu progu | Sprzęt/Infrastruktura |
| 2 | Punkt rosy w cleanroomie | Ścisłe przestrzeganie limitów bazowych | Infrastruktura |
| 3 | Wygrzewanie pieca rurowego | Krótkie wygrzewanie co 4 godziny w trybie czuwania | Inżynier procesu |
| 4 | Czas Q od polerowania do utleniania | Poniżej 1 godziny | Zespół produkcyjny |
| 5 | Receptury ALD/PECVD | Przełącz na predefiniowaną bazę letnią | Zespół procesowy |
Opinia Ooitech
Stabilność sprzętu jest równie krytyczna jak receptura procesowa, gdy sezonowe skoki wilgotności zakłócają halę produkcyjną. Fabryki często doświadczają spadku wydajności tylko dlatego, że wilgoć otoczenia zmienia historię termiczną i dynamikę wodoru w warstwach pasywacyjnych. Rozwiązanie tych ukrytych zmiennych — takich jak wydajność chłodnicy, atmosferyczny czas Q i desorpcja wilgoci w trybie czuwania — robi ogromną różnicę w utrzymaniu spójnej wydajności ogniw. Opanowanie tych subtelnych kontroli środowiskowych odróżnia przeciętną konfigurację produkcji paneli słonecznych od naprawdę zoptymalizowanej linii produkcyjnej o wysokiej wydajności.