PERC vs TOPCon vs HJT vs BC: dlaczego ogniwa słoneczne różnią się tak
Spis treści
Krótka odpowiedź: PERC, TOPCon, HJT i BC różnią się głównie tym, co dzieje się na powierzchni ogniwa i na tylnym kontakcie, a nie w samym płytce krzemowej. PERC pasywuje tył ogniwa typu p i otwiera przez niego lokalne kontakty. TOPCon umieszcza ultracienki tlenek tunelowy, około 2 nm, pod domieszkowaną warstwą polikrzemu, dzięki czemu nośniki tunelują przez pasywowaną powierzchnię, co podnosi napięcie obwodu otwartego. HJT osadza cienkie warstwy amorficznego krzemu na obu powierzchniach i wykorzystuje niższe temperatury procesu. BC przenosi oba kontakty na tył, całkowicie eliminując zacienienie przednich szyn zbiorczych. Konsekwencją dla producenta jest to, że każda ścieżka oznacza inny zestaw dodatkowych kroków procesowych i inny poziom zgodności z istniejącymi liniami — TOPCon wymaga głównie dodatkowej dyfuzji i osadzania, podczas gdy HJT zastępuje całą sekwencję termiczną. Ta różnica w zgodności z linią wyjaśnia, dlaczego branża zbiegła się w taki sposób.
Produkcja modułów PV · autor: Jerry, Ooitech
Główne pytanie tego wydania
Od typu P do typu N, od PERC do TOPCon, HJT i BC, co właściwie oznaczają te litery? Jakie różne problemy rozwiązują i na co powinni zwracać uwagę specjaliści od łańcucha dostaw przy ich wyborze?
Dostawca A mówi: „Nasz moduł TOPCon osiąga wydajność 22,5%, o jeden punkt więcej niż PERC”. Dostawca B mówi: „Nasz moduł HJT ma lepszy współczynnik temperaturowy i generuje więcej energii w gorących warunkach”. Dostawca C mówi: „Nasz moduł BC nie ma linii siatki z przodu, wygląda czyściej i pasuje do projektów rozproszonych”.
Jak więc je porównać? Jeśli patrzysz tylko na cenę i wydajność znamionową, przegapisz rzeczy, które naprawdę mają znaczenie:
Różne ścieżki technologiczne mają różne wydajności produkcji masowej, co wpływa na stabilność dostaw.
Zużycie pasty srebrnej jest różne (HJT jest wyższe), co wpływa na trendy kosztów i ryzyko dostaw.
Mechanizmy degradacji są różne (P-type ma LID, N-type ma LeTID), co wpływa na roszczenia gwarancyjne.
Temperatury procesu są różne (HJT to proces niskotemperaturowy), co wpływa na sprzęt, progi inwestycyjne i ogólny krajobraz dostawców.
To wydanie pomoże Ci zbudować kompletne ramy porównania ścieżek technologicznych.
Zrozumienie tego w jednym zdaniu
PERC to szczyt technologii P-type (pasywacja tylna), TOPCon to główna ścieżka produkcji masowej N-type (pasywacja kontaktowa), HJT to wysokowydajna ścieżka niskotemperaturowa (pasywacja interfejsu heterozłącza), a BC przenosi elektrody na tył jako rozwiązanie estetyczne. Rozwiązują ten sam problem z różnych stron: redukcję strat wydajności.
Prosta analogia
Strata wydajności ogniwa słonecznego jest jak pięciopiętrowy dom, który przecieka na każdym piętrze:
Wyciek na pierwszym piętrze (strata absorpcji): światło przechodzi prosto, nie będąc pochłoniętym.
Wyciek na drugim piętrze (strata termalizacyjna): nadwyżka energii wysokoenergetycznych fotonów zamienia się w ciepło.
Wyciek na trzecim piętrze (strata rekombinacyjna): elektrony i dziury rekombinują, zanim zostaną rozdzielone.
Wyciek na czwartym piętrze (strata rezystancyjna): prąd napotyka opór w ogniwie i elektrodach i zamienia się w ciepło.
Wyciek na piątym piętrze (strata zacienienia): przednie elektrody blokują część światła słonecznego.
PERC naprawia głównie trzecie piętro (rekombinacja tylna). TOPCon naprawia głównie część kontaktową trzeciego piętra (rekombinacja kontaktowa). HJT niemal całkowicie remontuje trzecie piętro (pasywacja interfejsu). BC naprawia głównie piąte piętro (przeniesienie elektrod na tył w celu wyeliminowania zacienienia).
Uwaga dotycząca łańcucha dostaw: różne ścieżki naprawiają różne piętra, ale koszt i trudność naprawy każdego piętra są różne. To, co wybierasz, to nie tylko liczba wydajności, ale kompromis „w co zainwestować, ile strat można zaoszczędzić i jaką cenę zapłacić”.
Zasady profesjonalne
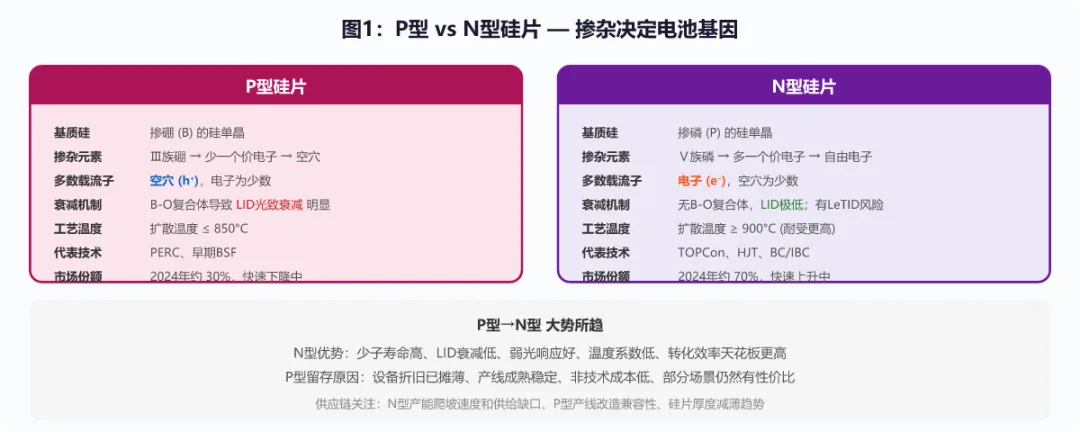
Typ P vs typ N: wybór podłoża
| Pozycja | Płytka typu P | Płytka typu N |
|---|---|---|
| Domieszkowanie | Bor | Fosfor |
| Nośnik większościowy | Dziury | Elektrony |
| Degradacja LID | Bardziej zauważalna (rekombinacja bor-tlen) | Niższa |
| Wrażliwość na zanieczyszczenia | Wyższa | Niższa (wyższy czas życia nośników mniejszościowych) |
| Technologia reprezentatywna | PERC | TOPCon, HJT, niektóre BC |
Trend: typ N zastępuje typ P jako główny nurt, ponieważ czas życia nośników mniejszościowych płytek typu N jest wyższy (elektrony żyją „dłużej”), a w połączeniu z bardziej zaawansowaną pasywacją pozwala osiągnąć wyższą wydajność.
PERC: dodanie warstwy ochronnej na tyle
PERC oznacza Passivated Emitter and Rear Cell. Na tyle tradycyjnego ogniwa typu P dodaje:
Warstwę pasywacji Al2O3 (tlenek glinu) w celu zmniejszenia rekombinacji tylnej.
Warstwę ochronną SiNx (azotek krzemu) w celu zwiększenia odbicia tylnego, odbijając niepochłonięte fotony z powrotem, dając im drugą szansę na absorpcję.
Główne straty, którym zaradzono: rekombinacja na tylnej stronie oraz strata transmisji na tylnej stronie.
Cechy łańcucha dostaw: najbardziej dojrzała technologia, najbardziej kompletny łańcuch dostaw, najniższy koszt, ale pułap wydajności około 23,5%. Ma największą bazę instalacji, z najłatwiej dostępnymi częściami zamiennymi i wymianą.
TOPCon: precyzyjna bramka kontaktowa
TOPCon oznacza Tunnel Oxide Passivated Contact. Kluczowa struktura: na tylnej stronie płytki typu N wytwarza się bardzo cienką warstwę tlenku (SiO2, około 1-2nm), a następnie pokrywa ją domieszkowaną warstwą polikrzemu.
Warstwa tlenku działa jak bramka, blokując rekombinację nośników mniejszościowych (dziur), jednocześnie pozwalając nośnikom większościowym (elektronom) tunelować (stąd „tunelowanie”).
Domieszkowana warstwa polikrzemu zapewnia dobry kontakt elektryczny i obniża rezystancję kontaktu.
Główne straty, którym zaradzono: rekombinacja w obszarze kontaktu metalicznego oraz rezystancja kontaktu.
Cechy łańcucha dostaw: wysoka kompatybilność z liniami PERC (możliwość modernizacji) i obecnie główna ścieżka masowej produkcji typu N. Należy obserwować zużycie pasty srebrowej, wydajność procesu warstwy tlenku i dane dotyczące degradacji.
HJT: dwie warstwy ochronne otaczające płytkę
HJT oznacza Heterojunction Technology. Struktura: po obu stronach krystalicznej płytki typu N osadza się warstwę samoistnego amorficznego krzemu (i-a-Si:H) jako pasywację, następnie pokrywa domieszkowaną warstwą amorficznego krzemu, a na końcu przezroczystym tlenkiem przewodzącym (TCO).
„Hetero” oznacza, że krzem krystaliczny i krzem amorficzny to dwa różne materiały półprzewodnikowe.
Dwie warstwy i-a-Si:H zapewniają doskonałą pasywację powierzchni.
Cały proces jest przeprowadzany w niskiej temperaturze (<200°C, podczas gdy PERC/TOPCon wymagają 800°C+).
Główne straty, którym zaradzono: rekombinacja powierzchniowa oraz strata temperaturowa (niższy współczynnik temperaturowy, lepsze działanie w wysokiej temperaturze).
Cechy łańcucha dostaw: wysoka wydajność i dobre zachowanie temperaturowe, ale duże inwestycje w sprzęt, wysokie zużycie pasty srebrowej i potrzeba targetów (ITO dla TCO). Proces niskotemperaturowy oznacza brak kompatybilności z istniejącymi liniami wysokotemperaturowymi i wymaga nowych mocy produkcyjnych.
BC / IBC: przenoszenie elektrod na tylną stronę
BC oznacza Back Contact, a IBC – Interdigitated Back Contact. Przód tradycyjnego ogniwa ma metalowe linie siatki (elektrody), które blokują około 5%-7% światła słonecznego. Technologia BC umieszcza wszystkie elektrody dodatnie i ujemne z tyłu, pozostawiając przód całkowicie niezacieniony.
Jak to działa: regiony P+ i N+ są naprzemiennie rozmieszczone z tyłu, tworząc lokalne złącza PN, z elektrodami dodatnimi i ujemnymi w układzie naprzemiennym.
Główne straty, którym zaradzono: zacienienie przez elektrodę przednią.
Cechy łańcucha dostaw: czysty przód (bez linii siatki) i wysoka wydajność, ale złożony proces, duże wyzwania wydajnościowe i wiele barier patentowych. Nadaje się do wysokiej klasy rynku rozproszonego.
Przegląd mapy strat wydajności
| Rodzaj straty | Zasada | PERC | TOPCon | HJT | BC |
|---|---|---|---|---|---|
| Strata absorpcyjna | Fotony przechodzą/odbijają się | Poprawione odbicie tylne | Takie samo | Takie samo | Brak zacienienia przedniego |
| Strata termalizacyjna | Nadwyżka energii fotonów o wysokiej energii zamienia się w ciepło | Taka sama (związana z przerwą wzbronioną, trudna do zmiany przez trasę) | Takie samo | Takie samo | Takie samo |
| Rekombinacja powierzchniowa | Defekty powierzchniowe wychwytują nośniki | Pasywacja przednia | Przód + tył | Doskonała pasywacja dwustronna | Zależy od podłoża |
| Rekombinacja kontaktowa | Rekombinacja na kontakcie metalowym | — | Tlenek tunelowy | Izolacja amorficznego krzemu | Zależy od konstrukcji |
| Strata rezystancyjna | Nagrzewanie ścieżki prądu | Standard | Niższa (kontakt polikrzemowy) | Zależy od jakości TCO | Dłuższa ścieżka tylna |
| Strata zacienienia | Zacienienie przez elektrodę przednią | Tak | Tak | Tak | Prawie brak |
| Strata temperaturowa | Spadek wydajności w wysokiej temperaturze | Przeciętna | Lepsza | Najlepsza | Lepsza |
Przewodnik ilustracji
Rysunek 1: Porównanie typu P i typu N
Lewa kolumna (odcienie niebieskiego): płytka typu P, domieszkowanie borem, nośniki większościowe to dziury, bardziej zauważalna degradacja LID, technologia reprezentatywna PERC. Prawa kolumna (odcienie zielonego): płytka typu N, domieszkowanie fosforem, nośniki większościowe to elektrony, wyższy czas życia nośników mniejszościowych, technologia reprezentatywna TOPCon/HJT/BC. Zasadnicza różnica między typem P a typem N polega na pierwiastku domieszkującym i typie nośników większościowych, a typ N może osiągnąć wyższą wydajność dzięki dłuższemu czasowi życia nośników w połączeniu z zaawansowaną pasywacją.
Rysunek 2: Porównanie przekrojów PERC / TOPCon / HJT / BC
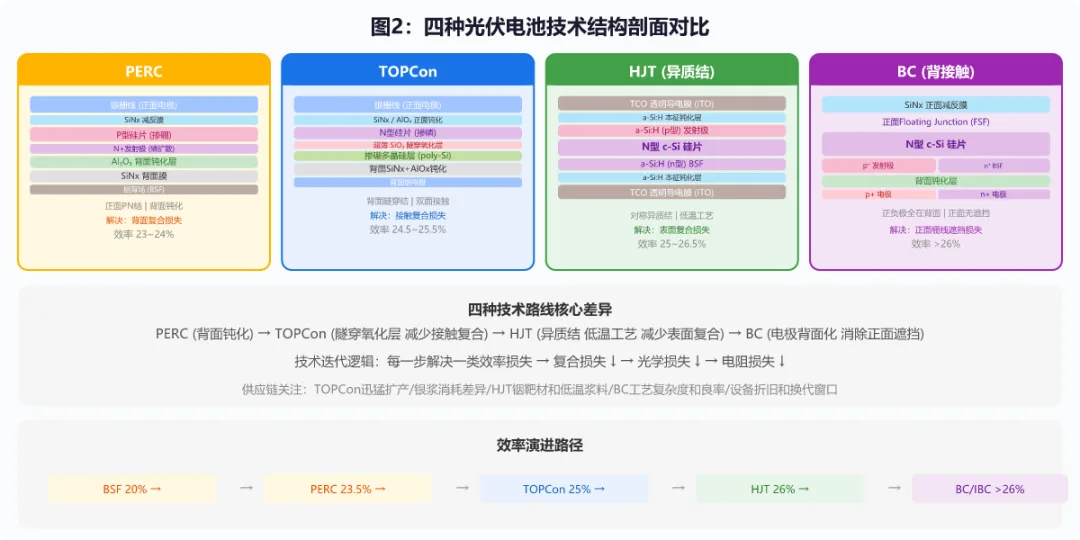
Cztery kolumny, każda pokazuje pionowy przekrój jednego ogniwa, z położeniem złącza PN oznaczonym czerwonym przerywanym okręgiem. PERC i TOPCon mają złącze PN z przodu, HJT ma heterozłącza po obu stronach, a BC ma złącze PN w całości z tyłu. Czytanie łańcucha dostaw: więcej warstw oznacza więcej kroków procesowych, co oznacza większe wyzwania wydajnościowe. HJT ma najmniej warstw, ale wykorzystuje niskotemperaturowe cienkie warstwy, TOPCon ma umiarkowaną liczbę warstw najbliższą istniejącym liniom, a BC ma najbardziej złożoną strukturę tylną.
Rysunek 3: Mapa strat wydajności ogniw słonecznych
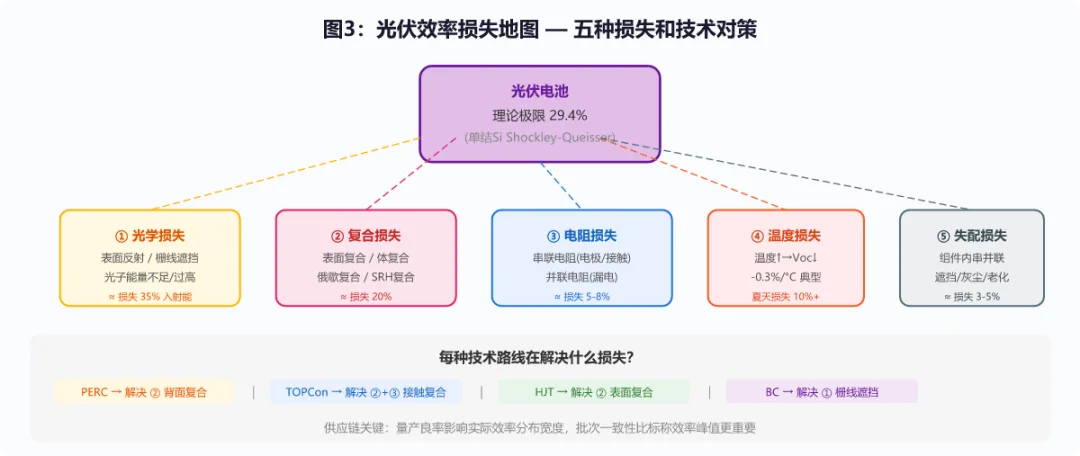
Walka szlaków technologicznych dotyczy głównie poprawy strat w drugim i trzecim pierścieniu. Żadna pojedyncza technologia nie może idealnie rozwiązać wszystkich strat naraz. Czytanie łańcucha dostaw: porównując różnicę wydajności między dwiema technologiami, zapytaj wyraźnie, z której warstwy strat wynika ta różnica, ponieważ to determinuje, czy różnica jest rzeczywista, czy tylko wynikiem laboratoryjnym, oraz czy utrzymuje się w różnych warunkach, takich jak wysoka temperatura czy słabe światło.
Kluczowe terminy w tym wydaniu
| Termin | Angielski | Wyjaśnienie w jednym zdaniu | Dlaczego łańcuch dostaw powinien to wiedzieć |
|---|---|---|---|
| PERC | Ogniwo z pasywowanym emiterem i tyłem | Warstwa pasywacyjna dodana z tyłu ogniwa typu P w celu zmniejszenia rekombinacji | Największa baza instalacyjna, najbardziej dojrzały łańcuch dostaw, najłatwiejsza wymiana |
| TOPCon | Kontakt pasywowany tlenkiem tunelowym | Ogniwo typu N wykorzystujące tlenek tunelowy do zmniejszenia rekombinacji na kontakcie | Obecny główny szlak typu N, obserwuj wydajność i pastę srebrną |
| HJT | Technologia heterozłącza | Krystaliczno-amorficzna heterozłącze krzemowe z dwustronną pasywacją | Wysoki potencjał wydajności, duże inwestycje w sprzęt, zwróć uwagę na zużycie srebra i cele |
| BC/IBC | Tylny kontakt / międzypalczasty tylny kontakt | Elektrody przeniesione w całości na tylną stronę, aby wyeliminować zacienienie | Złożony proces, wyzwanie wydajnościowe, ograniczenia patentowe |
| Pasywacja | Pasywacja | Pokrycie powierzchni krzemu warstwą materiału w celu zmniejszenia defektów i rekombinacji | Jakość pasywacji determinuje degradację i żywotność |
| Pasta srebrowa | Pasta srebrowa | Pasta zawierająca srebro używana do tworzenia przewodzących linii siatki elektrod | Cena srebra wpływa na koszt ogniwa, zużycie srebra w HJT jest kluczowym zagadnieniem |
| LID | Degradacja indukowana światłem | Światło powoduje spadek wydajności w modułach typu P | LID musi być uwzględniony w gwarancji modułów typu P |
| LeTID | Degradacja indukowana światłem i podwyższoną temperaturą | Degradacja wywołana światłem i wysoką temperaturą, której mogą doświadczać również moduły typu N | Kluczowy obszar degradacji dla modułów typu N |
Powszechne błędne przekonania
Błędne przekonanie 1: TOPCon to tylko ulepszony PERC. Prawidłowe rozumienie: TOPCon wykorzystuje płytki typu N (PERC używa typu P), a koncepcja konstrukcji pasywowanego kontaktu jest całkowicie odmienna od PERC. Chociaż niektóre linie PERC można zmodernizować do TOPCon, to są to dwie generacje technologii.
Błędne przekonanie 2: HJT może już całkowicie zastąpić TOPCon. Prawidłowe rozumienie: HJT ma wysoką wydajność i niską temperaturę procesu, ale duże inwestycje w sprzęt, wysokie zużycie pasty srebrowej (około dwukrotnie większe niż TOPCon) i potrzebę stosowania celów. Każda technologia ma swoje odpowiednie scenariusze i grupy klientów.
Błędne przekonanie 3: Technologia o najwyższej wydajności musi być najlepsza. Prawidłowe rozumienie: należy patrzeć na całkowity koszt, w tym wydajność masowej produkcji, koszt materiałów (zwłaszcza srebra i celów), degradację, współczynnik temperaturowy, odpowiedź na słabe światło i stabilność dostaw. Wydajność znamionowa to tylko jeden wymiar oceny technicznej.
Błędne przekonanie 4: Moduł BC nie ma przednich linii siatki, więc jego wydajność musi być najwyższa. Prawidłowe rozumienie: BC przenosi elektrody na tył, eliminując stratę zacienienia z przodu, ale proces tylny jest bardziej złożony, a ścieżka rezystancji z tyłu jest dłuższa. Przewaga wydajnościowa BC jest wyraźna w określonych warunkach, ale nie jest optymalna w każdym scenariuszu.
Kluczowe punkty łańcucha dostaw
Wybór ścieżki technologicznej to wybór stabilności dostaw na najbliższe 5-10 lat.
Moce i podaż: PERC ma największe moce, ale jest zastępowany przez TOPCon. Oceniając dostawców, zwróć uwagę na ich udział mocy typu N i postęp wdrażania.
Zależność od pasty srebrowej: srebro to drugi największy koszt ogniwa po waflu. Zużycie srebra w HJT to wąskie gardło kosztowe, które obserwuje branża (niskotemperaturowa pasta srebrowa jest droższa).
Degradacja i gwarancja: moduły typu N generalnie degradują się mniej niż typu P, ale wydajność LeTID różni się między producentami. W negocjacjach gwarancyjnych uzyskaj konkretną krzywą degradacji.
Dopasowanie części zamiennych: moduły zastępcze muszą odpowiadać oryginalnej ścieżce technologicznej i parametrom partii. Połączenie szeregowe modułów o różnych konstrukcjach złącza PN powoduje stratę niedopasowania.
Ryzyko patentowe: patenty na technologię BC są skoncentrowane w kilku firmach, więc krajowe zastępstwo i rynek części zamiennych w łańcuchu dostaw mogą być ograniczone.
Uwaga dotycząca łańcucha dostaw: wybór ścieżki technologicznej modułu to nie tylko dzisiejsza wydajność i cena, ale przewidywanie stabilności dostaw i dostępności części zamiennych przez najbliższe 25 lat. TOPCon jest obecnie wyborem o „wysokiej pewności”, HJT to wybór o „wysokim potencjale przyszłościowym”, a BC to wybór o „wysokiej wartości w określonych scenariuszach”.
Zapamiętaj w jednym zdaniu
PERC naprawia tył, TOPCon naprawia kontakt, HJT naprawia interfejs, a BC naprawia zacienienie. Podstawowa logika konkurencji między tymi czterema technologiami polega na łatanie różnych miejsc na mapie strat wydajności, a Twoja decyzja zakupowa to wielokryterialny kompromis między dojrzałością, kosztem, wydajnością i bezpieczeństwem dostaw.
Opinia Ooitech
Ooitech uważa: PERC, TOPCon, HJT i BC to nie wyścig o pojedynczą liczbę wydajności, ale cztery różne łatki na mapie strat wydajności, a mądry wybór to ten, który równoważy dojrzałość, koszt, wydajność i długoterminowe bezpieczeństwo dostaw.