Technologia ogniw słonecznych TBC (TOPCon Back Contact): Pełny
Spis treści
Krótka odpowiedź: TBC, czyli kontakt tylny TOPCon, to ogniwo z kontaktem tylnym, które wykorzystuje pasywujący kontakt TOPCon z tyłu, a nie kontakt heterozłączowy. Wpisuje się w szerszą sekwencję kierunków rozwoju, w której branża przechodzi od jednolitych powierzchni tylnych w stronę regionalnie zróżnicowanych architektur tylnych, przypisując inny typ kontaktu do każdego obszaru tyłu. Dla producenta znaczenie TBC polega na kompatybilności procesowej: ponieważ opiera się na etapach procesu TOPCon, które linie już realizują, jest to wariant z kontaktem tylnym, którego wdrożenie z istniejącej bazy TOPCon kosztuje najmniej. Prace pomiarowe i charakteryzacyjne — narzędzia do pomiaru czasu życia nośników, takie jak klasa WCT-120 — stają się ważniejsze w przypadku TBC niż w przypadku ogniwa z kontaktem przednim, ponieważ to wzór tylny faktycznie decyduje o wydajności poprzez jakość pasywacji. Inspekcja strony tylnej staje się również narzędziem kontroli wydajności, a nie kontrolą jakości.
Produkcja modułów PV · autor: Jerry, Ooitech
Przegląd technologii
Gdzie TBC znajduje się w szerszej sekwencji trasy i dlaczego zgodność procesów ma teraz większe znaczenie niż struktura, omówiono w Mapa drogowa technologii ogniw BC: od struktury do procesu.
Poniższe treści są udostępniane wyłącznie w celach informacyjnych. W przypadku jakiegokolwiek naruszenia praw technicznych lub błędnych wskazówek prosimy o kontakt z autorem w celu usunięcia lub poprawienia.
Czym jest ogniwo TBC?
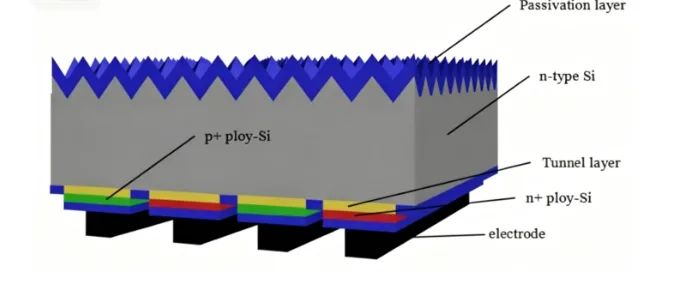
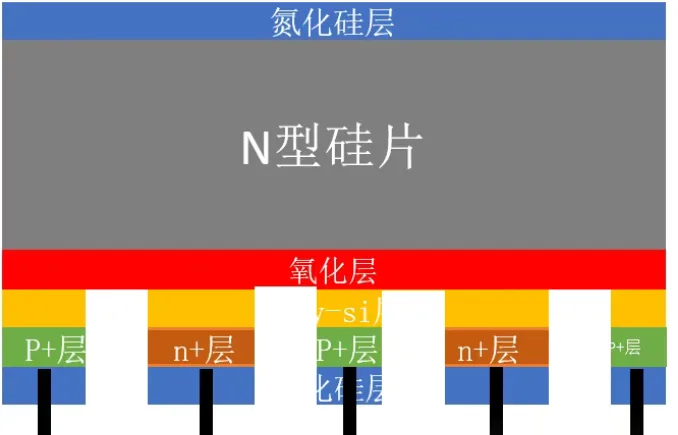
TBC oznacza TOPCon Back Contact. Łączy pasywację TOPCon (tlenek tunelowy plus polikrzem) ze strukturą IBC z naprzemiennymi kontaktami tylnymi, dlatego nazywa się go również ogniwem POLO-IBC.
Głęboko integruje pasywację tlenkiem tunelowym / polikrzemem TOPCon z układem kontaktu tylnego IBC. Daje to silną pasywację tylnej strony charakterystyczną dla TOPCon oraz zaletę IBC, jaką jest brak zacienienia przez siatkę przednią, przy jednoczesnym przeniesieniu całego zbierania prądu na tylną stronę. W rezultacie uzyskuje się wyższe napięcie obwodu otwartego i wyższy prąd zwarcia. Jest to jedna z głównych dróg wysokiej wydajności ogniw typu N następnej generacji.
Kluczowe zalety
Brak metalowych linii siatki na przedniej stronie, dzięki czemu eliminuje się straty zacienienia przedniej strony i wzrasta Isc
Pasywacja tunelowa TOPCon obniża rekombinację na tylnej stronie i podnosi Voc
Międzypalczasty układ kontaktu tylnego P/N optymalizuje ścieżkę zbierania nośników i zmniejsza rezystancję szeregową
W porównaniu ze standardowym TOPCon i standardowym IBC równoważy jakość pasywacji i integrację strukturalną
Kompatybilne z większością kluczowego sprzętu na istniejących liniach typu N, dzięki czemu proces można modernizować etapami
Porównanie z konwencjonalnymi ogniwami
Standardowy TOPCon: zacienienie przez siatkę przednią, pasywacja TOPCon na całej powierzchni tylnej strony
Standardowy IBC: struktura kontaktu tylnego, ale pasywacja opiera się na tlenku krzemu / azotku krzemu, bez pasywacji tunelowej polikrzemem
TBC (POLO-IBC): struktura kontaktu tylnego IBC plus zintegrowana pasywacja tunelowa TOPCon, więc zarówno struktura, jak i pasywacja są zoptymalizowane
Przegląd pełnego przebiegu procesu
Wejście płyty → wstępne czyszczenie / usuwanie uszkodzeń po cięciu → tylny tlenek tunelowy + osadzanie poly-Si (LPCVD) → osadzanie tylnej maski SiN → pierwsze tylne otwarcie laserowe (obszar boru) → domieszkowanie borem (p-poly) → drugie tylne otwarcie laserowe (obszar fosforu) → domieszkowanie fosforem (n-poly) → czyszczenie w celu usunięcia dyfuzji wrap-around / BSG / PSG → osadzanie tylnej warstwy pasywacyjnej → druk maski woskowej w celu ochrony tyłu → teksturowanie przednie + trawienie izolacyjne P/N → osadzanie przedniej i tylnej warstwy antyrefleksyjnej pasywacyjnej SiN → sitodruk tylnej elektrody metalowej → wypalanie → test elektryczny → sortowanie i pakowanie
Szczegółowe specyfikacje procesu
3.1 Czyszczenie i polerowanie (wstępne czyszczenie + usuwanie uszkodzeń po cięciu)
Cel: usunięcie warstwy uszkodzeń po cięciu, powierzchniowych zanieczyszczeń metalicznych, cząstek i oleju; polerowanie płyty jednostronne lub dwustronne w celu uzyskania czystej, płaskiej bazy krzemowej i zapewnienia równomiernego osadzania późniejszej warstwy tunelowej.
Główne urządzenia: linia do mokrego czyszczenia i polerowania inline, zbiornik polerowania alkalicznego, zbiornik czyszczenia kwasowego.
Kluczowe chemikalia: silna zasada (NaOH/KOH), HF, HCl, IPA, dodatek do teksturowania, środek powierzchniowo czynny.
Kluczowe elementy monitorowania:
Ubytek masy podczas polerowania: waga elektroniczna
Refleksyjność powierzchni: miernik refleksyjności
Czas życia nośników mniejszościowych iVoc: tester czasu życia przejściowego WCT-120
Obrazowanie rekombinacji nośników: tester PL (R3-PL)
Chropowatość powierzchni i czystość: mikroskop optyczny
Kontrola jakości: uszkodzenia po cięciu całkowicie usunięte, brak plam lub stopni na powierzchni, równomierny ubytek masy, brak wyraźnego spadku czasu życia.
3.2 Tlenek tunelowy + osadzanie poly-Si
Cel: wzrost ultracienkiego tlenku tunelowego (SiO₂), a następnie warstwy intrinsic poly-Si na tyle płyty, tworząc rdzeniową strukturę pasywacyjną TOPCon dla silnej pasywacji polowej i chemicznej oraz niskiej rekombinacji tylnej.
Główne urządzenia: rura LPCVD.
Źródła gazów: SiH₄, O₂, N₂ (nośnik / przedmuch).
Kluczowe elementy:
Grubość poly-Si: tester grubości poly, elipsometr
Grubość tlenku tunelowego: ECV, elipsometr
iVoc (WCT-120)
Jednorodność PL
Rezystancja powierzchniowa (monitorowanie intrinsic poly przed domieszkowaniem)
Kontrola jakości: tlenek ultracienki i jednorodny, poly-Si gęsty i bez pinhole, dobra spójność grubości na całym waferze.
3.3 Tylna depozycja maski SiN
Cel: osadzenie gęstej warstwy azotku krzemu (SiNₓ) na samoistnym poly-Si jako maski blokującej dla późniejszych etapów otwierania laserowego i domieszkowania, umożliwiając selektywne strefy domieszkowania.
Główne wyposażenie: PECVD.
Źródła gazów: SiH₄, NH₃, N₂.
Kluczowe elementy: grubość SiN (spektroskopowy elipsometr), współczynnik załamania i jednorodność, iVoc, jednorodność PL.
Kontrola jakości: gęsta maska, brak pinhole, jednorodna grubość w celu zapewnienia izolacji domieszkowania.
3.4 Pierwsze tylne otwarcie laserowe (okno dyfuzji boru)
Cel: selektywne usunięcie maski SiN nad obszarem dyfuzji boru poprzez lokalną ablację laserową przy zachowaniu samoistnego poly-Si pod spodem, otwierając okno dla późniejszego poly typu p.
Główne wyposażenie: system otwierania laserowego światłowodowy / nanosekundowy lub pikosekundowy, narzędzie do wzorowania laserowego o wysokiej precyzji.
Strojenie procesu: regulacja mocy lasera, częstotliwości powtarzania, prędkości skanowania i nakładania się plamek tak, aby usunąć tylko górną maskę SiN, a nie uszkodzić samoistnego poly-Si poniżej, zachowując nienaruszoną bazę pasywacyjną.
Kluczowa charakterystyka: kontrola mikroskopem optycznym kształtu rowka, integralności krawędzi i tego, czy warstwa poly jest przypalona.
3.5 Tylne domieszkowanie borem (p-poly)
Cel: dyfuzja boru do samoistnego poly-Si w otwartym obszarze w celu przekształcenia go w silnie domieszkowany poly typu p (p-poly), przy jednoczesnym tworzeniu BSG na powierzchni. BSG później działa jako naturalna maska blokująca dla dyfuzji fosforu.
Główne wyposażenie: rurowe piec do dyfuzji boru.
Media procesowe: źródło ciekłe BBr₃; otoczenie O₂, N₂.
Kluczowa charakterystyka: rezystancja powierzchniowa strefy p, jednorodność domieszkowania, integralność pokrycia BSG, jednorodność domieszkowania PL.
Kontrola jakości: wystarczające domieszkowanie borem, jednorodna rezystancja powierzchniowa, ciągłe i kompletne BSG bez lokalnych przerw.
3.6 Drugie tylne otwarcie laserowe (okno dyfuzji fosforu)
Cel: usunięcie pozostałej maski SiN w celu odsłonięcia niedomieszkowanego samoistnego poly-Si jako strefy domieszkowania fosforem typu n, przy zachowaniu nienaruszonej już utworzonej warstwy BSG od uszkodzenia laserowego.
Główne wyposażenie: system wzorowania / otwierania laserowego.
Fokus procesu: precyzyjna kontrola energii lasera, aby uniknąć przebicia warstwy BSG, zachowując czystą granicę izolacji między strefami P i N.
3.7 Tylne domieszkowanie fosforem (n-poly)
Cel: dyfuzja fosforu do polikrzemu samoistnego w drugim oknie w celu utworzenia silnie domieszkowanego polikrzemu typu n (n-poly). BSG utworzony w poprzednim kroku działa jako maska samowyrównująca, blokując dyfuzję fosforu do obszaru p-poly i zapewniając samoizolację stref P/N.
Główne urządzenie: rurowe piec do dyfuzji fosforu.
Media procesowe: źródło ciekłe POCl₃; otoczenie O₂, N₂.
Kluczowa zasada: pozostały BSG działa jako naturalna bariera dyfuzyjna i zatrzymuje zanieczyszczenie fosforem obszaru p-poly. Po dyfuzji fosforu BSG częściowo przekształca się w mieszany tlenek boru i fosforu, co dodatkowo wzmacnia izolację.
Kluczowa charakterystyka: rezystancja powierzchniowa strefy n, izolacja granicy P/N, monitorowanie trendu upływu.
3.8 Czyszczenie w celu usunięcia dyfuzji opasującej (usunięcie BSG/PSG)
Cel: chemiczne usunięcie całego BSG, PSG i pozostałości powierzchniowych oraz usunięcie warstw domieszkowanych na krawędziach i bokach, aby uniknąć upływu na krawędziach.
Główne urządzenie: liniowa linia czyszczenia na mokro.
Kluczowe chemikalia: głównie HF, plus dodatki kwasowe i buforowany system kwasowy.
Środki pomocnicze procesu: przedmuch czystym suchym powietrzem, suszenie gorącym powietrzem.
Kontrola jakości: szkło tlenkowe całkowicie usunięte, czysta powierzchnia bez pozostałości, brak pozostałości opasującej na krawędziach.
3.9 Tylne osadzanie ochronnej warstwy pasywacyjnej SiN
Cel: osadzenie ochronnej warstwy pasywacyjnej SiN na tylnej strukturze międzypalczastej P/N poly w celu pasywacji i ochrony tylnego obszaru kontaktu oraz zablokowania ataku chemicznego w późniejszych krokach.
Główne wyposażenie: PECVD.
Źródła gazów: SiH₄, NH₃, N₂.
Charakterystyka: grubość SiN, współczynnik załamania, jednorodność warstwy.
3.10 Tylne nakładanie maski woskowej (maska ochronna)
Cel: pełne pokrycie tyłu warstwą ochronną wosku metodą sitodruku w celu osłonięcia uformowanej tylnej struktury kontaktu P/N i warstwy SiN, zapobiegając atakowi późniejszego trawienia przedniego na tylne warstwy funkcjonalne.
Główne urządzenie: sitodrukarka (stanowisko druku wosku).
Fokus kontroli: pełny nadruk wosku, brak pominięć druku, brak pinhole, dobre uszczelnienie krawędzi, aby tył pozostał chroniony przez cały czas.
3.11 Trawienie chemiczne przodu + usuwanie wosku i czyszczenie
Cel:
Usunięcie nadmiaru domieszki i warstw uszkodzonych na przodzie płytki
Teksturowanie przodu w celu utworzenia powierzchni piramidalnej i zmniejszenia odbicia przedniego
Osiągnięcie izolacji krawędziowej między tylnymi strefami P i N poprzez trawienie boczne w celu zmniejszenia upływu krawędziowego
Na koniec usunięcie tylnej maski woskowej w celu odsłonięcia kompletnej struktury tylnego kontaktu
Główne urządzenia: dwustronna liniowa linia do mokrego trawienia i teksturowania.
Kluczowe chemikalia: silna zasada (NaOH), HF, dodatek do teksturowania, buforowany roztwór trawiący.
Źródła gazów: czyste sprężone powietrze, przedmuch N₂.
Kontrola jakości: jednolite teksturowanie przodu, prawidłowa morfologia piramid, właściwa izolacja P/N, brak ścieżki upływu, czyste usunięcie wosku bez pozostałości.
3.12 Przedni i tylny film antyrefleksyjny pasywacyjny SiN
Cel: osadzenie filmu antyrefleksyjnego pasywacyjnego SiN na przodzie zarówno w celu antyrefleksyjnym, jak i pasywacji powierzchni; dodanie i optymalizacja tylnego filmu pasywacyjnego w celu dalszej poprawy pasywacji i niezawodności.
Główne wyposażenie: PECVD.
Źródła gazów: SiH₄, NH₃, N₂.
Charakterystyka: grubość filmu przedniego i tylnego, współczynnik załamania, czas życia nośników mniejszościowych, reflektancja.
3.13 Sitodruk i wypalanie tylnej elektrody
Cel: nadruk elektrod srebrowo-aluminiowych na tylnej strefie P i elektrod srebrnych na strefie poly typu n w celu utworzenia naprzemiennych tylnych elektrod dodatnich i ujemnych, a następnie wypalanie w wysokiej temperaturze w celu utworzenia kontaktu omowego między metalem a domieszkowanym poly-Si.
Główne urządzenia: dedykowana sitodrukarka do tylnego kontaktu, liniowy piec do wypalania.
Kluczowe kroki: nadruk wzoru tylnej elektrody z wyrównaniem → suszenie → wypalanie w wysokiej temperaturze (tworzenie kontaktu omowego).
3.14 Kontrola końcowa i sortowanie
Zakres procesu: kontrola EL (wady, mikropęknięcia, upływy), test elektryczny IV (Voc, Isc, FF, Eff), kontrola wyglądu, klasyfikacja i sortowanie, pakowanie i magazynowanie.
Urządzenia kontrolne: tester EL, tester IV, stanowisko kontroli wyglądu.
Kluczowe wyzwania i na co zwrócić uwagę
Jakie są trudne elementy technologii TBC i na co należy zwrócić uwagę?
Kontrolowanie równomierności grubości ultracienkiego tlenku tunelowego jest trudne
Dwa etapy otwierania laserowego wymagają niezwykle wysokiej dokładności wyrównania
Zachowanie nienaruszonej maski samowyrównującej BSG jest sednem procesu
Trawienie izolacji naprzemiennej P/N jest podatne na upływy na krawędziach
Druk elektrody tylnego kontaktu wymaga wyższej dokładności wyrównania niż w konwencjonalnych ogniwach
Zarządzanie spadkiem czasu życia nośników mniejszościowych w całym przepływie jest trudne
Kluczowe parametry SPC do obserwacji
Grubość tlenku tunelowego i grubość polikrzemu
Morfologia otwarcia laserowego i odchylenie wyrównania dla obu etapów
Równomierność rezystancji powierzchniowej dyfuzji boru i fosforu
iVoc i czas życia nośników mniejszościowych PL śledzone w całym przepływie
Odbicie przednie i morfologia teksturowania
Mikropęknięcia EL, upływy i status izolacji krawędzi
Opinia Ooitech
TBC żyje lub umiera na szczegółach, a maska samowyrównująca BSG jest tutaj cichym bohaterem, ponieważ pozwala strefom fosforu i boru same się uporządkować bez trzeciego etapu maskowania. To, co najczęściej obserwujemy na liniach modułów, to jak te ogniwa z tylnym kontaktem o wysokim Voc zachowują się dalej w procesie łączenia w łańcuchy i laminowania, ponieważ ich całkowicie tylna metalizacja zmienia zasady wzajemnych połączeń. Jeśli chcesz zobaczyć prawdziwe linie modułów typu N w działaniu, nasz kanał YouTube www.youtube.com/ooitech ma materiał z fabryki, który warto obejrzeć.