Dwustronne udoskonalenie elektryczne napędza przemysłowe M10
Spis treści
Krótka odpowiedź: Dwustronne udoskonalenie elektryczne to jedna ze ścieżek wykorzystywanych do przesunięcia przemysłowych ogniw M10 TOPCon poza plateau wydajności. Limit Augera — strata rekombinacyjna nieodłącznie związana z silnie domieszkowanymi obszarami krzemu — jest ograniczeniem, na które napotyka jednostronna optymalizacja, dlatego podejście to udoskonala zachowanie elektryczne zarówno przedniego emitera, jak i tylnego kontaktu, a nie jednego naraz. Oznacza to koordynację rezystancji powierzchniowej emitera, kontaktu pasywującego i metalizacji, aby obie strony nie działały przeciwko sobie. Uzyskiwane korzyści są niewielkie na każdym etapie, rzędu pół procenta, dlatego prace prowadzone są jako skoordynowane udoskonalenie, a nie jako pojedyncza zmiana procesu. Na linii produkcyjnej przekłada się to na kontrolę receptur i dyscyplinę pomiarową, a nie na nowy sprzęt.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie produktu
"Czy naprawdę można wycisnąć kolejne 0,5%? Limit Augera praktycznie już nam zagląda w oczy." TOPCon Zamień lokalne pocienianie polikrzemu na dwustronność. To lepsza opcja niż optymalizacja wyłącznie szkła i
To zdanie z pokoju socjalnego doskonale podsumowuje wspólny niepokój wszystkich, którzy przez ostatnie dwa lata prowadzili linię n-TOPCon. Ogniwa pełnowymiarowe M10, wydajność produkcji masowej utknęła gdzieś między 25,5% a 26%, a każde dodatkowe 0,1% oznacza zmagania z rekombinacją, kontaktem i pastą srebrną. Potem Jinko wraz z Ningbo Institute of Materials publikuje tę pracę w Nature Energy i popycha certyfikowaną wydajność przemysłowego M10 TOPCon prosto do 26,66%, a przy okazji swobodnie podnosi dwustronność do 88,3%. W jednym zdaniu: napraw obie strony elektryczne naraz, zamiast gonić tylko za pasywacją albo tylko za liniami siatki.
Yang, Z. et al. Dual-side electrical refinement enables efficient industrial tunnel oxide passivating contact silicon solar cells. Nat. Energy 11, 699-709 (2026). doi:10.1038/s41560-026-01982-2
26,66%, skąd wziął się ten nowy krok
"Wiadomości o wydajności" TOPCon przez ostatni rok szczerze mówiąc stały się nieco nużące. 26,1%, 26,35%, głównie laserowa modyfikacja selektywna lub drobne poprawki emitera borowego. Tym razem linia Jinko tnie po obu stronach naraz:
Powierzchnia przednia: wysokorezystancyjny emiter borowy plus optymalizacja wzoru linii siatki, obniżająca rekombinację i straty transportowe.
Powierzchnia tylna: dwuwarstwowa struktura poly-Si/SiOx, blokująca dyfuzję srebra, wewnętrzna warstwa o wysokiej krystaliczności, niska zawartość nieaktywnego fosforu w podłożu i miejscowe pocienienie.
Platforma certyfikacyjna: ogniwa przemysłowe pełnowymiarowe M10, nie próbki laboratoryjne.
Ta dwustronność 88,3% jest właściwie bardziej przyciągająca wzrok niż bezwzględna wydajność w świecie n-TOPCon, a dlaczego — wyjaśnię później.
Powierzchnia przednia: wysokorezystancyjny emiter borowy, śmiało popchnij go dalej
Stara sprzeczność i-TOPCon na powierzchni przedniej: dyfuzja boru zbyt silna i rekombinacja Augera plus koncentracyjna eksploduje; zbyt słaba i rezystancja boczna emitera staje się duża, prąd pod cienkimi palcami nie może być zebrany, i wracasz do wymuszania kontaktu za pomocą LECO.
Co robi ten artykuł (patrz seria z Rysunku 2):
Aktywnie podnieść rezystancję warstwową emitera borowego, gdy jakość pasywacji jest zapewniona i odpowiedź niebieska jest zachowana.
Ponownie zaprojektować wzór szyn/palców, aby strata transportu bocznego została zrekompensowana na etapie linii siatki.
Po stronie metalizacji zastosować podejście typu nano-ogrzewanie Joule'a (wcześniejsze prace tego samego zespołu w Zhou et al., Small 2025 są w referencjach), aby zmniejszyć rezystancję kontaktu Ag-Si.
Porównanie IQE/PL z Rysunku 2 to pokazuje: gęstość prądu rekombinacji powierzchni przedniej j0 w grupie o wysokorezystancyjnym emiterze wyraźnie spada, a współczynnik wypełnienia się nie załamuje, co oznacza, że optymalizacja linii siatki i kontaktu lokalnego naprawdę załatała stronę transportową.
Odruchowa reakcja inżyniera liniowego: największą pułapką przy wysokorezystancyjnym emiterze borowym nie są parametry elektryczne, lecz okno wypalania przez warstwę i zgodność z procesem LECO. To zespół z własnej linii Jinko (autorzy tacy jak Mao Jie i Wang Zhao są z Haining Jinko), co oznacza, że ta kombinacja dyfuzji boru i linii siatki najprawdopodobniej przeszła już swoje DOE na linii M10, to nie jest czysto laboratoryjna recepta.
Powierzchnia tylna: podwójny poly-Si wykonuje prawdziwą ciężką pracę
Sekcja dotycząca powierzchni tylnej to najbardziej inżynierska część całego artykułu (Rysunki 3 i 4).
Wszyscy znają pułapki, w które wpadła tradycyjna struktura n+-poly / SiOx:
Podczas wypalania przez warstwę pasty srebrnej Ag wnika w głąb podłoża wzdłuż granic ziaren, indukując stany międzyfazowe, a degradacja indukowana światłem i ciemna narastają jednocześnie.
Warstwa poly zbyt gruba i pasożytnicza absorpcja tylna zjada dwustronność; zbyt cienka i pasywacja plus kontakt nie mogą pozostać stabilne.
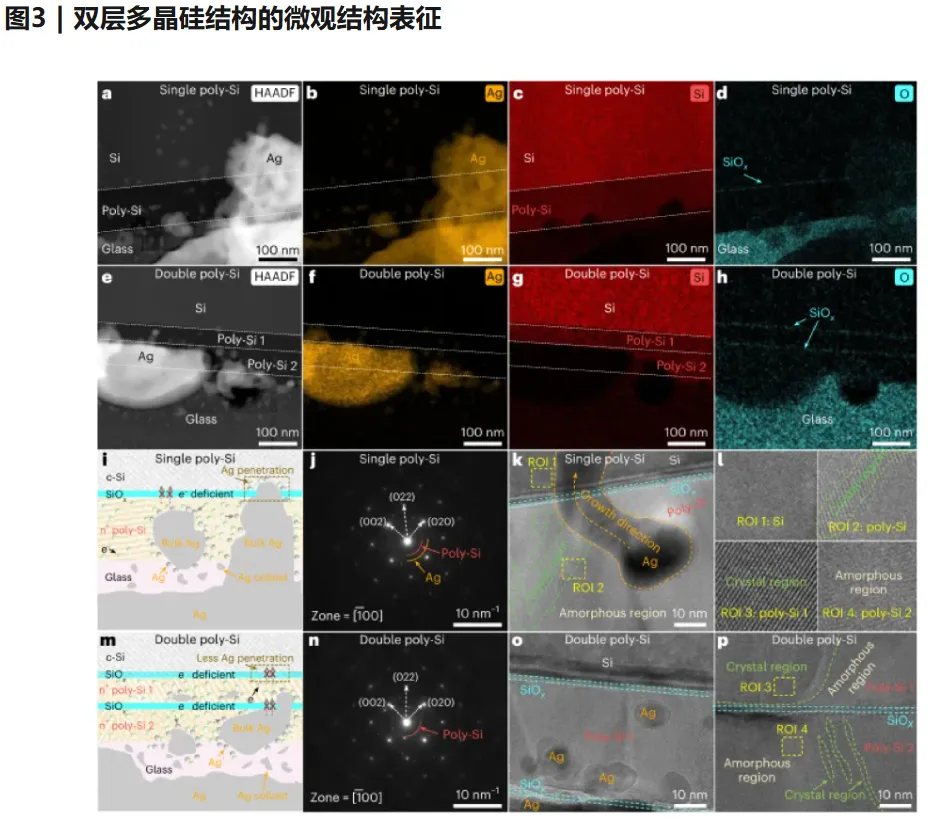
Rozwiązaniem tutaj jest tylny dwuwarstwowy tlenkowy tunelowy poly-Si (TEM z Rysunku 3 wyraźnie pokazuje różnicę w krystaliczności i rozkładzie domieszkowania między obiema warstwami):
Warstwa zewnętrzna skłania się ku „obronie”: blokuje dyfuzję srebra, chroni pasywację międzyfazową przed zniszczeniem przez metalizację.
Warstwa wewnętrzna skłania się ku „ofensywie”: wysoka krystaliczność plus stłumione stężenie nieaktywnego P po stronie podłoża, więc jakość pasywacji rośnie (dane iVoc i j0 z Rysunku 4 to potwierdzają).
Lokalnie pocieniona warstwa poly (prawdopodobnie obszary LCO lub okien otwieranych laserowo): transmisja tylna rośnie, bifacjalność osiąga 88,3%.
Na krzywych porównawczych z Rysunku 4 grupa double-poly względem bazowej single-poly:
Voc pozostaje na miejscu (dzięki warstwie wewnętrznej o wysokiej krystaliczności plus niskiej zawartości nieaktywnego fosforu).
FF nie jest poświęcany (dyfuzja srebra jest zatrzymywana przez warstwę zewnętrzną, rezystywność kontaktu nie eksploduje).
Bifacjalność rośnie z konwencjonalnych ~80% dla TOPCon do 88,3%, a to ma większe znaczenie dla kosztu BOS niż 0,3% na karcie wydajności.
Zastosowanie produktu
Odrzuć odruch „praca w Nature, musi być droga”. Dla każdego, kto faktycznie prowadzi linię n-TOPCon, są tu trzy rzeczy, które można praktycznie skopiować wprost:
Przestań trzymać się starego menu 80-100 ohm/sq dla emitera borowego. Podnieś je wyżej, przelicz linie siatki, dostrój okno LECO, a 0,2-0,3% abs na powierzchni przedniej jest naprawdę w zasięgu ręki.
Zmień tylny poly z pojedynczej warstwy na podwójną. Warstwa zewnętrzna niekoniecznie jest droga, to po prostu kolejna warstwa CVD, ale dyfuzja srebra jako ukryty tryb awarii to realne pieniądze w ciągu 25-letniego życia modułu bifacjalnego.
. 88% dwustronności z trackerem, a matematyka kosztu kWh na końcu elektrowni mówi sama za siebie. enkapsulantCo jest tu cicho interesujące, to fakt, że obie te dźwignie — emiter borowy o wysokiej rezystancji warstwy i tylny podwójny polikrzem — istnieją niemal wyłącznie po stronie ogniwa, a jednak korzyść ujawnia się na poziomie modułu poprzez tę 88,3% dwustronność. Na linii modułów wyższa dwustronność zmienia sposób myślenia o układaniu warstw,
Oczywiście są pułapki: budżet termiczny podwójnej warstwy poly, przepustowość i jednorodność lokalnego pocieniania laserowego oraz to, jak duży jest retrofit względem istniejącej konfiguracji inline. Praca tego nie wyłoży, ale Jinko odważyło się podać certyfikowaną wydajność, co oznacza, że przynajmniej linia pilotażowa M10 już działa płynnie.
Otwarte pytanie: w obecnym budżecie termicznym TOPCon wynoszącym 1300+ dla wysokotemperaturowej dyfuzji boru plus LECO, czy należy nałożyć kolejną warstwę selektywnej modyfikacji laserowej (jak ścieżka UV-ps w pracy Wang Q o 26,35%)? A może tylny podwójny poly już wyczerpał trójkątny kompromis pasywacja-kontakt-bifacjalność do granic możliwości, co oznacza, że następnym krokiem powinno być przejście na strukturę BC, a nie dalsze wyciskanie TOPCon?
Opinia Ooitech
lub wyborze szkła, oraz naciągu stringerów dla cieńszych, bardziej kruchych ogniw, więc okno procesowe po stronie modułu musi się z tym przesuwać. Jako budowniczowie kompletnych linii modułowych pracujący w formatach od M10 po shingled i TOPCon, uważnie śledzimy te zmiany na poziomie ogniw, ponieważ wyznaczają one tempo tego, co musi obsłużyć linia downstream. Jeśli chcesz zobaczyć, jak faktycznie działa nowoczesna linia produkcyjna modułów, kanał Ooitech na YouTube pod backsheet lub wybór szkła, oraz naciąg stringera dla cieńszych, bardziej kruchych ogniw, więc okno procesowe po stronie modułu musi się z tym przesuwać. Jako budowniczowie kompletnych linii modułowych pracujący w formatach od M10 po shingled i TOPCon, uważnie śledzimy te zmiany na poziomie ogniw, ponieważ wyznaczają one tempo tego, co musi obsłużyć linia downstream. Jeśli chcesz zobaczyć, jak faktycznie działa nowoczesna linia produkcyjna modułów, kanał Ooitech na YouTube pod www.youtube.com/ooitech wart jest subskrypcji.